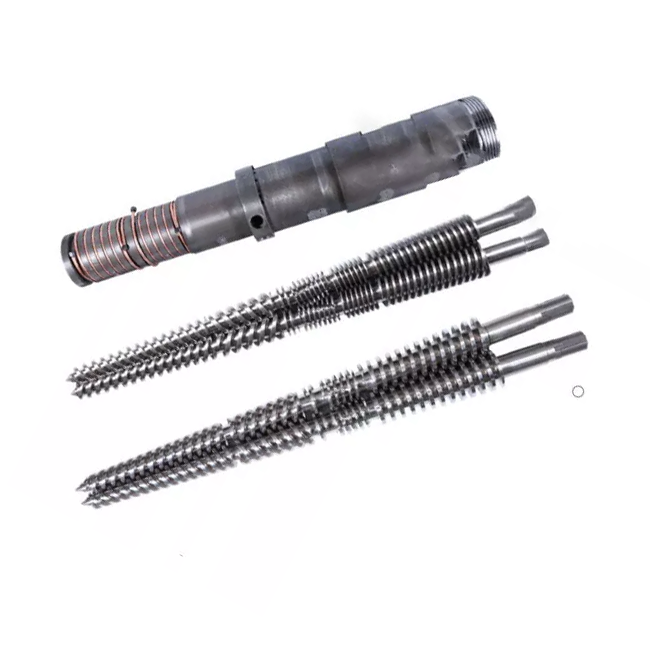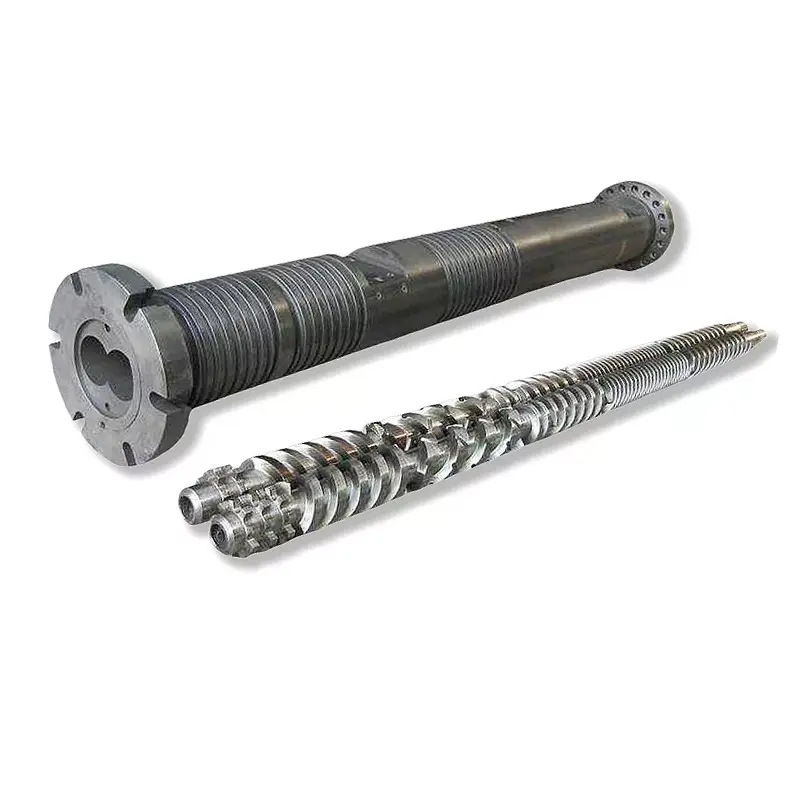
Časovnik počasne obnovitve lahko kaže na težavo s hranjenjem, spremenjen proces ali obrabljeno strojno opremo. Koristna diagnoza vam pove, katero in ali vas dejansko stane čas cikla.
Če okrevanje vijaka za brizganje traja predolgo, najprej potrdite, da zakasni cikel. Nato preverite kontinuiteto podajanja, dejansko hitrost vijaka, protitlak in temperaturo glede na stabilno referenčno vožnjo. Preglejte geometrijo in obrabo, če ti pregledi ne pojasnijo izgube. Komponente zamenjajte šele po identifikaciji omejevalne funkcije.

Najprej ugotovite, ali je okrevanje na kritični poti cikla
Rekuperacija vijaka je stopnja plastificiranja in odmerjanja: vijak se vrti, pripravi naslednji udarec in se umakne, ko se talina nabira pred njim. Razlikuje se od injekcije, ko se vijak premakne naprej, da izvede ta strel. Preverite definicijo časovnika krmilnika, še posebej, ali vključuje zakasnitev ali dekompresijo.
Okrevanje pogosto prekriva del zaporedja hlajenja. Njegov učinek na skupni čas cikla je torej odvisen od tega, kdaj se okrevanje začne in katero dejanje stroja mora počakati, da se konča. Preberite sled zaporedja, namesto da predpostavljate, da vsaka sekunda, odstranjena iz obnovitve, odstrani sekundo iz cikla.
| Trajanje okrevanja | Počakaj za oknom | Kaj pomeni sprememba |
|---|---|---|
| 12 sekund | 2 sekundi | Okrevanje odloži naslednje dejanje. |
| 9 sekund | 0 sekund | 3-sekundna izboljšava obnovitve odstrani 2 sekundi čakanja. |
| 7 sekund | 0 sekund | Dodatni 2 sekundi od okrevanja ne prineseta nadaljnjega zmanjšanja cikla v tem primeru. |
Naše prvo vprašanje je, ali stroj čaka na taljenje ali preprosto sporoča število, ki bi ga radi zmanjšali. Če se obnovitev že udobno prilega razpoložljivemu oknu, bi se osredotočili na konsistenco in kakovost taljenja, preden bi priporočili vijak z večjo izhodno močjo.
Za širšo razlago sestave si oglejte našovodilo cevi vijaka za brizganje. Tu je cilj ožji: ugotoviti, zakaj se je okrevanje spremenilo in katere ukrepe podpirajo dokazi.
Nenadna sprememba in postopno nazadovanje potrebujeta različna izhodišča
Pred nastavitvijo stroja shranite referenco. Primerjajte isti razred smole, razmerje ponovnega mletja, nastavitev brizganja, kalup in temperaturne pogoje. Zabeležite posamezne cikle in povprečje; občasno zelo počasno okrevanje lahko moti proizvodnjo, tudi če se povprečje zdi sprejemljivo.
| Opažen vzorec | Najprej preveri | Dokazi, vredni zapisa |
|---|---|---|
| Nenadno povečanje po spremembi materiala ali recepture | Oblika dovajanja, ponovno mletje, stanje sušenja in prenesene nastavitve | Serija materiala, razmerje mešanice, stanje delcev in zapisi pred/po procesu |
| Intermitentni počasni cikli z običajnimi cikli med njimi | Prekinitev podajanja, premostitev in sprememba dejanske hitrosti | Sled obnovitve, aktivnost nalagalnika in dejanski RPM za iste cikle |
| Okrevanje se postopoma poslabša pri stabilni dolžnosti | Preverite pogoje delovanja, nato pa preverite obrabo | Podatki o preteklem pridobivanju in izmerjene dimenzije vijaka/cevi |
| Visoka obremenitev in dejanski vrtljaji pod ukazom | Pogon stroja, omejitev navora in toplotno stanje | Dejanski in ukazani vrtljaji, trend obremenitve in alarmi stroja |
| Težava se pojavi takoj po zamenjavi komponente | Identiteta vgrajenega dela, mere, geometrija in sklop | Odobrena revizija risbe, vgrajene komponente in nastavitve za zagon |
Ti vzorci določajo nalog preiskave; nobeden ni dokaz sam po sebi. Nenadna napaka s hrupom, zarezo ali nenormalno obremenitvijo zahteva takojšnjo pomoč serviserja stroja, tudi če je čas na začetku podoben težavi v procesu.
Prepričajte se, da peleti neprekinjeno dosežejo vijak
Poln lijak ne dokazuje, da se polž dovaja. Preverite nakladalnik, zaporni drsnik, pot materiala in hlajenje dovodnega grla. Poiščite prekinitev, ki sovpada s počasnimi cikli, preden spremenite kompresijski del ali naročite nov vijak.
Asahi KaseiSmernice Asaclean za premostitev dovodnega grlapojasnjuje, kako lahko toplota v bližini zadnjega območja cevi prezgodaj zmehča pelete. Peleti se lahko strdijo in ovirajo prehod, zaradi česar vijak ostane brez materiala, čeprav nad njim ostane smola.
Preverite, kaj se je spremenilo v samem viru. Pozornost si zasluži drugačno razmerje ponovnega mletja, več drobnih ali neenakomernih delcev. Celanese posebej povezuje kakovost ponovnega mletja delcev s težavami pri hranjenju in predelavi v svojemNavodila za obdelavo Vectra® LCP. Njegova priporočila so specifična za material, vendar dajejo konkreten razlog za beleženje stanja delcev in ne le imena smole.
Če se obnovitev po spremembi ponovnega brušenja poslabša, bi jo pred zamenjavo strojne opreme primerjali z odobrenim referenčnim podajalnikom. Če se staro vedenje obnovitve vrne, si je preiskava vira prislužila prednost. Ta rezultat daje tovarni veliko boljšo usmeritev kot zahteva po "hitrejšem vijaku".
Sušenje mora še vedno izpolnjevati zahteve dobavitelja smole. Ne domnevajte, da je vlaga razlaga za vsako časovno težavo ali da sprejemljiva obnovitev dokazuje, da je smola dovolj suha. Obdelovalnost in kakovost končnega dela zahtevata ločena preverjanja.
Skupaj preverite dejansko hitrost, protitlak in temperaturo taline
Preberite dejansko vrtljaje na minuto, ne samo nastavljeno vrednost
Če je ukaz nespremenjen, vendar se vijak vrti počasneje, preverite omejitve delovanja stroja in obnašanje pogona. Geometrijsko priporočilo ne more razrešiti nepojasnjene vrzeli med zahtevano in dostavljeno hitrostjo. Zabeležite dejansko hitrost med gibom okrevanja, zlasti tam, kjer se začne upočasnitev.
RPM mora veliko pomeniti tudi premer vijaka. Našobseg vijakov za brizganjevključuje premere od 30 do 170 mm. Prenos nastavitve hitrosti vrtenja med različnimi premeri spremeni obodno hitrost na površini vijaka.
Obodna hitrost, m/s = π × premer, mm × RPM ÷ 60.000
Pri 100 RPM ima 40 mm vijak obodno hitrost približno 0,209 m/s; 60 mm vijak doseže približno 0,314 m/s. To so izračunani primeri, nepriporočene nastavitve ali neposredni izračuni strižne stopnje taline.
Za presojo hitrosti uporabite smernice glede obdelave dejanskega razreda smole in omejitve stroja. Povečanje števila vrtljajev je uporabno le, če ga stroj lahko odda in je nastala talina sprejemljiva.
Ugotovite, zakaj je protitlak nastavljen tam, kjer je
Protitlak se upira umiku vijaka med okrevanjem in vpliva na plastificiranje materiala. Če je bil povečan, da bi odpravili pomisleke pri mešanju ali merjenju, lahko znižanje zgolj zaradi izboljšanja časovnika povrne to težavo s kakovostjo. Pred primerjavo strojev preverite, ali je prikazani tlak hidravlični ali specifični plastični tlak.
Univerzalno priporočilo protitlaka je še posebej nekoristno. Za Vectra LCP,Celanese določa minimalni protitlak, specifično 5-15 barov, ter opozarja na pregrevanje in poškodbe vlaken zaradi previsokega pritiska. To so smernice za Vectro, ne pa nastavitev za kopiranje v proces PP, ABS ali PC.
Preverite talino, preden sprejmete hitrejšo nastavitev
Nastavitvene vrednosti soda ne opisujejo v celoti toplotnega stanja taline. Sledite odobrenemu postopku merjenja temperature taljenja, preverite sistem grelnika in senzorja ter primerjajte kakovost delov po nadzorovani spremembi. Krajši čas obnovitve z razbarvanjem, nestalim materialom ali slabšo konsistenco ni uspešna prilagoditev.
Spremenite eno ustrezno spremenljivko naenkrat in pustite, da se proces stabilizira. TheVectra navodila za odpravljanje težavuporablja ta isti postopen pristop. Preizkus naj bo znotraj odobrenega delovnega obdobja za material, ki ga dejansko izvajate.
Ločite obrabljen transportni del od puščajočega kontrolnega obroča
Ko so pogoji hranjenja in delovanja primerljivi, vendar se izkoristek še naprej slabša, je treba stanje vijaka in cevi pregledati. Izmerite zunanji premer letve in izvrtino cevi na določenih mestih glede na risbo ali določene inšpekcijske meje. Preverite površinske poškodbe in dimenzije.
Sklop sprednjega vijaka potrebuje drugačen preizkus. Med predelavo protipovratni ventil omogoča, da se talina premika naprej; med injiciranjem mora zapreti proti povratnemu toku. Ventil, ki pušča, lahko vpliva na konsistenco injekcije, vendar to ne pomeni, da je plastifikacijski del vijaka obrabljen.


Če se teža blazine ali izstrelka prav tako razlikuje, v preiskavo vključite proizvajalčev preskus protipovratnega ventila. Našvodnik za izbiro konice vijakapodrobneje pokriva dimenzije obroča, sedeža in parjenja.
Ne bi odobrili popolne zamenjave vijaka in cevi samo na počasnem časovniku. Nasprotno pa nov vijak ne sme iti v obrabljeno cev, ne da bi preverili nastalo prileganje. Zahtevajte poročilo o dimenzijah, ki opredeljuje merilne položaje in meje obrabe, uporabljene za dosego priporočila.
Kdaj je smiselna drugačna zasnova vijakov?
Pregled načrta postane koristen, ko trenutna geometrija ne more izpolniti predvidene naloge v sprejemljivih delovnih pogojih. To lahko sledi zamenjavi smole, zahtevi po večjem udarcu ali krajšem razpoložljivem oknu za obnovitev. Ločite ga od obnovitve prej uspešnega postopka, ki se je preprosto poslabšal.
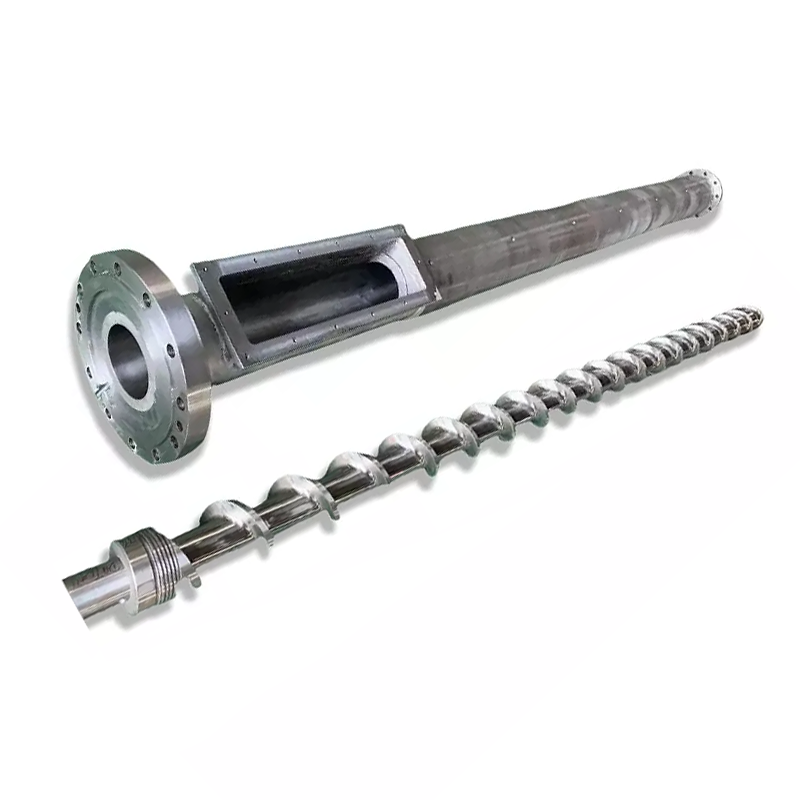
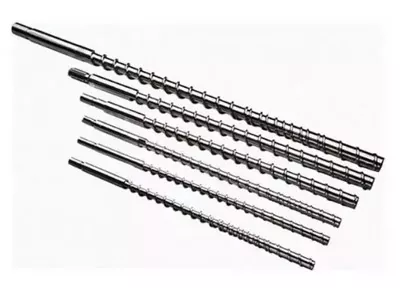
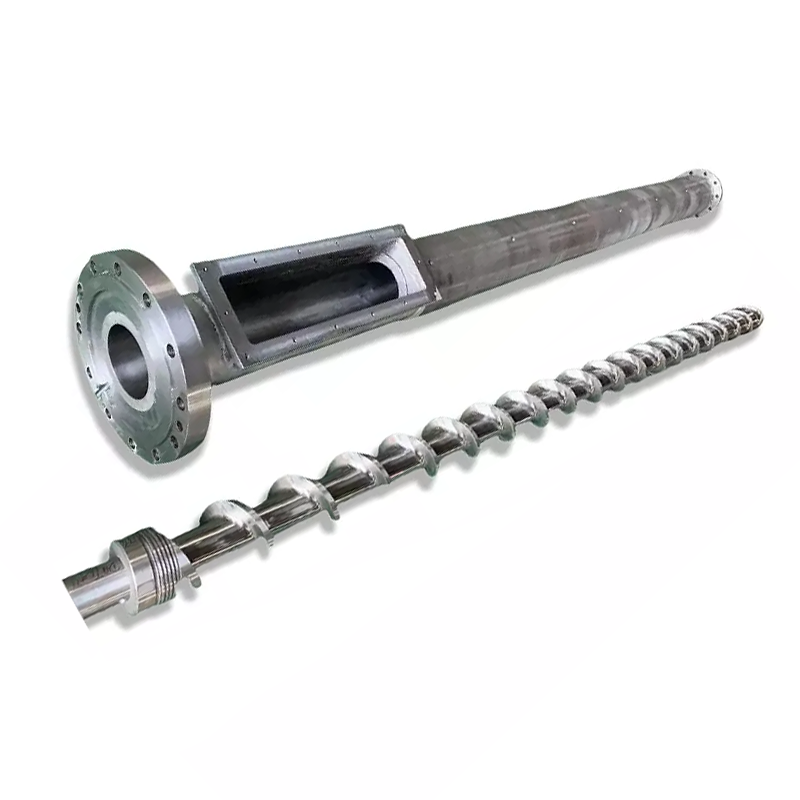
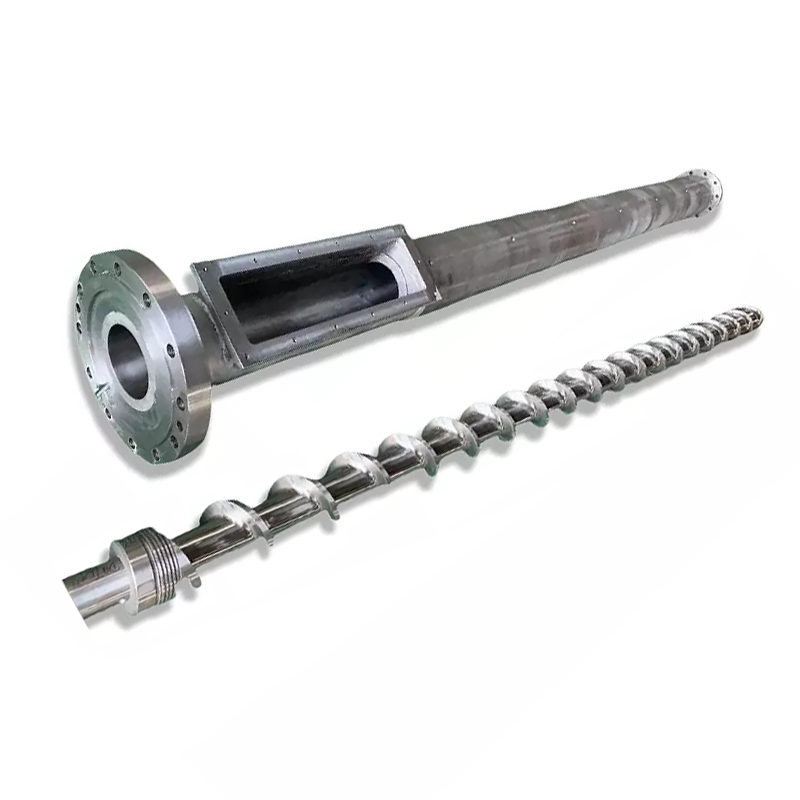
Naši dve družini izdelkov z brizgalnimi vijaki ponazarjata ustrezno oblikovno izbiro:
| Dizajn Nanhaiya | Odsek za stiskanje | Kako bi ga uporabili pri pregledu |
|---|---|---|
| Vijak za postopno brizganje | Običajno 40–60 % celotne dolžine vijaka, približno 50 % v opisu izdelka | Daljše, postopno zmanjšanje globine kanala za naloge, ki zahtevajo nadzorovano plastifikacijo. Ocenite natančno smolo, brizganje in toplotno obnašanje. |
| Mutant vijak za brizganje(zasnova z nenadnim stiskanjem) | Približno 5%-15% celotne dolžine vijaka | Krajši prehod z večjim zmanjšanjem globine kanala. Ocenite dolžino taljenja in toplotno enakomernost, preden jo izberete za obravnavanje omejitve zmogljivosti. |
Naša postopna zasnova zajema aplikacije, vključno s PS, PC in ABS; družina nenadnega stiskanja vključuje aplikacije, kot sta PE in PP. Te poti izdelkov pomagajo začeti razpravo. Ne nadomeščajo kakovosti smole in strojnega pregleda, zlasti pri polnilih, ponovnem mletju ali zahtevni specifikaciji kakovosti.

Površinska obdelava obravnava obrabo, ne blokiranega dovodnega grla
Obe družini izdelkov uporabljata jeklo 38CrMoAlA. Njihove podrobne specifikacije izdelka vključujejo naslednje možnosti obdelave, ki sodijo v razpravo o zamenjavi, ko pregled ugotovi obrabo:
| Lastnina | Vrednost podrobnosti izdelka | Kaj to pomeni za poizvedbo |
|---|---|---|
| Trdota nitriranja | HV900-1100 | Navedite obdelane površine in zahteve glede pregleda. |
| Globina nitriranja | 0,5-0,8 mm | Določite izbrano zdravljenje; o življenjski dobi ne sklepajte zgolj iz globine. |
| Trdota nikelj-volframove zlitine | HRC55-62 | Preglejte zlitino z dejansko smolo, polnilom in vzorcem obrabe. |
| Globina plasti zlitine | 0,8-2,0 mm | Določite ojačana področja na dogovorjeni specifikaciji komponente. |
Našpodrobnosti izdelka s postopnim vijačenjemopišite ojačitev ranljivih območij z zlitino niklja in volframa. S tovarniškega vidika želimo, da predlagana zaščita ustreza izmerjeni obrabi. Dražja površina ne popravi neustreznega podajanja ali ugotovi, da geometrija vijaka ustreza smoli.


Spremenite diagnozo v določeno dejanje
Naj bo priporočilo tako ozko, kot to dopuščajo dokazi. Prekinitev dovajanja zahteva popravek dovodnega sistema. Ukaz za hitrost, ki ga stroj ne more vzdrževati, zahteva pregled stroja. Potrjeno puščanje ventila zahteva oceno ventila in vmesnika. Izmerjena obraba vijaka ali cevi podpira zamenjavo komponente ali kvalificirano oceno obnove.
Če je sestav v sprejemljivem stanju, vendar nova proizvodna dajatev presega njegovo praktično zmogljivost plastificiranja, pošljite načrtovanje. Nanhaiya nudi oblikovanje vijakov po meri, strojno obdelavo in varjenje z brizganjem zlitin. Našproizvodna opremavključuje CNC stružnice za obdelovance do 6 metrov dolge in petosno obdelavo za kompleksne letve in strukture prirobnic.

Pošljite zapis, ki pojasnjuje težavo
- Izdelovalec stroja in model, premer vijaka, sestavna risba in podrobnosti vgrajene konice vijaka.
- Stopnja smole, obremenitev polnila, razmerje ponovnega mletja in stanje delcev.
- Čas okrevanja po ciklu, dejanski in ukazani vrtljaji na minuto, protitlak s svojo tlačno osnovo ter zapisi obremenitve ali alarma.
- Nastavitev udarca, blazina, del in teža tekača, temperaturni zapisi in razpoložljivo okno za obnovitev.
- Že preizkušene spremembe, njihov vpliv na kakovost delov in morebitno poročilo o dimenzijski obrabi.
Za zagon se dogovorite o smoli, strelu, delovnem oknu in sprejemljivi kakovosti delov. Nato primerjajte ponovljivost okrevanja in dejanski skupni čas cikla. Hitrejši izolirani test plastificiranja ne zadošča, če proizvodni kalup še čaka ali deli ne prestanejo pregleda.

Potrebujete predlog za vijak ali sod za potrjeno omejitev predelave?
Nanhaiya pošljite zapis o risbi in delovanju, vključno s tem, kaj se je spremenilo in kaj mora vaša linija doseči. Povejte nam, ali obnavljate prvotno dolžnost ali se pripravljate na drugačno zahtevo glede materiala ali cikla.
Pošljite svojo risbo in podatke o procesuOglejte si vijake za brizganjeRazpravljajte na WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-pošta:info@nhyscrew.com
telefon:+86-13505809643| Mobilni:+86-13587082002
Blok C, št. 2 zahodni del, avenija Xingzhou, okrožje Dinghai, mesto Zhoushan, provinca Zhejiang, Kitajska.
Obrnite se na Nanhaiya
Pogosta vprašanja
Kakšen je normalen čas obnovitve vijaka za brizganje?
Univerzalne številke ni. Čas okrevanja je odvisen od smole, potrebe po injekcijah, geometrije vijaka, zmogljivosti stroja in nastavitev delovanja. Primerjajte ga s časom, ki je na voljo v dejanskem zaporedju stroja, in s stabilnim referenčnim potekom z istim materialom in strelom.
Ali hitrejša obnova vijakov vedno skrajša čas cikla?
Ne. Cikel skrajša le, če nedokončana obnovitev zadrži naslednje dovoljeno dejanje stroja. Če se obnovitev že konča znotraj razpoložljivega okna prekrivanja, lahko s hitrejšo obnovitev skupni čas cikla ostane nespremenjen.
Zakaj se vijak vrti, vendar zelo počasi umika?
Preverite, ali smola doseže vijak, ali se je protitlak spremenil in ali se dejanska hitrost vijaka ujema z ukazom. Možne veje, ki jih je treba raziskati, so premostitev podajanja, nedosledno ponovno mletje, procesni pogoji in obrabljene komponente. Samo vrtenje ne dokazuje, da polž prenaša dovolj materiala.
Ali naj povečam RPM, da odpravim počasno okrevanje?
Šele po preverjanju podajanja, dejanske hitrosti, protitlaka in omejitev obdelave smole. Vsako spremembo presodite po kakovosti taline, dejanski temperaturi taline in ponovljivosti ter času obnovitve. Ne uporabljajte večje hitrosti, da bi prikrili nerešeno težavo pri hranjenju ali obrabi.
Ali kontrolni obroček, ki pušča, dokazuje, da je celoten vijak obrabljen?
Ne. Tesnjenje s kontrolnim obročem in vijačni transport sta različni funkciji. S testom ventila proizvajalca stroja raziščite variacijo blazine ali teže naboja in uporabite pregled dimenzij, da ugotovite obrabo vijaka in cevi.
Kaj Nanhaiya potrebuje za oceno zamenjave?
Pošljite model stroja, premer vijaka in risbo, razred smole in polnilo, podrobnosti o ponovnem brušenju, zapise o dejanski predelavi, nastavitve hitrosti vijaka in protitlaka, temperaturne zapise in vse meritve obrabe. Vključite zahtevani cikel in merila kakovosti delov, tako da ima zamenjava določeno delo.
Nadaljujte zvodnik za izbiro cevi vijaka za brizganje, ali preglejtekontrolni seznam za zamenjavo konice vijaka in kontrolnega obročkače dokazi kažejo na sprednji sklop.