Konica vijaka je dovolj majhna, da jo lahko obravnavamo kot rezervni del, vendar dovolj natančna, da se odloči, ali se vsak udarec začne z enako količino taline. Kupite ga kot usklajen pretok in tesnilni sklop, ne kot kovinsko konico z navojem.


Hiter odgovor
Izberite konico vijaka za brizganje glede na štiri stvari: zasnova protipovratnega ventila, natančen vmesnik vijaka in soda, obdelana smola in polnilo ter vzorec obrabe obstoječega sklopa. Samo model stroja ni dovolj, če obstajajo različice, prejšnja popravila ali nestandardni vijaki.
Za nadomestno naročilo pošljite izvirno risbo, ko je na voljo, nato pa preverite navoj, rob, dolžino konice, hod obroča, sedež, zunanji premer in prehode za taljenje glede na dejanski stroj. Dobra ponudba se začne z geometrijo. Sledi obdelava materiala in površine.
Konica vijaka uravnava pretok v obe smeri
Med zbiranjem vijaka se nepovratni ventil odpre in pusti staljenemu polimeru, da preide proti sprednjemu delu vijaka. Na začetku vbrizgavanja se zapre, tako da gibanje vijaka in pritisk delujeta na brizgalko, namesto da bi talino potiskala nazaj vzdolž vijaka.
Zato konica vijaka, kontrolni obroč in sedež sodijo k procesu, ne le k vzdrževanju.ENGEL-ova vadnica za nepovratni ventilopisuje isti dve delovni stanji in povezuje vedenje pri zapiranju neposredno s ponovljivostjo vbrizgavanja.
Naš tovarniški pogled:najdražja napaka konice vijaka je le redko razlika med dvema razredoma materiala. To je del, ki se navije na vijak, vendar ne potuje, tesni ali poravna pravilno. Uspešen test primernosti je dragocenejši od dolgega seznama prodajnih pridevnikov.
Izberite sklop glede na dolžnost oblikovanja
Pravilna zasnova se mora prosto odpirati med predelavo, predvidljivo zapirati med vbrizgavanjem in izogibati se pretirani omejitvi na poti taline. Prav tako mora prenesti abrazivno, lepilno in korozivno obremenitev smole, ne da bi poškodoval svoje spojne površine.
| Nakupno vprašanje | Zakaj spremeni konico vijaka | Kaj poslati dobavitelju |
|---|---|---|
| Kakšna smola se oblikuje? | Viskoznost, mazljivost, občutljivost na degradacijo in odpornost proti koroziji vplivajo na pretočne prehode, material in površinsko obdelavo. | Natančen razred smole, barvni sistem, zaviralec gorenja in normalno območje obdelave. |
| Ali je smola ojačana ali polnjena? | Steklena vlakna, mineralno polnilo in predelana kontaminacija lahko pospešijo abrazivno obrabo obroča, sedeža in prehodov taline. | Vrsta polnila, masni odstotek in ali se spreminja glede na izdelek. |
| Kako natančen mora biti strel? | Deli s tanko steno, več votlinami in tesno težki deli izpostavljajo majhne spremembe pri zapiranju ventila in puščanju. | Delna teža, število votlin, toleranca teže udarca in najnovejši podatki o trendih. |
| Kakšen je trenutni slog ventila? | Drsni obroč, krogla in drugi modeli imajo različna območja pretoka, premikanje in zapiranje. | Prvotna številka dela, risba, fotografije in celoten odstranjen sklop. |
| Ali je bil vijak že zamenjan? | Model stroja morda ne bo več identificiral nameščenega navoja, dolžine konice ali geometrije sedeža. | Trenutna risba vijaka in neposredne meritve, ne samo ploščica z imenom stroja. |
| Zakaj se del zamenja? | Zlomljen navoj, erodirana pretočna pot in puščajoči obroč ne kažejo na enak korektivni ukrep. | Fotografije obrabe, simptomi postopka, zgodovina vzdrževanja in neuspešne mere. |
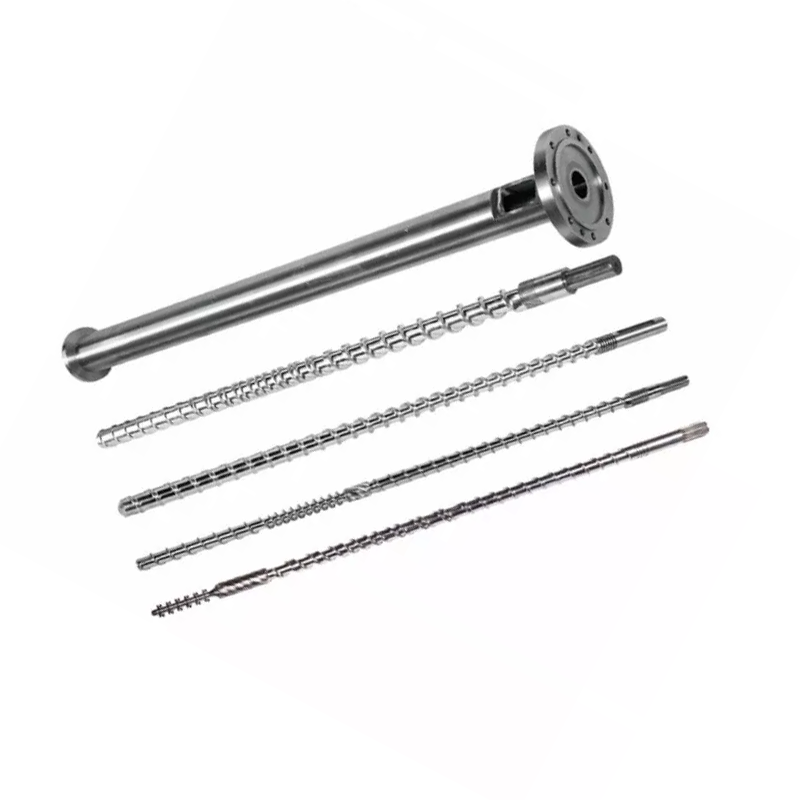
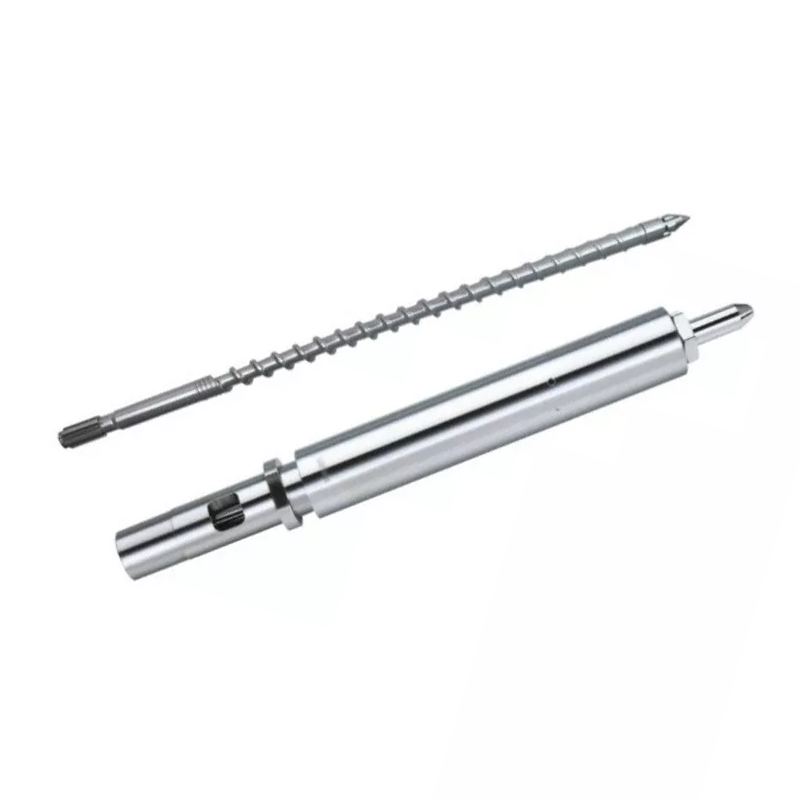
Nanhaiya ponuja standardne in prilagojene vzorce niti ter možnosti povratnega pretoka konic za posebne polimere. Izbrani del lahko kombinirate zvijak za brizganjeali dobavljen kot del širšegaponudbo rezervnih delov za brizganje in ekstruzijo.


Preden odstranite sklop, preberite procesne signale
Spremenljiva blazina, lebdeča teža strela ali slaba ponovljivost prenosa lahko kažejo na puščanje ventila, vendar nobeden od njih tega ne dokaže sam. Spremembe smole, nestabilnost dovajanja, nadzor temperature, obraba cevi, zrak v talini, nastavitve tlaka in pogoji plesni lahko povzročijo podobne simptome.
ENGEL priporoča preverjanje protipovratnega ventila, vijaka in cevi za plastifikacijoko talilna blazina niha. Ista navodila za odpravljanje težav povezujejo variacijo blazine in teže udarca z nastavitvami procesa in obrabo komponent.
| Opazovani signal | Možna vijačna povezava | Preverite pred naročilom |
|---|---|---|
| Položaj blazine se razlikuje od posnetka do posnetka | Obroč se lahko zapre na drugi točki ali pušča po namestitvi. | Trend dejanskega položaja, pritiska in teže udarca v stabilnem procesu. |
| Delna teža se premika, medtem ko nastavitve ostanejo fiksne | Povratni tok lahko zmanjša efektivno prostornino, dovedeno v kalup. | Izključite vzroke krme, temperature, materiala in plesni. |
| Kratki posnetki se pojavljajo občasno | Ventil morda ne bo več tesnil, zlasti po obnovitvenih spremembah. | Primerjajte odziv prenosa in izvedite preskus ventila, ki ga je odobril proizvajalec stroja. |
| Obnovitev postane omejena | Poškodovan obroč, usedlina ali premajhna pretočna pot se lahko upirajo toku taline naprej. | Preglejte glede prostega gibanja, usedlin, ugrizov in ovir pri prehodu. |
| Črne lise sledijo spremembi materiala | Mrtve točke ali poškodovane površine lahko zadržijo in sprostijo razgrajen polimer. | Preglejte celotno pot taline, šobo, sprednjo stran vijaka in postopek čiščenja. |
| Kovinski šum ali zasuk zvonjenja | Lahko so prisotni ugrizi, deformacije, neporavnanost ali tujek. | Ustavite in preglejte po postopku varnega vzdrževanja proizvajalca stroja. |
Ko je sklop odstranjen, preglejte zunanji premer kontrolnega obroča, obe končni ploskvi, sedežno površino, telo konice, prehode taline in navoj. AnTehnični članek ARBURGidentificira obrabo, adhezijo in korozijo kot obrabne mehanizme in pokaže, da lahko obraba premera obroča, čelne strani in tesnilnega sedeža spremeni hod obroča in stabilnost blazine.
Kontrolnega obroča ne diagnosticirajte z dodajanjem zadrževalnega pritiska, dokler se del ne napolni.Sprememba nastavitve lahko skrije puščanje, ne da bi ga popravila. Zajemite stabilno osnovno linijo, sledite preskusni metodi, ki jo je odobril izdelovalec stroja, in preglejte strojno opremo, preden spremenite nadomestno specifikacijo.
Zamenjajte en del le, ko so soparni deli še dobri
Kontrolni obroč je mogoče zamenjati sam, ko njegova naležna konica in sedež ostaneta znotraj odobrenih mer, če so tesnilne površine zdrave in se novi obroč lahko prosto premika skozi celotno pot. To je sicer cenejše popravilo, vendar le, če ga podpira inšpekcija.
Zamenjajte ujemajočo se konico, obroč in sedež, ko je več površin vidno obrabljenih, če je obroček zataknjen ali udarjen ob drugo komponento, če so stari deli pomešani med stroji ali če ni več nobenih zanesljivih originalnih dimenzij. Kombinacija enega novega tesnilnega dela z dvema obrabljenima soparnima deloma lahko ustvari novo pot puščanja.
Naš tovarniški pogled:obrabljen vzorec je dokaz, ne glavna risba. Če natančno kopiramo erodirano ležišče, skrajšan obroč ali poškodovan navoj, lahko novi del reproducira stari problem s čistejšo površino. Predvideno razmerje rekonstruiramo iz risbe, spojnih komponent in neobrabljenih referenčnih točk.


Podatki o konici vijaka za brizganje Nanhaiya
TheKonica vijaka za brizganje Nanhaiyaje zgrajen kot vmesnik med vijačno in talilno potjo na strani šobe. Na voljo je za različne premere vijakov in znamke strojev za brizganje, z navoji po meri in geometrijo komponent za nadomestna dela.
| Specifikacija | Podatki o izdelku Nanhaiya | Ustreznost nakupa |
|---|---|---|
| Osnovni material | D2 | Zabeležite dejanski material na dokumentih o ponudbi in pregledu. |
| Trdota | HRC45-62 | Izbrana vrednost se mora ujemati s toplotno obdelavo, obrabo in parnimi materiali. |
| Naravnost | 0,02 mm/m | Geometrija in poravnava sta pomembni na sprednjem vmesniku vijaka. |
| Oklepni obraz | Bimetalni | Zagotavlja možnost odpornosti proti obrabi na izpostavljenih delovnih površinah. |
| Konfiguracije iz steklenih vlaken | 30 % / 60 % | V RFQ navedite dejanski odstotek steklenih vlaken in razred smole. |
| Delna teža | 1 kg | referenčna vrednost strani izdelka; končna teža sledi odobreni geometriji. |
| Proizvodna pot | CNC obdelava, toplotna obdelava in natančno poliranje | Te operacije nadzorujejo obliko, stanje površine in končno prileganje. |
| Standardne aplikacije | PE, PP, ABS in PVC termoplastično oblikovanje | Pošljite tudi aditive, barvila, reciklirano vsebino in podatke o polnilih. |
Za celotno enoto za plastificiranje Nanhaiya tudi proizvajamutant vijaki za brizganje, vijaki za postopno brizganjein ustrezne nadomestne cevi. Sosednjiinjekcijska šobaje mogoče pregledati istočasno, ko težave s puščanjem, poravnavo ali pretokom taline presegajo konico vijaka.
Mere, ki odločajo, ali bo del ustrezal
Izdelovalec strojev in model lahko zoži iskanje, ne more pa nadomestiti risbe. Družine modelov lahko uporabljajo več velikosti enot za vbrizgavanje in stroj morda že ima nadomestni vijak, ki se razlikuje od prvotne zgradbe.
- Identificirajte nameščeni vijak.Zabeležite proizvajalca stroja, model, oznako enote za vbrizgavanje, premer vijaka, serijske informacije in vse prejšnje zamenjave vijaka.
- Popolnoma definirajte nit.Vključite večji in manjši premer, korak, smer navoja, dolžino navoja, začetni položaj, relief in lokacijo ramen.
- Izmerite aksialni sklad.Zabeležite celotno dolžino konice, dolžino obroča, dolžino sedeža, hod obroča in vsako ramo, ki nadzoruje položaj zapiranja.
- Izmerite radialne vmesnike.Zabeležite premer telesa konice, zunanji in notranji premer obroča, premer sedeža, referenco izvrtine cevi in zahtevano delovno zračnost.
- Preslikajte pot taline.Prikažite število kanalov, širino prehoda, globino prehoda, profil nosu in morebitni polmer, ki vpliva na pretok ali čiščenje.
- Označite tesnilne in obrabne površine.Ugotovite, katere ploskve se dotikajo med zapiranjem in katere mere so izmerjene iz neobrabljenih referenc.
Ne skrivajte negotovosti znotraj tolerance.Če je stara površina obrabljena, označite izmerjeno vrednost kot dejansko obrabljeno dimenzijo. Predlagano končno dimenzijo hranite ločeno. To razlikovanje omogoča inženiringu, da popravi del, namesto da odobri natančno kopijo poškodbe.
Preglejte zamenjavo, preden vstopi v proizvodnjo
Vhodni pregled mora preveriti identiteto, dimenzije in gibanje, preden je sklop izpostavljen vročini in tlaku. Odobreno risbo, evidenco materiala in rezultat pregleda hranite pod isto številko dela.
- Številka dela in revizija risbe se ujemata z naročilnico
- Zapisi o materialu in toplotni obdelavi se ujemajo s ponudbo
- Kritični premeri in osne dolžine so znotraj tolerance vlečenja
- Merilniki navojev ali preverjanje parjenja potrdijo povezavo
- Čekovni obroč se prosto giblje brez vidnega zibanja ali zasuknjenja
- Obroč in sedež se dotikata predvidenih tesnilnih površin
- Prehodi taline so čisti, gladki in brez robov
- Polirane površine ne kažejo poškodb pri rokovanju ali napak na prevleki
- Smer montaže in vrstni red komponent sta dokumentirana
- Osnovna teža udarca in blazina se zabeležita po namestitvi
Po namestitvi uporabite odobren postopek zagona in primerjajte postopek z ohranjeno osnovno linijo. Nova konica lahko spremeni okrevanje, odziv na dekompresijo ali vedenje pri zapiranju ventila, zato ne domnevajte, da morajo vse stare nastavitve ostati nedotaknjene.
Kaj mora nadzorovati tovarna
Kakovost vijačne konice izhaja iz razmerja med deli. Koncentričnost navoja, položaj ramen, hod obroča, geometrija tesnilne površine, končna pot pretoka in stanje toplotne obdelave morajo delovati skupaj. Ena impresivna številka trdote ne more nadomestiti nepravilne dolžine sklada ali grobe tesnilne površine.
Nanhaiyinaproizvodna opremavključuje CNC žage z napako podajanja 0,1 mm ali manj, CNC stružnice za obdelovance do 6 m ter opremo za vrtanje in rezkanje z natančnostjo pozicioniranja 0,02 mm. Petosna obdelava se uporablja za nepravilne lete in posebne strukture prirobnic.

Za kupce praktično vprašanje ni, ali ima dobavitelj strojno orodje. Vprašajte, kako se pregleda risba, katere mere se pregledajo, kako se sledi materialu in toplotni obdelavi in kako se preveri končno gibanje obroča. Nanhaiya nudi pregled risb pred prodajo in tehnično podporo prek svojihservisna ekipa.
Kontrolni seznam RFQ za nadomestno konico vijaka
Pošljite en jasen paket namesto niza delnih sporočil. Naslednje informacije omogočajo dobavitelju, da se odloči, ali gre za standardno zamenjavo, komponento z obratnim inženiringom ali preoblikovanje.
- Proizvajalec stroja, model, serijska številka in velikost brizgalne enote
- Premer nameščenega vijaka in risba vijaka
- Prvotna številka dela navojne konice in revizija risbe
- Popoln stari sklop z ohranjenimi deli
- Fotografije sprednje, stranske, navojne in tesnilne strani
- Mere navoja, rame, obroča, sedeža in prehoda
- Stopnja smole, vrsta polnila in odstotek polnila
- Barvilo, reciklirana vsebina in korozivni dodatki
- Normalna temperatura taline in velikost izstrelka
- Delna teža, število votlin in sprejemljiva variacija
- Blazina, prenos in trend okrevanja pred odstranitvijo
- Opažena obraba, način okvare in zahtevana količina
Če risba manjka, označite vsako izmerjeno površino in fotografirajte postavitev meritve. Ne pošiljajte enega samega zunanjega premera in prosite tovarno, da na podlagi tega sklepa o navoju, sedežu in hodu.
Pogosta vprašanja
Kaj počne konica vijaka za brizganje?
Sklop vijačne konice ima protipovratni ventil. Odpre se med zbiranjem vijaka, tako da se talina lahko premika pred vijakom, nato pa se zapre med vbrizgavanjem, da omeji povratni tok in prenese pritisk v kalup.
Kakšni so znaki obrabljenega kontrolnega obročka ali konice vijaka?
Pogosti procesni signali vključujejo spremenljivo talilno blazino, nedosledno težo vbrizga, slabo ponovljivost tlaka, kratke udarce po izključitvi drugih vzrokov in daljši ali manj stabilen odziv prenosa. Potrdite obrabo z nadzorovanim testom puščanja in pregledom dimenzij.
Ali lahko naročim nadomestno konico vijaka samo glede na model stroja?
Proizvajalec stroja in model sta uporabni izhodiščni točki, vendar mora zanesljivo naročilo zamenjave vključevati tudi premer vijaka, mere navoja in ramen, dolžino konice, mere kontrolnega obroča in sedeža, pot pretoka, smolo, vsebino polnila, risbo in jasne fotografije.
Ali naj zamenjam samo kontrolni obroč ali celoten sklop konice vijaka?
Zamenjajte samo obrabljeno komponento, ko so soparna konica, sedež in navoj v odobrenih dimenzijah in stanju površine. Zamenjajte ujemajoči sestav, ko je obrabljenih več tesnilnih površin, so dimenzije negotova ali mešani stari in novi deli ne morejo zagotoviti zanesljivega gibanja in tesnjenja.
Kateri material Nanhaiya uporablja za konice vijakov za brizganje?
Nanhaiya ponuja konice vijakov za brizganje D2 z objavljenim razponom trdote HRC45-62, ravnostjo 0,02 mm/m in možnostjo bimetalne oklepne ploskve. Končna konfiguracija se ujema s smolo, polnilom, vmesnikom stroja in obremenitvijo.
Ali trša konica vijaka vedno zdrži dlje?
Ne. Trdota je le del obrabne zmogljivosti. Kemija zlitin, toplotna obdelava, odpornost proti koroziji, parni materiali, površinska obdelava, poravnava, razmik in obdelana smola vplivajo na življenjsko dobo.
Kaj naj pošljem Nanhaiya za ponudbo konice vijaka?
Pošljite izdelovalca stroja in model, premer vijaka, odstotek smole in polnila, originalno številko dela ali risbo, popolne parne mere, fotografije iz različnih zornih kotov, simptome obrabe, trend teže in zahtevano količino.
Komercialno razkritje: Nanhaiya proizvaja konice vijakov za brizganje in povezane komponente, povezane v tem priročniku. Tehnična priporočila je treba uporabiti z varnostnimi postopki izdelovalca strojev in odobreno projektno risbo.