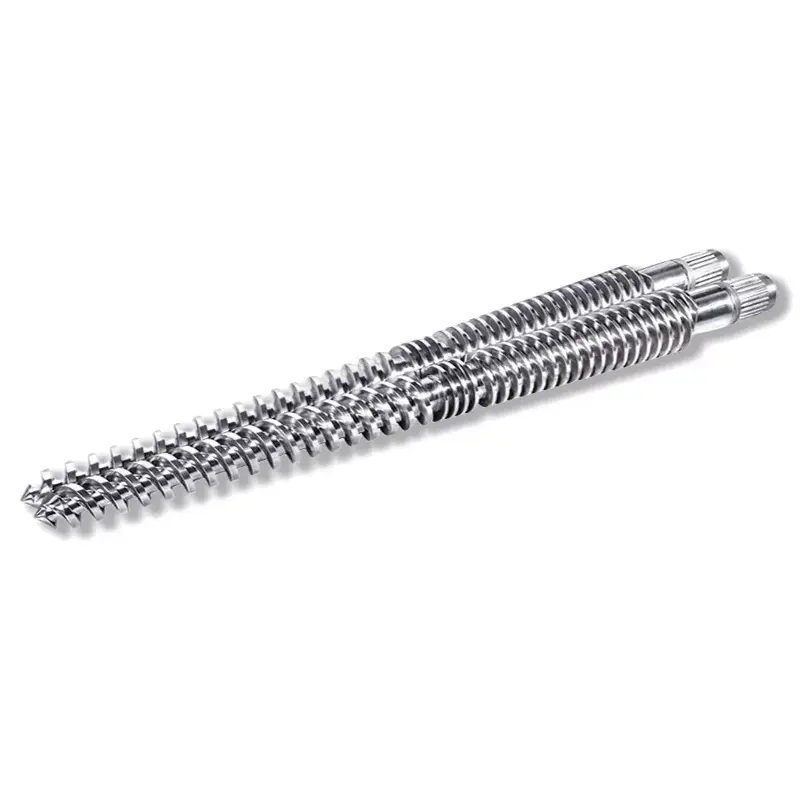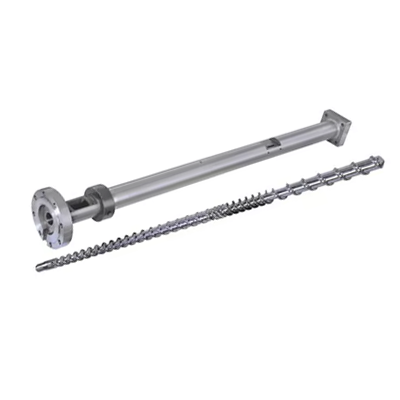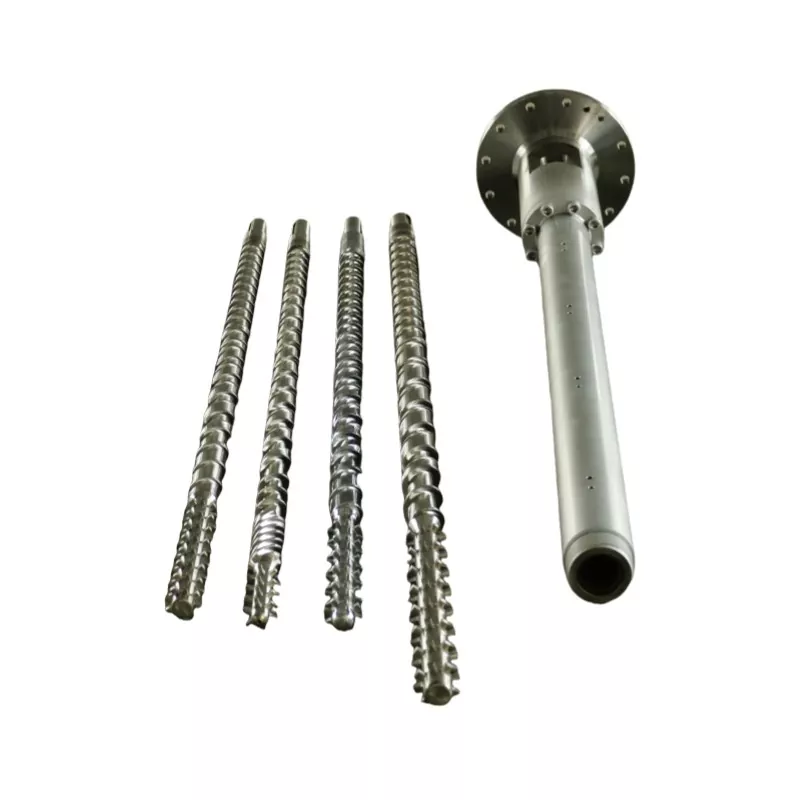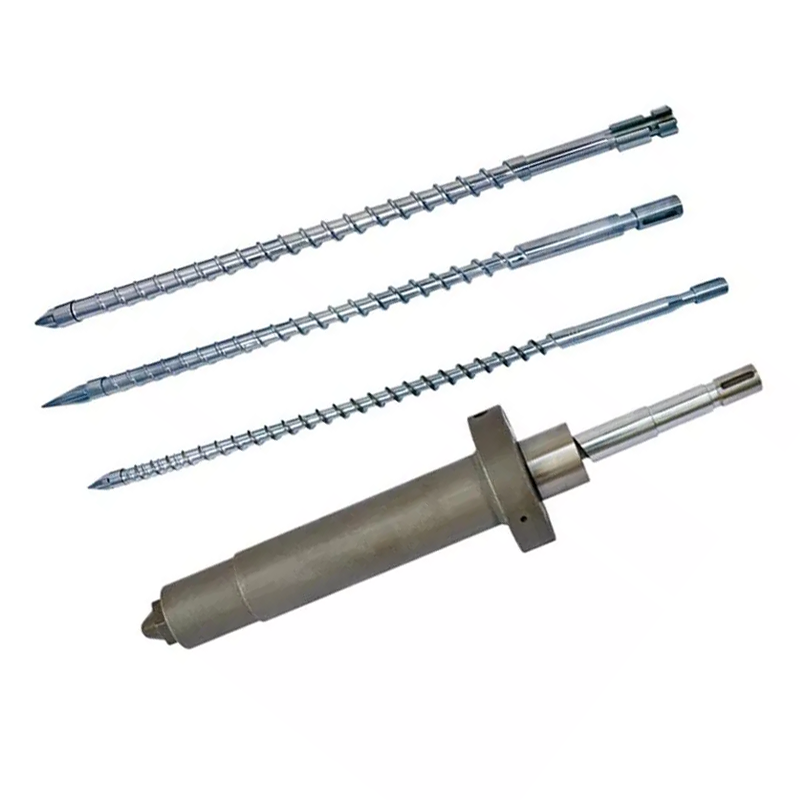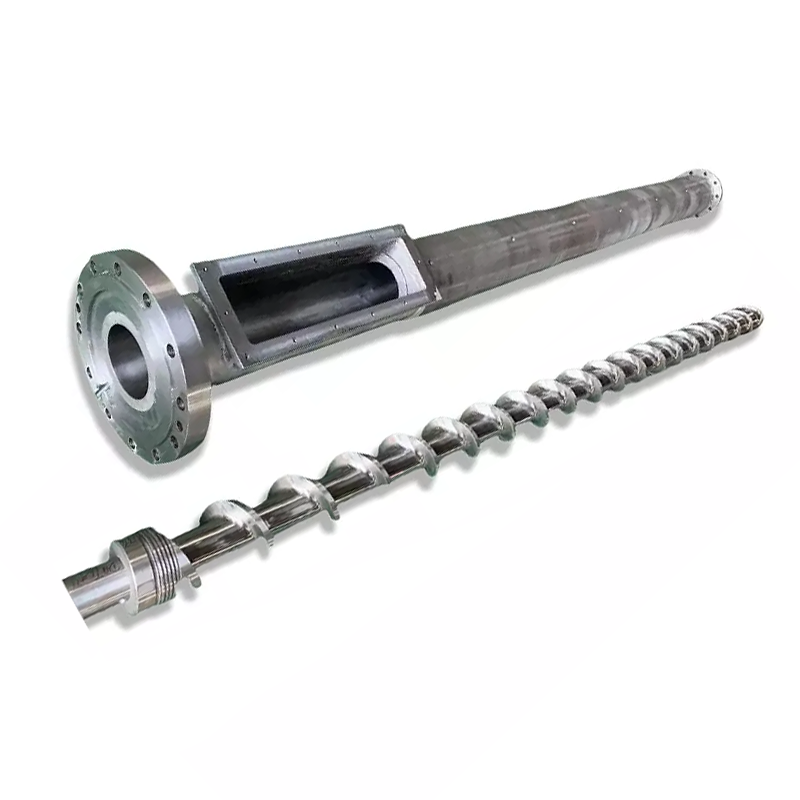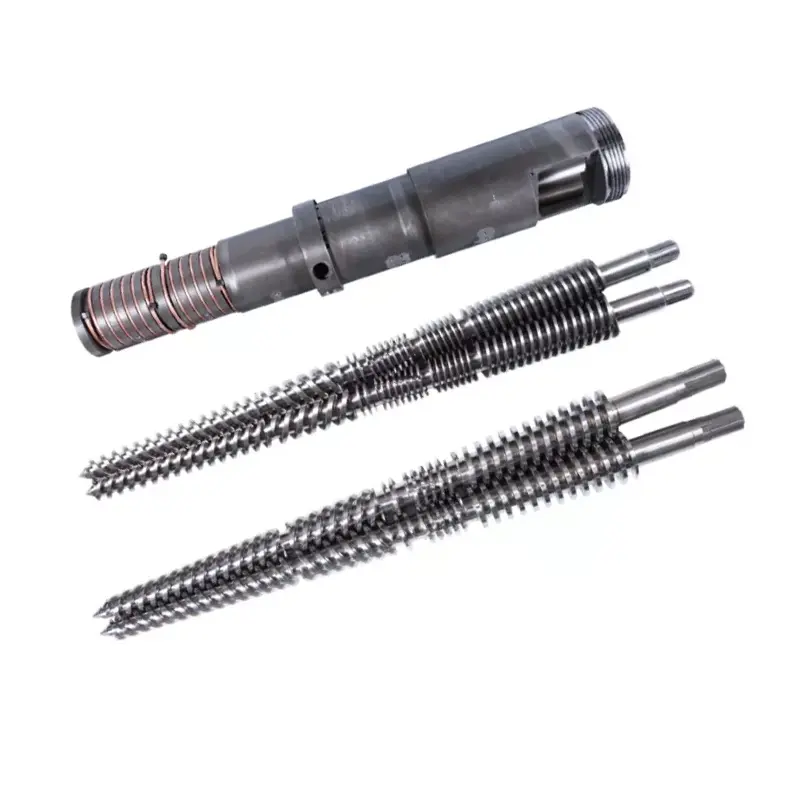
Razmerje L/D brizgalnega vijakaje delovna dolžina, deljena s premerom vijaka, večina brizgalnih vijakov pa je v razmerju 18:1 do 25:1. Noben tehnični list vam ne pove: ne morete spremeniti L/D na stroju, ki ga že imate. Dolžina je določena s sodom. Kar lahko spremenite, jepremer vijaka, v fiksnem sodu pa ena izbira premakne L/D, zmogljivost strela in tlak vbrizga skupaj v nasprotnih smereh. Manjši vijak zagotavlja večji L/D, manjši strel in večji pritisk. Povežite to trgovino s svojo smolo in svojim delom in večina vprašanj L/D odgovori sama od sebe.
Kaj pomeni razmerje L/D na vijaku za vbrizgavanje
L/D je delovna dolžina vijaka (L), deljena z njegovim zunanjim premerom (D). Vijak, ki je 22-krat daljši od širine, ima L/D 22:1.
Razmerje se spreminja z velikostjo. 40 mm vijak pri 22:1 ima delovno dolžino 880 mm. 80 mm vijak pri 22:1 je dolg 1760 mm. Enako razmerje, zelo različni stroji.
Kar razmerje dejansko opisuje, jekoliko piste ima vijak, da opravi svoje delo. Hranjenje, taljenje in odmerjanje potekajo vzdolž te dolžine. Večja dolžina pomeni večjo zmogljivost taljenja in več mešanja. Manjša dolžina pomeni manj obojega in manj časa, da material ostane vroč.
Večina brizgalnih vijakov pristane med 18:1 in 25:1, z 20:1 do 22:1 je skupna osnova na strojih za splošno uporabo. Vodnik po stebrih pokriva celotno sliko v našemvodilo cevi vijaka za brizganje.
Zakaj je brizganje L/D krajše od ekstrudiranja L/D
Ekstruderji običajno delujejo 25:1 do 33:1. Brizgalni vijaki ostanejo krajši, razlog pa je cikel in ne tradicija.
Polž ekstruderja se neprekinjeno vrti. Material vstopi na enem koncu, se premika skozi in zapusti na drugem koncu. Nič ne čaka.
Brizgalni vijak deluje v izbruhih. Obrne se, da plastificira en strel, se umakne in nato ustavi. Vbrizga in kalup se ohladi. Med vsem tem talina, ki je že v sodu, miruje in ostaja vroča.
To čakanje je vsa razlika. Daljši sod zadrži več taline, pri stroju za brizganje pa več taline pomeni več materiala, ki čaka na več ciklov. Za toplotno občutljivo smolo dodatna dolžina ni dodatna zmogljivost. To je ekstra toplotna zgodovina.
Tako zasnova vbrizgavanja uravnoteži talilno zmogljivost in čas zadrževanja, medtem ko ekstrudiranje večinoma samo kupi talilno zmogljivost.
Stvar, ki vam je nihče ne pove: ne morete spremeniti L/D
Članki o L/D govorijo, kot da morate izbrati številko. Na stroju, ki ga že imate, ga nimate.
L je pritrjen s sodom.Cev je strojno obdelana tlačna posoda, privita v ogrodje stroja, z grelnimi conami, dovodnim grlom in pritrdilnimi elementi, ki so zgrajeni okoli ene dolžine. Nihče ne naredi soda daljšega.
Torej je edina spremenljivka, ki ostane v L/D, D, premer vijaka. Spremenite premer in z njim se spremeni razmerje, ker se dolžina nad črto nikoli ne premakne.
Zato proizvajalci strojev navajajo dva ali tri premere vijakov za isti stroj. Ne ponujajo vam treh velikosti posnetkov. Ponujajo vam tri točke na krivulji kompromisa in velikost strela je le ena od stvari, ki se premikajo.
Premer vijaka: vzvod, ki premika vse
V fiksnem sodu ena izbira premakne štiri stvari hkrati. Razumejte to tabelo in razumeli boste vbrizgavanje L/D.
| Če izberete... | Manjši premer vijaka | Večji premer vijaka |
|---|---|---|
| razmerje L/D | višje(isti L, manjši D) | Nižje(isti L, večji D) |
| Kapaciteta strela | Manjša(manjši volumen na mm giba) | Večje |
| Na voljo je tlak vbrizgavanja | višje(enaka sila na manjšem območju) | Nižje |
| Zmogljivost taljenja na strel | bolje(več L/D za manj materiala) | Manj radodaren |
| Čas bivanja za določen del | Krajši(strel uporablja več manjše cevi) | dlje |
| Obleke | Majhni natančni deli, tanke stene, visoko viskozne in toplotno občutljive smole | Veliki posnetki, blagovne smole, debeli rezi |
Ponovno preberite vrstico o pritiskih, saj odloča o več delovnih mestih, kot ljudje pričakujejo. Hidravlični ali električni pogon stroja zagotavlja fiksno silo na zadnjo stran vijaka. Tlak je sila, deljena s površino. Manjši vijak ima manjšo ploskev, zato enaka sila povzroči višji tlak taline.
Zato delo s tankimi stenami in visoko viskoznostjo pogosto pristane na majhnem vijaku: lahko potisne talino v tesno votlino, ki je velik vijak ne more zapolniti. Višji L/D, ki prihaja z njim, je bonus, ne naključje.
In preberite tudi vrstico prebivališča. Je tisti, ki tiho odloči, ali vaš računalnik porumeni.

Kako L/D vpliva na velikost posnetka
Strogo, L/D ne določa velikosti posnetka. Premer in hod: prostornina udarca je površina prečnega prereza vijaka, pomnožena s tem, kako daleč potuje.
Toda na pravem stroju jih ne moreš ločiti, ker isti premer, ki nastavi tvoj strel, nastavi tudi tvoj L/D. Izberite majhen vijak za majhen natančen del in v istem trenutku ste izbrali višji L/D.
Praktična posledica je srečna. Vijak, ki vam omogoča majhen udarec, vam omogoča tudi večjo dolžino taljenja na gram materiala in višji tlak vbrizgavanja. Te tri lastnosti ustrezajo enakim delovnim mestom, zato se trgovina večkrat izide čisto kot ne.
Kjer preneha biti srečen, je, ko del na silo pritegneš na napačen vijak. Izvedite zelo majhen strel na vijaku velikega premera in dobili boste najslabše od obojega: nizek L/D, ogromen volumen cevi glede na vaš strel in material, ki predolgo kroži skozi toploto.
Čas bivanja: morilec kakovosti, ki ga lahko izračunate
Čas zadrževanja je, koliko časa določen kos polimera ostane vroč v sodu, preden se vbrizga. To je najbolj podcenjena številka pri brizganju in ocenite jo lahko v tridesetih sekundah.
Čas zadrževanja ≈ (zmogljivost naboja cevi ÷ velikost vašega naboja) × čas cikla
Obe kapaciteti v istih enotah. Vzemite zmogljivost strela iz ocene stroja.
Delajte zgled. Stroj z zmogljivostjo vbrizgavanja 200 g, ki poganja 20 g del v 30-sekundnem ciklu. Razmerje je 10, tako da talina prestane približno deset ciklov. Čas bivanja je približno 300 sekund ali pet minut.
Pet minut pri temperaturi taline je dolg čas za PC, POM, PET ali PVC. Nič v vaših nastavitvah ni narobe. Del je preprosto premajhen za sod, material pa se kuha, medtem ko čaka na vrsto.
Zdaj premaknite to delo na manjši vijak. Kapaciteta udarca pade na recimo 80 g. Isti 20 g del zdaj porabi četrtino soda, talina sedi skozi štiri cikle namesto desetih, čas zadrževanja pa pade na približno dve minuti.
Niste spremenili nobene nastavljene vrednosti. Spremenili ste premer vijaka in s tem je odšel problem degradacije.
Razpon zmogljivosti strela 20–80 %
Pogosto citirana industrijska smernica je, da obdržite svoj strel nekje med približno 20 % in 80 % nazivne zmogljivosti strela stroja. Potrdite pas glede na priročnik za vaš stroj, vendar logika za tem velja povsod.
Pod trakom, čas zadrževanja traja dolgo. Material preveč potuje skozi toploto in toplotno občutljive smole se razgradijo. To je napaka, ki jo ujame zgornja formula.
Nad bendom, dve stvari se pokvarita. Ni ostalo dovolj cevi, da bi držal ustrezno blazino, tako da pakiranje povzroči nedosleden strel do strela. In polž ima manj časa in dolžine za taljenje skoraj polnega soda materiala, zato kakovost taljenja trpi ravno takrat, ko od tega zahtevate največ.
Pristanite na sredini traku in stroj ima prostor za delo. Če je vaš del zunaj njega, je pravilna rešitev drugačen premer vijaka ali drug stroj, ne pa junaški niz nastavitev postopka.
Kako L/D vpliva na kakovost taline
Dolžina je talilna zmogljivost, talilna zmogljivost pa kakovost.
Več L/D daje popolnejše taljenje.Trdni peleti morajo potovati dlje ob vročo steno soda, zato jih manj preživi kot netaljeni. Trde lise in vključki v obliki leče v delu so napake pri taljenju, dolžina pa se jim bori.
Več L/D daje bolj homogeno talino.Temperatura se izenači, barva in polnilo se bolje porazdelita, talina, ki pride do kontrolnega obroča, pa je od posnetka do posnetka bolj dosledna. To se prikaže kot širše procesno okno.
Več L/D daje tudi več toplotne zgodovine.Enaka dolžina, ki se temeljito stopi, tudi dlje zadrži material, za PVC, PC, POM in PET pa je to strošek, ne korist.
Kakovost taline torej ni primer, da je več boljše. Gre za ravnotežje: dovolj dolžine, da se popolnoma stopi, ne pa toliko prostornine soda, da bi material predolgo čakal na uporabo. Ko je zmogljivost taljenja vaša posebna omejitev, jo zaporni vijak dvigne, ne da bi dodal milimeter soda.
Izbira L/D in premera glede na smolo in del
Združite menjave in izbira pade iz smole in dela.
| Vaša situacija | Nagnite se proti | zakaj |
|---|---|---|
| Majhni, tankostenski natančni deli | Manjši vijak, večji L/D | Višji tlak vbrizgavanja zapolni tanke dele; dobro taljenje na gram; kratko bivališče |
| Toplotno občutljiva smola (PC, POM, PET, PVC) | Manjši vijak za strel; krajši konec pasu L/D | Čas bivanja je sovražnik. Strel naj bo velik glede na prostornino cevi |
| Visoko viskozna inženirska smola | Manjši vijak, večji L/D | Potrebuje pritisk za polnjenje in dolžino, da se temeljito stopi |
| Veliki posnetki, blagovna smola (PE, PP, PS) | Večji vijak, nižji L/D | Vodi za zmogljivost; te smole prenašajo zmanjšano dolžino taljenja |
| Debelostenski deli, počasni cikli | Večji vijak, bivališče ure | Dolgi cikli pomnožijo čas zadrževanja. Ponovno izračunajte, preden se zavežete |
| Stekleno polnjena ali abrazivna zmes | Premer na del; spremenitepovršino | L/D sledi delu. Odgovor na obrabo je bimetalna izvrtina, ne drugačna dolžina |
| Ne topi se pri visoki moči | Enak premer; zaporni vijak | Potrebujete zmogljivost taljenja, ne dolžine cevi. Cev se tako ali tako ne spreminja |
Upoštevajte zadnji dve vrstici. Dve od najpogostejših težav, ki nam jih prinesejo oblikovalci, sploh niso težave z L/D in nakup drugačnega premera vijaka za njuno rešitev zapravlja denar.
Pogoste napake L/D pri brizganju
- Kopiranje ekstrudiranja L/D.Številka 30:1 iz tabele ekstruderja, ki se nanese na brizgalni polž, ne upošteva problema zadrževalnega časa, ki opredeljuje brizganje. Stroja opravljata različna dela.
- Bolje je predvidevati dlje.Večja dolžina se bolj topiinveč toplotne zgodovine. Na toplotno občutljivi smoli zmaga drugi in material se razgradi.
- Zanemarjanje razmerja strel/zmogljivost.Najpogostejša težava s kakovostjo, ki jo vidimo v geometriji, je majhen del, ki se kuha v velikem sodu. Nihče ga ne preverja, ker ga ni na nobenem zaslonu z nastavitvami.
- Verjamem, da je L/D mogoče spremeniti na obstoječem stroju.Ne more. Cev je nastavljena na L. Samo premer lahko izberete sami.
- Krivljenje L/D za težavo s taljenjem.Če se netaljene spojine pojavijo samo pri visoki zmogljivosti, je vaša talilna zmogljivost kratka, ne vaš sod. Pregradni vijak to pritrdi v isti cevi.
- Krivljenje L/D za težavo z obrabo.Padajoči izhod pri enaki hitrosti vijaka je obrabljena zračnost, ne geometrija. Izmerite, preden karkoli preoblikujete.

Kako naročiti desni vijak
Proizvajalec vijakov oblikuje na podlagi tega, kar mu poveste. Pošljite jih in sledijo priporočila glede premera in geometrije.
- Znamka stroja, model in trenutni premer vijaka.Fotografija na tablici pokriva večino in nam pove dolžino cevi, v kateri delate.
- Nazivna zmogljivost strela stroja,če jo poznate, in vašo dejansko delno težo.
- Čas cikla.Z zgornjima številkama se lahko za vas izračuna čas bivanja.
- Vsebnost smole, razreda in polnila.To poganja profil stiskanja in površinsko obdelavo enako kot premer.
- Napaka, ki jo želite, je izginila.Rumene pike na mestu bivanja. Netalilna točka pri talilni zmogljivosti. Kratki udarci kažejo na pritisk ali na kontrolni obroč. Vsak ima drugačen odgovor.
- Risba ali vaš obrabljen vijak.Dovolite nam, da sestavimo na vaš stroj. Obrabljen del se izmeri na opremi CMM do ±0,01 mm in rekonstruira se geometrija.
Zakaj delati z Nanhaiyo
Pošljite nam delno težo, čas cikla in model stroja in izvedli bomo aritmetiko časa zadrževanja, preden vam karkoli ponudimo. Včasih je odgovor drugačen premer vijaka. Včasih je to pregradni vijak v cevi, ki ga že imate. Občasno se zgodi, da vaše delo pripada drugemu stroju, in to bomo rekli.
Ko je rešitev nov vijak, je Nanhaiya zgradilavijaki za brizganjein sodi že več kot dvajset let, iz 38CrMoAlA, 42CrMo, SKD-61 in nerjavečega jekla, nitriranega ali bimetalnega z 2,5–3 mm plastjo zlitine, ki vsebuje volfram, pri do 62 HRC, kjer to zahteva krma.
Izdelujemo po vaši risbi, modelu stroja ali obrabljenem vzorcuzamenjavezdružljiv z glavnimi znamkami strojev, minimalno naročilo enega kompleta in ponudba v 12 urah.
Se borite proti porumenelosti, netopitvi ali kratkim udarcem? Pošljite svoj model stroja, delno težo, čas cikla in smolo. Povedali vam bomo, ali gre za L/D, premer, zmogljivost taljenja ali obrabo, in ponudili ponudbo v 12 urah.
Pridobite priporočilo za vijakPogosto zastavljena vprašanja
Kakšno je tipično razmerje L/D za vijak za brizganje?
Večina brizgalnih vijakov deluje med 18:1 in 25:1, pri čemer je 20:1 do 22:1 običajno na strojih za splošno uporabo. Toplotno občutljive smole dajejo prednost krajšemu koncu, ker je material manj časa vroč. Tehnična plastika, ki potrebuje temeljito taljenje, daje prednost daljšemu koncu.
Ali lahko spremenim razmerje L/D na svojem stroju za brizganje?
Ne direktno. Dolžina je določena s cevjo, ki je obdelana v stroj. Kar lahko spremenite, je premer vijaka in ker L ostane enak, manjši premer samodejno daje višji L/D. Ta ena sama izbira spremeni tudi vašo zmogljivost vbrizgavanja in razpoložljiv tlak vbrizga.
Ali razmerje L/D vpliva na velikost posnetka?
Posredno in neločljivo. Glasnost udarca izhaja iz premera vijaka in giba, ne iz L/D. Toda na fiksni cevi premer, ki določa vaš strel, določa tudi vaš L/D. Izberite manjši vijak za manjši strel in hkrati dobite višji L/D in višji tlak vbrizga.
Kako izračunam čas zadrževanja pri brizganju?
Delite nazivno zmogljivost vbrizgavanja stroja z vašo dejansko velikostjo vbrizganja, nato pomnožite s časom cikla. 200 g stroj, ki poganja 20 g del v 30-sekundnem ciklu, zagotavlja približno 300 sekund ali pet minut zadrževanja. To je dolgo časa za shranjevanje PC, POM, PET ali PVC pri temperaturi taline.
Zakaj je brizgalni L/D krajši od iztiskanega L/D?
Ker brizgalni vijak deluje v izbruhih. Plastificira strel, nato se ustavi, medtem ko stroj brizga in se kalup ohladi, talina v cevi pa je ves čas vroča. Ekstruder deluje neprekinjeno in nič ne čaka. Dodatna dolžina cevi na stroju za brizganje je dodatna toplotna zgodovina, ne le dodatna zmogljivost taljenja, zato ostanejo vijaki za brizganje krajši.
Kolikšen odstotek zmogljivosti cevi naj uporablja moj strel?
Običajno citirana smernica je približno 20 % do 80 % nazivne zmogljivosti udarca, avtoriteta pa je vaš priročnik za stroj. Pod tem pasom je čas zadrževanja dolg in material, občutljiv na toploto, se razgradi. Nad njim ni prostora za pravo blazino in manj časa za taljenje skoraj polnega soda.
Ali je višji L/D boljši za brizganje?
Ne samodejno. Večja dolžina zagotavlja popolnejše taljenje in bolj enakomerno taljenje, kar izboljša kakovost. Prav tako zadrži več materiala vroče dlje, kar razgradi toplotno občutljive smole. Pravi L/D popolnoma stopi vaš material, ne da bi ga držal dlje, kot je potrebno.
Moji deli porumenijo. Je to problem L/D?
Običajno gre za problem časa zadrževanja, ki je problem velikosti strela do zmogljivosti cevi. Najprej izvedite izračun prebivališča. Če se majhen del kuha v velikem sodu, tega ne bosta popravila nobena nastavitev temperature in nobena geometrija vijaka. Manjši premer vijaka ali manjši stroj bo ustrezal.