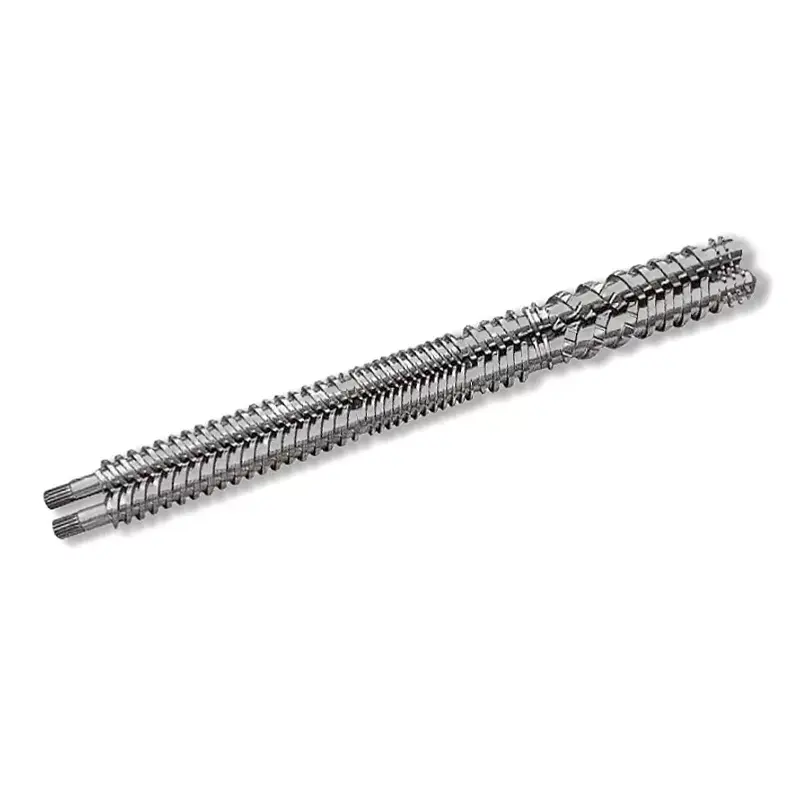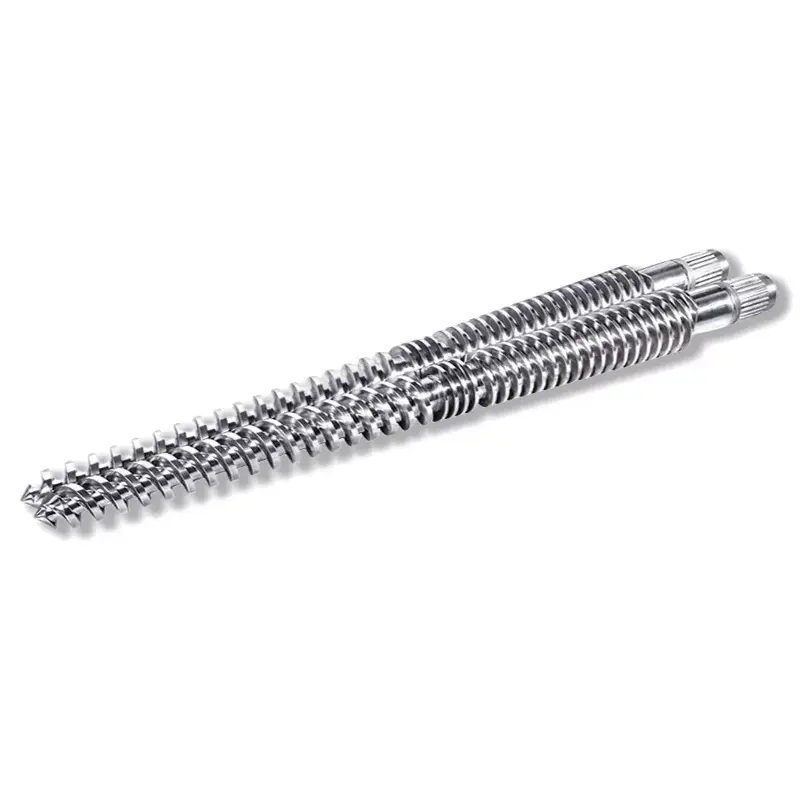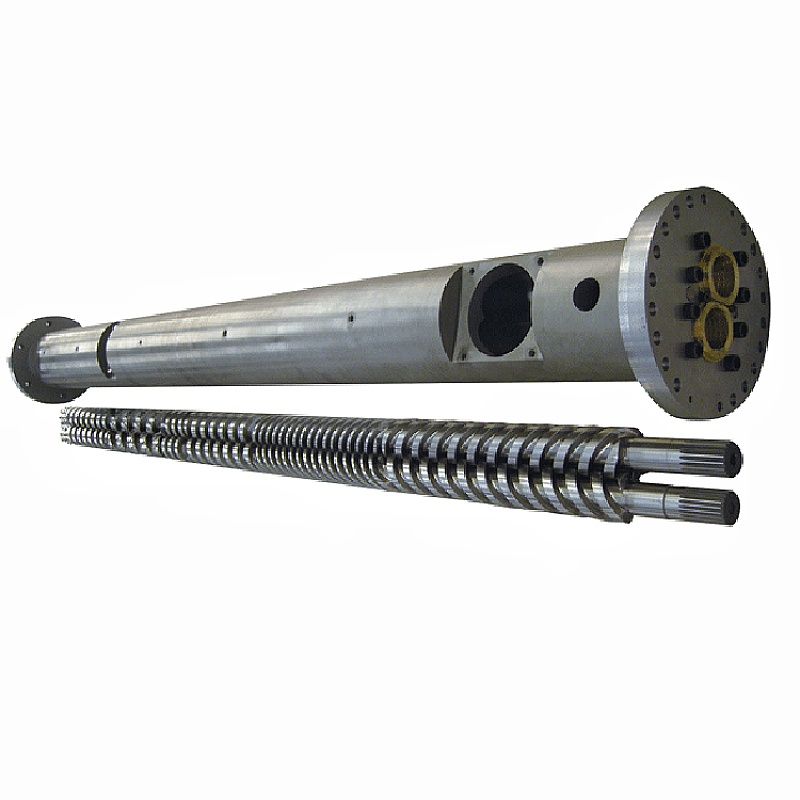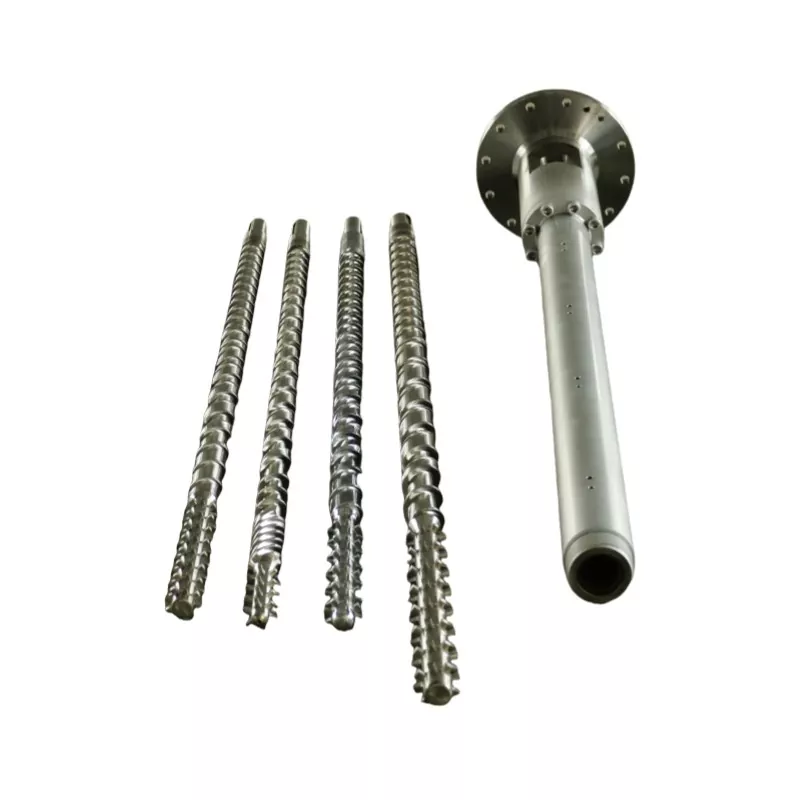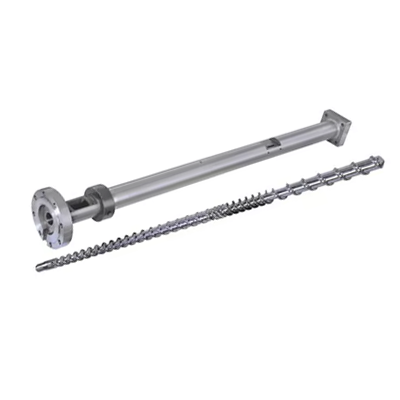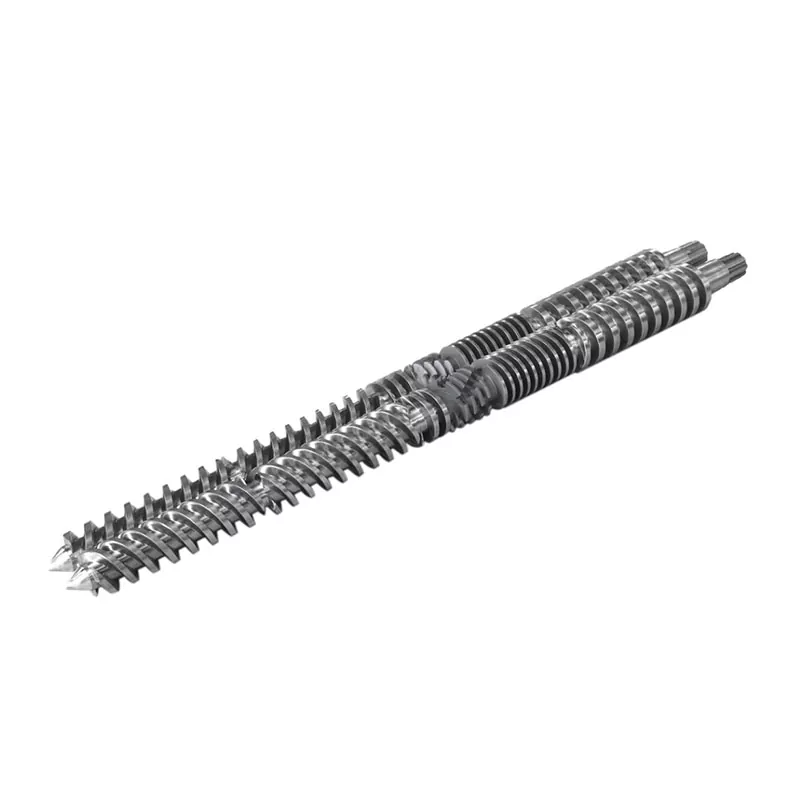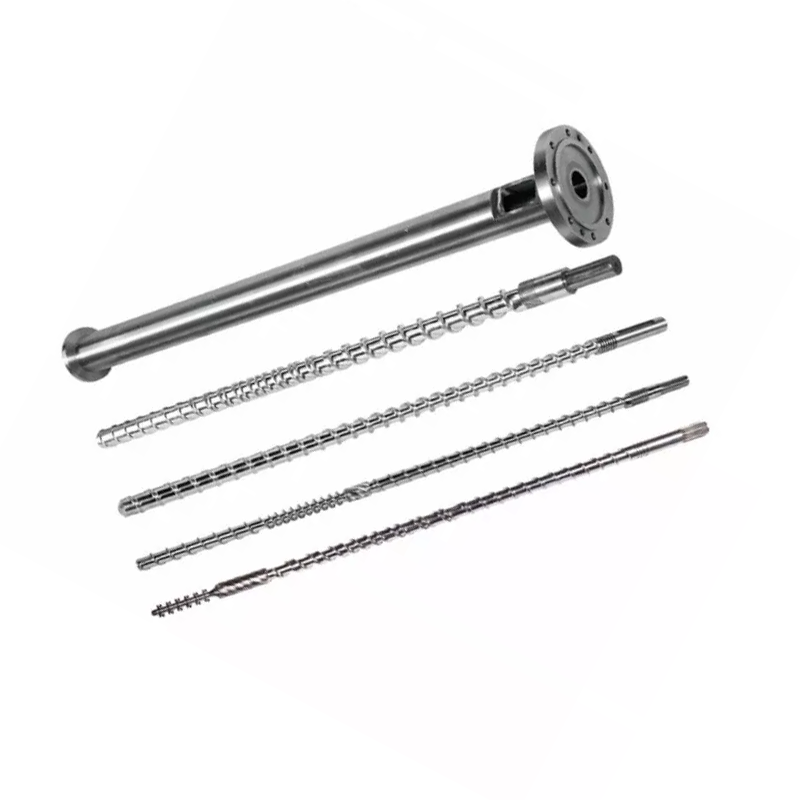

Kaj vijačna cev pravzaprav počne
Vijak in cev delujeta kot usklajen par. Tukaj je zaporedje vsakega cikla:
- Hranjenje— Plastični peleti padejo iz zalogovnika v dovodno območje.
- Taljenje— Vrtljivi vijak ustvarja strižno toploto. V kombinaciji z grelniki sodov se peleti topijo in stiskajo.
- Merjenje— Talina postane enakomerna po temperaturi in tlaku pred vbrizgavanjem.
- Injekcija— Vijak se premika naprej kot bat in potiska staljeno plastiko v kalup.
Vsaka konstrukcijska spremenljivka – geometrija, razmerja območij, površinska obdelava – vpliva na to, kako dobro se ti štirje koraki izvajajo. Neusklajenost v katerem koli od njih se kaže kot proizvodni problem.
Odločitev 1: razmerje L/D
Razmerje L/D (dolžina vijaka, deljena z njegovim premerom) je najpomembnejša številka na tehničnem listu. Nadzoruje čas zadrževanja, kakovost mešanja in porazdelitev toplote.Večina splošnih aplikacij za brizganje uporablja 20:1.
| Smola | Priporočeno L/D |
|---|---|
| PP, PE, PS (standardno) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (občutljiv na toploto) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Najlon (PA) | 18:1 – 20:1 |
| GF-ojačani materiali | 20:1 – 24:1 |
Odločitev 2: Kompresijsko razmerje
Kompresijsko razmerje (CR) meri, koliko se vijačni kanal zoži od podajalne cone do dozirne cone. Višji CR stisne talino bolj agresivno – dobro za amorfne smole, ki se postopoma mehčajo. Nižji CR je nežnejši, kar potrebujete za toplotno občutljive materiale ali materiale, polnjene z vlakni.
| Smola | Kompresijsko razmerje |
|---|---|
| ABS, PC, PMMA (amorfen) | 3,0 – 3,5:1 |
| PP, PE, najlon (polkristalni) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF-ojačan (≥15 %) | 2,0 – 2,5:1 |
Odločitev 3: Razmerje območij
Standardni brizgalni vijak je razdeljen na tri cone. Delež vsake cone je pomemben tako kot skupni L/D.
- Območje krmljenja (L1):Globoki kanali, ki sprejemajo trdne pelete iz zalogovnika. Daljši = večja pretočna zmogljivost.
- Območje stiskanja (L2):Globina kanala se postopoma zmanjšuje. Tu se zgodi večina taljenja.
- Območje merjenja (L3):Plitki, dosledni kanali. Zagotavlja enakomerno temperaturo in tlak taline pred vbrizgavanjem.
| Smola | Vir (L1) | Stiskanje (L2) | Merjenje (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS / PC | 40 % | 40 % | 20 % |
| PET | 40 % | 40 % | 20 % |
| Najlon (PA) | 35–45 % | 35–40 % | 20–25 % |
| PVC | 35 % | 50 % | 15% |
Odločitev 4: Material cevi vijaka
38CrMoALA — standardna osnova
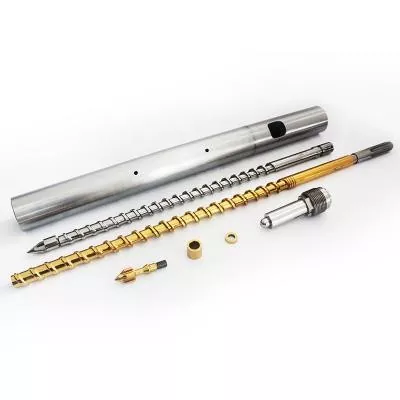
Nanhaiyini vijaki za brizganje so izdelani iz38CrMoALA legirano jeklo, toplotno obdelan in kaljen. Ta osnovni material dobro prenaša standardne termoplaste, kot so PE, PP, PS in ABS, z življenjsko dobo približno10.000–20.000 urv normalnih pogojih delovanja.
Nitriranje
Plinsko nitriranje pri 500–560 °C tvori nitriran slojDebelina 0,5-0,8 mms trdoto od950–1050 HV (~62 HRC). To izboljša odpornost proti obrabi za 30–40 % v primerjavi z neobdelanim jeklom. Standard za večino aplikacij za brizganje, ki uporabljajo materiale brez polnila ali rahlo polnjene.

Nanhaiya mutant (nenaden) vijak za brizganje — primeren za kristalne smole, kot so PP, PE in najlon.
Bimetalni — za abrazivne aplikacije
Bimetalni sodi imajo oblogo iz visoko zlitine, odporno proti obrabi, metalurško vezano na izvrtino cevi. Nanhaiyin bimetalni postopek doseže antrdota notranje izvrtine 62 HRCz varjenjem s pršenjem iz trde zlitine okoli območij visoke obrabe v notranjosti cevi.
| Aplikacija | Material vijaka | Zdravljenje sodov |
|---|---|---|
| PE, PP, PS (nepolnjeno) | 38CrMoALA nitriran | Standardno nitrirano |
| ABS, PC, najlon (brez polnila) | 38CrMoALA nitriran | Standardno nitrirano |
| PA + GF ≤30 % | 38CrMoALA, kaljeno + temperirano | Nitriran ali bimetalni |
| Vsebnost GF 15–50 % | Bimetalni / TC letalni robovi | Bimetalni |
| PVC / jedke smole | Zlitina, odporna proti koroziji | Bimetalni (razred CR) |
| Polnjen z ogljikovimi vlakni | Volframov karbid | TC-brizgana izvrtina |
Odločitev 5: Premer vijaka in velikost naboja
Vaš dejanski strel bi moral biti vmes35 % in 70 %največje zmogljivosti udarca vijaka. Pod 35 % material ostane v sodu predolgo in obstaja nevarnost degradacije. Nad 70 % se vijak ne more obnoviti dovolj hitro v ciklu.
Spodaj so pogoste konfiguracije, ki so na voljo pri Nanhaiya:
| Količina vbrizga (g) | Vijak Ø × Dolžina (mm) | Ø cevi × dolžina (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

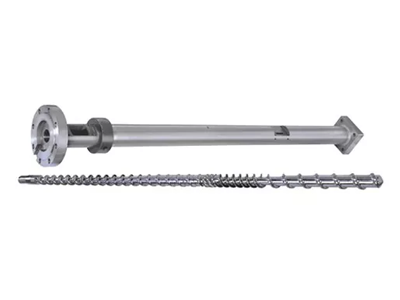
Vijak za postopno brizganje Nanhaiya — boljši za amorfne smole, kot so ABS, PC in PMMA.
Opozorilni znaki, da vaš trenutni vijak ni primeren za delo
- Črne lise ali opekline— Razgradnja materiala zaradi predolgega časa zadrževanja ali vroče točke. Preverite temperaturne cone cevi in razmak med vijaki.
- Neskladna teža strela— Pogosto obrabljen nepovratni ventil ali prevelika razdalja med vijakom in sodom, ki omogoča povratni tok.
- Oznake na površini— Vlaga ali plin v talini. Lahko kaže na neustrezno predhodno sušenje ali geometrijo vijaka, ki ne prezračuje pravilno.
- Počasno okrevanje/dolg čas cikla— Zmogljivost plastificiranja je nezadostna. Verjetno je treba povečati premer vijaka.
- Velik ostanki pri menjavi barve— Slabo mešanje v dozirnem območju. To pogosto reši Maddock ali pregradni mešalni element, dodan vijaku.
Kaj morate povedati svojemu proizvajalcu, ko zahtevate ponudbo
- Znamka in model stroja— ali premer izvrtine in mere prirobnice za nestandardne stroje
- Primarne smole— vključite vrsto polnila in odstotek, če je primerno
- Razpon velikosti strela— najmanjša in največja vrednost v gramih
- Ciljni čas cikla
- Trenutni problemi, ki jih poskušate rešiti— če obstaja
Pridobite tehnično priporočilo podjetja Nanhaiya
Odgovorimo v 12 urah. Naša inženirska ekipa lahko določi pravo geometrijo vijakov, razred materiala in dimenzije za vaš stroj in smolo — preden se zavežete k ponudbi.