Rezalna glava cevi se mora prilegati večjemu od nazivnega premera. Ujemati se mora s polimerom, formulacijo, standardom cevi, izhodom, priključkom ekstruderja, kalibracijskim sistemom in načinom, kako vaši operaterji spreminjajo velikosti. Ta vodnik spremeni te vložke v nabavno specifikacijo za proizvodnjo cevi iz PVC, PE, CPVC, PP in PPR.


Za nakup aglava za iztiskanje cevi, dobavitelju pošlje pet ujemajočih se nizov podatkov: material in formulacijo; standard cevi, premer in obseg sten; izhodna in linijska hitrost; prirobnica ekstruderja in vmesnik za dovod taline; in spodnji kalibrator, vakuum, hlajenje in ureditev za izvlek. Zahteva, ki podaja samo "PVC cev, 110 mm" ni pripravljena za inženiring.
Najpomembnejša točka pogodbe je pogoj sprejema. Poimenujte dejanski proizvodni material, velikost cevi, stabilen izhod, hitrost linije, nastavitev ogrevanja in senzorja, dovoljeno variacijo stene, zunanji premer, ovalnost, stanje površine in zahtevane preskuse izdelka. Rezalna glava oblikuje talino, vendar sama ne more zagotoviti končne ohlajene cevi.
Prva odločitev ni premer matrice
Prva odločitev je proizvodna ovojnica. Ena glava lahko poganja skupino bližnjih velikosti s spremenljivimi matricami in trni. Zelo širok razpon velikosti lahko povzroči kompromise pri pretoku, zadrževalnem času, prilagajanju, pritisku na glavo in preklopnem delu. Pravilen razpon je odvisen od materiala in hitrosti, ne le od tega, kateri vložki se lahko fizično prilegajo telesu.
Vsako poizvedbo razdelimo na tri meje. Meja izdelka zajema material cevi, standard, premer in steno. Meja procesa zajema moč, hitrost, temperaturo in tlak. Mehanska meja pokriva prirobnico, središčnico, grelnike, senzorje, položaj dviga in navzdol.
| Vnos kupca | Zakaj spremeni rezilno glavo | Dokaze poslati |
|---|---|---|
| Polimer in popolna formula | Spremeni viskoznost, občutljivost na toploto, zdrs, obrabo, tveganje korozije, omejitev časa zadrževanja in način čiščenja | Podatkovni list o kakovosti smole, odstotki formulacije in vzorec |
| Standard cevi in uporaba | Določa končni izdelek, ki ga mora linija proizvesti in preizkusiti | Natančna standardna številka, izdaja, trg in notranja risba |
| OD, stena, SDR ali obseg razporeda | Nastavi krožno območje pretoka, družino orodij in obseg praktičnih menjalnih delov | Tabela velikosti z minimalnimi, običajnimi in največjimi izdelki |
| Neto izhod in hitrost linije | Spreminja hitrost pretoka, tlak, ogrevalno obremenitev, čas zadrževanja in povpraševanje po hlajenju | Stabilno prodajni kg/h za vsako kritično velikost |
| Vmesnik ekstruderja in adapterja | Določa geometrijo dovoda, vzorec vijakov, registr, tesnilo, višino središča in podporo | Kontrolirana risba in izmerjene fotografije obstoječega stroja |
| Kalibracijski in hladilni sistem | Vpliva na znižanje, končno OD, ovalnost, porazdelitev stene in obnašanje pri zagonu | Risbe kalibratorja, podatki o vakuumski posodi, dolžina hlajenja in položaj izvleka |
| Načrt menjave | Določa, kateri deli so odstranljivi, kako so centrirani in kako varno operaterji ravnajo z njimi | Spremenite pogostost, način čiščenja, zmogljivost žerjava in ciljni čas izpadov |
Naš tovarniški pogled:nazivnega premera cevi ne štejemo za zadostno specifikacijo rezalne glave. Če nam kupec da samo ime smole in OD, zahtevamo serijo sten, formulo, izhod, vmesnik ekstruderja in metodo dimenzioniranja, preden določimo pot pretoka. Hitra ponudba na podlagi manjkajočih vložkov običajno premakne neodgovorjena vprašanja v naročanje.



Začnite s končnim standardom cevi
Rezalna glava je proizvodno orodje. Ne gre za certificiranje cevi. Kupec mora identificirati natančen standard in izdajo izdelka, medtem ko mora dobavitelj prevesti ovoj cevi v pretočno pot, komplet orodij in način prilagajanja. Končna skladnost se na končni cevi dokaže s preskusi, ki so potrebni za njen trg in uporabo.
Za skupne projekte vodovodnih cevi so koristne tri uradne referenceISO 1452-2:2009 za PVC-U cevi, ISO 4427-2:2019 za PE ceviinISO 15874-2:2013 za PP cevi, ki se uporabljajo v napeljavah za toplo in hladno vodo. Preverite trenutno izdajo, spremembe in nacionalno sprejetje, ko je pogodba pripravljena.
| Družina cevi | Uradna začetna referenca | Podatki, ki jih RFQ še vedno potrebuje |
|---|---|---|
| PVC-U tlačna cev | ISO 1452-2 ali zahtevani nacionalni enakovredni standard | Formula suhe mešanice PVC, serija cevi, nazivni OD, stenska miza, dodatek za vtičnice, moč, hitrost linije in zahteve glede površine |
| PE tlačna cev | ISO 4427-2 ali zahtevani nacionalni enakovredni standard | Natančna PE spojina, obseg SDR, obseg OD, trdna ali koekstrudirana konstrukcija, razporeditev trakov ali plasti, izhod in hladilni sistem |
| PP ali PPR cev za toplo in hladno vodo | ISO 15874-2 ali zahtevani nacionalni enakovredni standard | Natančen razred PP, razred dimenzij cevi, servisna uporaba, konstrukcija plasti, premer in obseg sten, izhod in metoda kalibracije |
| Električni vod ali industrijska cev | Veljavne kupčeve nacionalne, industrijske ali kupčeve specifikacije | Formula materiala, togost ali funkcionalni cilj, geometrija, barva, tisk ali trak, preskusni načrt in dovoljene površinske napake |
V RFQ ne pišite "v skladu z mednarodnimi standardi".Poimenujte dokument, del, izdajo in lokalno sprejetje. Nato priložite risbo končane cevi in načrt pregleda. Podobne nominalne velikosti imajo lahko različne razpone sten, preskusne pogoje in zahteve za identifikacijo.
Še ena ločitev je pomembna. Odobritev za pitno vodo se nanaša na končni cevni izdelek in njegove zmočene materiale. Naročanje rezilne glave pri Nanhaiyi ne pomeni prenosa odobritve za pitno vodo na kupčevo cev. Odobritev smol, nadzor spojin, evidenca o proizvodnji in certificiranje tretjih oseb ostajajo del sistema skladnosti proizvajalca cevi.
Navedite dejansko formulo, ne le PVC ali PE
Nanhaiyinaglava za iztiskanje cevije na voljo za PVC z dodatki, PE, CPVC in PP. Ta imena določajo materialne družine. Ne povedo nam viskoznosti taline, polnjenja polnila, stabilizatorskega sistema, reciklirane vsebine, predelovalnega okna ali nagnjenosti k izločanju.
Za PVC pošljite celoten recept za suho mešanico glede na težo in pogoje mešanja. Raven kalcijevega karbonata in obdelava z delci, ravnotežje maziva, stabilizatorski sistem, modifikator udarca, pomoč pri obdelavi, pigment in odstotek ponovne obdelave lahko spremenijo videz stene, pritisk na glavo in obnašanje usedlin.
Za PE ali PPR pošljite natančen razred spojine in trenutni podatkovni list dobavitelja. Vključite podatke o masnem pretoku ali viskoznosti taline, kot so objavljeni za to stopnjo, gostoto, dodatke, saje ali barvni sistem, mejo ponovnega mletja in ali so identifikacijski trakovi ali funkcionalne plasti koekstrudirane.
PVC in CPVC
Zgodovina vročine in čas zadrževanja si zaslužita posebno pozornost. Pretočna pot mora preprečiti nepotrebno zadrževanje, ogrevalni načrt pa mora podpirati nadzorovan zagon in čiščenje. Spremembe formule je treba razkriti pred proizvodnjo.
PE
Stopnja, trdnost taljenja, izhod in hladilna zmogljivost delujejo skupaj. Visoko zmogljiva PE glava potrebuje stabilen obodni pretok in ustrezen sistem dimenzioniranja, ne le večje obročaste reže.
PP in PPR
Navedite točno smolo in servisni izdelek. Cevi za toplo in hladno vodo, industrijske cevi in večplastna konstrukcija lahko zahtevajo drugačna orodja, hlajenje in sprejemljive pogoje.
Naš tovarniški pogled:ko proizvodna ekipa po odobritvi orodja spremeni polnilo, razred smole ali odstotek recikliranja, matrica ni nenadoma postala netočna. Vnos postopka se je spremenil. Referenčno formulacijo zabeležimo v tehničnem sporazumu, tako da se prihodnje odpravljanje težav začne pri znanem stanju.

Odprtina matrice ni končna velikost cevi
Vroča obročasta talina ne zapusti matrice in ostane geometrijsko fiksna. Lahko nabrekne na izhodu, se potegne navzdol pri izvleku, pride v stik s kalibratorjem, se skrči med ohlajanjem in se še naprej spreminja, ko se njegova temperatura izenači. Zato nazivna 110 mm cev ne uporablja samodejno 110 mm odprtine matrice.
Končni rezultat izhaja iz sistema: zmogljivost ekstruderja, temperatura in tlak taline, geometrija matrice in trna, obodna toplotna bilanca, centriranje, zračna pot, kalibrator, vakuum, hlajenje in hitrost izvleka. Če so ti deli kupljeni od različnih dobaviteljev, mora kupec dodeliti eno nadzorovano risbo vmesnika in eno matriko prevzemne odgovornosti.
| Krmilni element | Na kaj neposredno vpliva | Česar sam ne more dokazati |
|---|---|---|
| Pot toka matrice in trna | Obročasta porazdelitev taline, izguba tlaka, zadrževalno obnašanje in začetna oblika cevi | Končna hladna zmogljivost OD, stena, ovalnost ali tlak |
| Nastavitev centriranja trna | Začetna obodna vrzel in korekcija porazdelitve stene | Stabilen rezultat, ko se temperatura, pretok ali poravnava navzdol spreminjajo |
| Razporeditev grelnih con | Toplotni nadzor okoli in vzdolž glave | Dejanska temperatura taline brez določene merilne metode |
| Kalibrator in vakuumska posoda | Zunanje dimenzioniranje, zgodnje hlajenje in podpora obliki | Enakomerna stena, ko je vhodna cev za taljenje nestabilna |
| Hladilni sistem | Hitrost strjevanja, dimenzijska stabilnost in odvod preostale toplote | Dobra geometrija, ko temperatura ali pretok vode nista nadzorovana |
| Izvleček | Hitrost proge, upad in enakomeren transport | Popravite dimenzije, ko je snemalnik napačno poravnan ali hitrost niha |
Uporabno pravilo velikosti:določite najmanjšo in največjo cev, vendar načrtujte okoli težkih delovnih vogalov. To so pogosto največja cev pri visokem izkoristku, najtanjša stena pri visoki hitrosti linije, majhna izhodna velikost, ki podaljša čas zadrževanja, in izdelek z najtesnejšimi zahtevami glede stene ali površine.


Nanhaiya ponuja nastavljive trne, možnosti hladilnih kanalov in zamenljive obloge v svoji ponudbi rezilnih glav za cevi. Uporabite te možnosti iz določenega razloga. Prilagoditev je uporabna, če imajo operaterji ponovljivo metodo centriranja. Zamenljive obrabne komponente so uporabne, ko so jasni njihov obseg, rezervna količina in postopek zamenjave.
Pred začetkom strojne obdelave zaklenite vmesnik ekstruderja
Cevna matrica ima lahko odlično notranjo pretočno pot in se še vedno ne namesti, ker so bili predpostavljeni dovod, registr, vzorec vijaka, tesnilo ali višina središča. Nadomestni projekti so še posebej ranljivi, ker so strojne risbe lahko stare, spremenjene ali nedostopne.
Najraje imamo tri oblike dokazov: originalni kontrolirani izris, sveže izmere in jasne fotografije z referenčnim merilom. Če se trije ne strinjajo, razrešite spor, preden se izda proizvodna risba.
- Znamka ekstruderja, model in konfiguracija polža
- Premer vijaka in nazivno izhodno območje
- Risba izpustne ali adapterske prirobnice
- Registrirajte premer, globino in toleranco
- Količina vijakov, navoj, delni krog in orientacija
- Geometrija tesnilne površine in metoda tesnila
- Premer vstopne odprtine za taljenje in prehodna dolžina
- Zahtevana odklopna plošča ali zaslonski vmesnik
- Velikost in lokacija vrat senzorja tlaka
- Tip senzorja temperature taljenja in vstavitev
- Napetost grelnika, frekvenca, moč in priključki
- Vrsta termočlena in združljivost krmilnika
- Višina središča rezalne glave in smer toka
- Podporni okvir, kolesa, tirnice ali dvižne točke
- Razpoložljivo dovoljenje za namestitev in vzdrževanje
- Razdalja do kalibratorja in referenčna poravnava
Nanhaiya izdeluje po meriprirobnice ceviin komponente rezne glave, tako da se o adapterju lahko pogovorite z glavo, namesto da bi ga pustili kot presenečenje pri namestitvi. Za celoten linijski projekt poravnajte vmesnik matrice z izbranimstroj za ekstrudiranje plastike, krmilniki in nadaljnja oprema.
Naš tovarniški pogled:telefonska fotografija prirobnice nam pomaga razumeti postavitev, vendar ne definira kroga vijakov ali registrira prileganja. Za iskanje vprašanj uporabljamo fotografijo. Za rezanje kovine uporabljamo podpisano risbo. Ta razlika preprečuje, da bi majhna napaka v vmesniku zakasnila celotno namestitev.


Izberite konstrukcijo glede na material in dolžnost čiščenja
Nanhaiyina namenska rezilna glava za cevi uporablja visoko trdno legirano jeklo s kaljenimi površinami in je izdelana z natančno CNC obdelavo in toplotno obdelavo. Njegovo splošnoglava ekstruderjastran navaja 38CrMoAl, nitriranje in površinsko trdoto od HV950 do HV1000.
Te vrednosti so uporabni izhodiščni podatki, vendar mora odobrena specifikacija še vedno opredeliti natančen material sestavnega dela, obseg obdelave, merilo končne trdote, površinsko obdelavo, pregled dimenzij in morebitne zahteve glede korozije. Vrednosti trdote na eni komponenti ne smete kopirati na vsak pritrdilni element, pokrov grelnika ali strukturni del.
| Stanje storitve | Skrb za nabavo | Kaj opredeliti v ponudbi |
|---|---|---|
| Polnjen PVC | Abrazivno mineralno polnilo, usedline in pogostost čiščenja | Formula, nivo polnila, material in obdelava zmočene komponente, obseg zamenljive obrabe in metoda čiščenja |
| CPVC ali toplotno občutljiva spojina | Toplotna zgodovina, zadrževanje in degradacija materiala | Obdelovalno okno, koncept pretočne poti, ogrevalne cone, senzorske točke, postopek zagona in zaustavitve |
| Saje PE | Stabilna porazdelitev, kakovost površine in dolga poraba | Razred spojine, izhodno območje, tlačno okno, razporeditev grelnika in dostop za čiščenje |
| Reciklirana vsebina | Kontaminacija, nihanje viskoznosti in abrazivni delci | Vir, najvišji odstotek, načrt filtracije, vzorec, pričakovana variacija in meje sprejemljivosti |
| Pogoste spremembe barve | Zadrževanje, dostop, ravnanje z menjalnimi deli in odpadki | Zaporedje barv, čistilni material, dovoljeni čas menjave, postopek čiščenja in odstranljivi deli |
Harder ni popolna materialna strategija.Trdota površine, globina ohišja, žilavost podlage, korozijsko obnašanje, končna obdelava in metoda popravila morajo ustrezati komponenti in postopku. Prosite dobavitelja, da navede, kaj je obdelano, kako je preverjeno in kateri inšpekcijski zapis je priložen naročilu.


Ocenite Nanhaiya'sproizvodna oprema, potrdilaintehnična službamed kvalifikacijo dobavitelja. Navodila za namestitev in dolgoročno vzdrževanje so lahko vključena v dogovorjeni obseg podpore.
Zamenjava velikosti naj bo del izračuna nakupa
Nižja cena orodja je lahko draga, če vsaka sprememba priveže žerjav, poškoduje grelnike ali zahteva večkratno centriranje s poskusi in napakami. Vprašajte, kako sta matrica in trn odstranjena, kam so nameščeni vroči deli, s katerimi pritrdilnimi elementi se ravna, kako se vzpostavi poravnava in katera tesnila ali potrošni material se zamenja.
| Vprašanje menjave | Zakaj bi kupca moralo skrbeti | Pogodbeni izhod |
|---|---|---|
| Katere velikosti imajo eno telo? | Prikazuje dejansko število glav in sklopov menjalnih delov | Matrika združljivosti glede na OD cevi, obseg sten in material |
| Kaj se mora ohladiti pred odstranitvijo? | Vpliva na čas nedelovanja in varnost rokovanja | Pisna temperatura in postopek ravnanja |
| Kako sta matrica in trn centrirana? | Vpliva na začetne ostanke in korekcijo sten | Diagram prilagajanja, referenčni položaji in usposabljanje |
| Katera orodja in dvižne naprave so potrebne? | Preprečuje nevarno improvizirano rokovanje | Seznam orodij, teže delov, dvižne točke in risbe vpenjal |
| Kateri deli so rutinski rezervni deli? | Skrajša čas izpada po poškodbi navoja, tesnila, grelnika ali senzorja | Seznam priporočenih rezervnih delov za dve leti, cena po artiklu |
| Kako se čisti pretočna pot? | Spremembe dela, površinsko tveganje in odpadki zaradi spremembe barve | Odobrena čistilna orodja, materiali in koraki razstavljanja |
Za razpored mešanih izdelkov izračunajte stroške prehoda po urah, delovni sili in začetnem ostanku. Če obrat nekajkrat na teden zamenja dve oddaljeni velikosti cevi, lahko dve popolni glavi zaščitita več proizvodnega časa kot eno telo s številnimi vložki. Če so spremembe redke in je ponudba kompaktna, je skupno telo lahko smiselno.
Naš tovarniški pogled:vprašamo, kdo bo zamenjal orodje in kakšna dvižna oprema je na voljo. Zasnova, ki deluje na čisti montažni mizi, je lahko nerodna poleg vročega ekstruderja in vakuumske posode. Operaterski dostop je inženirski vložek in ne poprodajna podrobnost.

Uporabite napake cevi, da poiščete odgovorno procesno območje
Ko cev ne ustreza specifikaciji, operaterji pogosto najprej prilagodijo matrico, ker so vidni centrirni vijaki. To lahko začasno izboljša en odčitek, hkrati pa skrije težavo s temperaturo, ekstruderjem ali nadaljnjim tokom. Zabeležite napako po obodu in po dolžini cevi, preden naredite več sprememb hkrati.
| Opažena napaka | Preverjanje udarne glave | Preverjanja navzgor in navzdol | Lekcija za nakup |
|---|---|---|---|
| Ena stran vedno debelejša | Centriranje trna, usedline na poti toka, poškodbe, uravnoteženje grelnika in poravnava sklopa | Napenjanje ekstruderja, poravnava kalibratorja, porazdelitev vakuuma, hlajenje in poravnava izvleka | Zahtevajte dostopno centriranje, temperaturna območja in referenco poravnave |
| Stenske spremembe okoli in vzdolž cevi | Ohlapna nastavitev, toplotno kroženje, nestabilen tlak ali neenakomeren pretok | Hranjenje, vijačni izhod, nadzor hitrosti linije, vakuum in stabilnost temperature vode | Sprejmite stabilno delovno okno, ne enega kratkega niza meritev |
| Dolge površinske črte | Umazanija, usedlina, praska ali poškodovana površina matrice | Netopljeni delci, filtracija, poškodbe kalibratorja in znaki rokovanja | Določite orodja za čiščenje, načrt filtra, pregled površine in rezervno orodje |
| Rumene, rjave ali črne proge | Mrtve cone, usedline, prekomerna lokalna toplota in dolg čas zadrževanja | Kontaminirana krma, usedline v sodih, obraba vijakov in praksa zaustavitve | Preglejte celotno pot taljenja in rutino čiščenja, preden kopirate staro geometrijo |
| Visok pritisk glave | Omejena obročasta reža, nizka temperatura, blokada ali neprimerna pot pretoka | Omejitev zaslona, viskoznost materiala, izhodna zahteva in stanje senzorja | V specifikaciji navedite točko merjenja tlaka in delovno mejo |
| Ovalnost cevi | Neenakomeren izstopni tok ali začetni položaj cevi | Obraba kalibratorja, vakuum, ravnotežje hlajenja, podpora in poravnava izvleka | Končna ovalnost spada v sprejemni test celotne linije |
| Hrapava notranja površina | Zaključek trna, usedline, temperatura in pretočnost | Vlažnost materiala, disperzija, razgradnja in stabilnost izhoda | V odobritev vzorca vključite merila notranje in zunanje površine |
Pravilo ene spremembe:zabeležite osnovno linijo, spremenite eno nadzorovano spremenljivko, počakajte, da material potuje skozi linijo, označite prizadeto cev in ponovno izmerite. Naključno prilagajanje temperatur, centriranje, vakuum in izvlečenje hkrati uničijo dokaze, potrebne za odkrivanje vzroka.
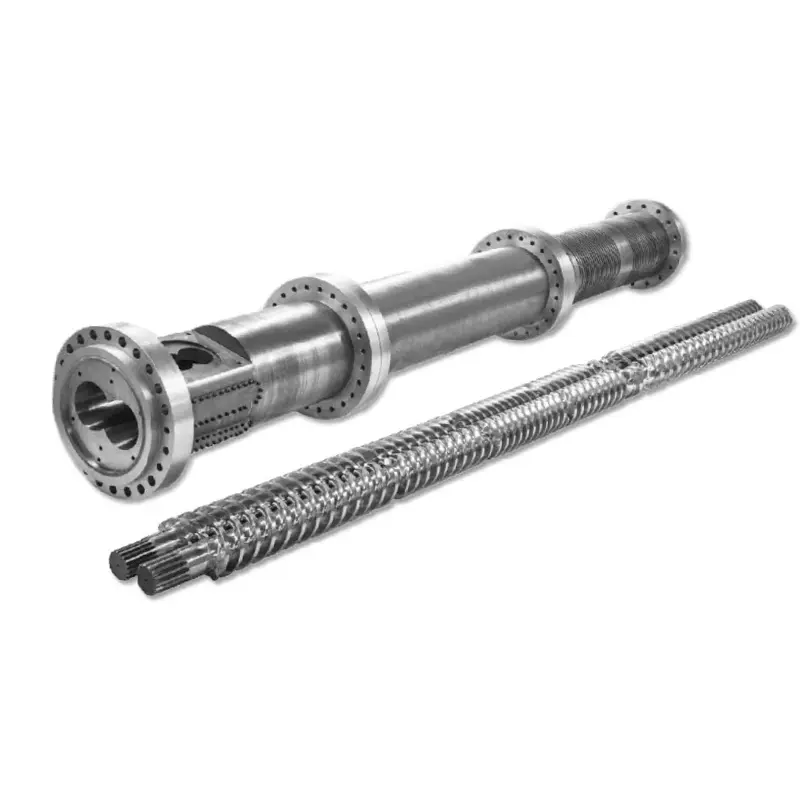
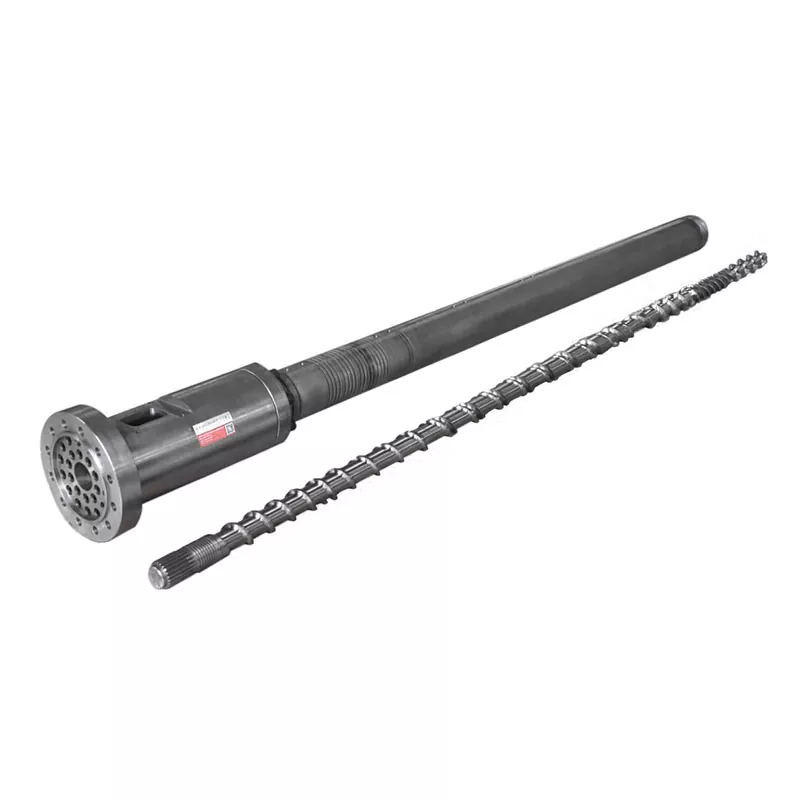
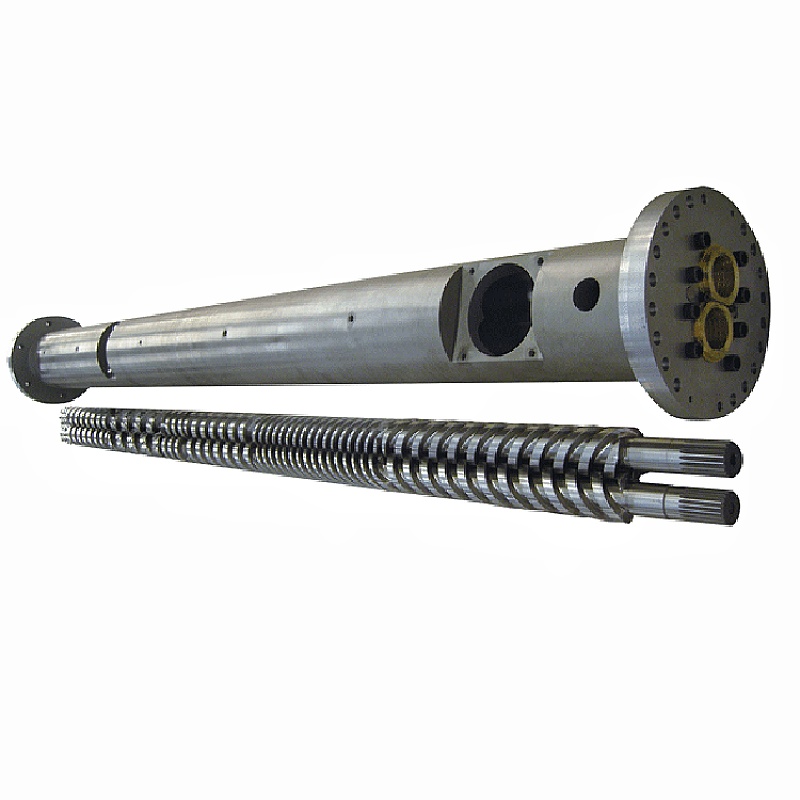
Če je izhod ali tlak taline nestabilen pred glavo, preglejte tudi vijak in cev. Zaloge NanhaiyaEnojni vijaki za PVC cevi, PVC cevi vzporedni vijačni sodiinKonični dvovijačni sodi iz PVC cevi. Matrice ne smete preoblikovati, da bi nadomestili obrabljen ali neustrezen plastifikacijski del.

Kontrolni seznam RFQ za glavo za iztiskanje cevi
Celoten RFQ kupcu omogoča primerjavo inženirskega obsega namesto primerjave nizke osnovne cene z vključujočo ponudbo. Naslednje elemente postavite v en paket, ki ga nadzoruje revizija.
- Prepoznajte izdelke.Navedite vsako cev OD, obseg sten, SDR ali razpored, konstrukcijo plasti, barvo in uporabo. Označite običajni izdelek in najtežje velikosti.
- Poimenujte standard.Navedite točen standard, del, izdajo, nacionalno sprejetje in notranjo risbo. Priložite načrt pregleda končane cevi.
- Razkrijte gradivo.Navedite celotno formulo PVC ali natančen razred PE, PP ali PPR, dodatke, polnilo, pigment, reciklirano vsebino in podatkovne liste dobavitelja.
- Določite stopnjo.Navedite neto prodajno proizvodnjo in hitrost linije za vsak kritični izdelek, plus razpoložljivo hladilno zmogljivost in običajni urnik delovanja.
- Opišite ekstruder.Državni enojni, vzporedni dvojni ali stožčasti dvojni vijak; premer vijaka; moč motorja; normalni tlak in temperatura taline; postavitev adapterja; in trenutne omejitve postopka.
- Nadzor vmesnika.Pritrdite risbe prirobnice, registra, kroga vijaka, tesnilne površine, dovoda taline, višine središča, vrat senzorja in podpore.
- Določite električne podrobnosti.Navedite napetost in frekvenco grelnika, vrsto termočlena, standard priključka, združljivost krmilnika, dolžino kabla in zahteve za nevarno območje, če je primerno.
- Pokažite dolvodno črto.Vključite dimenzije kalibratorja, vakuumsko posodo, dolžino hlajenja, razpršilno ali potopno razporeditev, vrsto izvleka, središčnico in razdaljo od izhoda iz matrice.
- Izberite obseg preklopa.Navedite komplete menjalnih delov, rezervne grelnike in senzorje, tesnila, pritrdilne elemente, orodja za rokovanje, stojala za shranjevanje in želeni postopek menjave velikosti.
- Določite dokumente.Zahtevajte risbe sklopov in delov, seznam materialov, zapise o materialih in toplotni obdelavi, pregled dimenzij, električni seznam, navodila za uporabo in seznam rezervnih delov.
- Napišite sprejemni test.Poimenujte smolo, formulo, velikost cevi, trajanje delovanja, izhod, hitrost linije, zapise procesa, vzorčenje dimenzij in merila za sprejem/neuspeh.
- Pojasnite podporo.Dogovorite se o navodilih za namestitev, odgovornosti za zagon, usposabljanju operaterjev, pomoči na daljavo in meji med zmogljivostjo vgradne glave in celotne linije.
Opozorilo o zamenjavi:obrabljena matrica morda ne bo več ohranila prvotnih dimenzij. Izmerite vmesnik stroja in dobro ohranjeno cev, poiščite morebitne originalne risbe in razložite, zakaj je bila stara glava zamenjana. Kopiranje vsake obrabljene dimenzije lahko reproducira isti tok ali težavo poravnave.
Konfiguracija vijakov mora ustrezati tudi obremenitvi materiala. Prebrskajte Nanhaiya'senojni vijaki, vzporedni dvojni vijakiinstožčasti dvovijačni sodiko povpraševanje zajema celoten del plastificiranja. Za pribor in povezano orodje uporabiteponudbo rezervnih delov za iztiskanje.
Sprejmite glavo v proizvodnem stanju, ki ga nameravate prodati
Merski pregled dokazuje, da izdelane komponente ustrezajo risbi. Ne dokazuje, kako bo določena spojina tekla skozi celotno linijo. Načrt dobrega prevzema ima dva dela: preverjanje komponent in proizvodno vožnjo.
| Faza sprejemanja | Kaj preveriti | Evidenca za vodenje |
|---|---|---|
| Pregled dokumenta | Odobrena revizija risbe, seznam materialov, matrika menjalnih delov, seznam grelnikov in senzorjev, priročniki in rezervni obseg | Register podpisanih dokumentov |
| Pregled komponent | Kritični vmesniki, koncentrične značilnosti, tesnilne površine, pritrdilni elementi, vrata, material, obdelava in vidno stanje pretočne površine | Evidenca dimenzij in materiala oziroma obdelave, navedena v naročilu |
| Preverjanje montaže | Prileganje, orientacija, namestitev grelnika, vstavitev senzorja, centriranje, podpora, dviganje in dostop | Kontrolni seznam za montažo s fotografijami |
| Preverjanje segrevanja | Identifikacija območja, odziv krmilnika, odčitavanje senzorja, poraba toka in toplotna stabilnost | Zemljevid con in stabilizirani odčitki |
| Proizvodnja | Dogovorjeni material, velikost cevi, moč, hitrost linije, temperatura, tlak taline, obremenitev motorja, vakuum in pogoji hlajenja | Časovni procesni list in zadržani vzorci |
| Pregled cevi | OD, stena na več položajih ure, ovalnost, masa na dolžino, notranja in zunanja površina, ravnost in zahtevani standardni testi | Poročilo o pregledu, vezano na položaj vzorca in čas proizvodnje |
| Rutinsko delovanje | Zagon, korekcija centriranja, običajna zaustavitev, varna demontaža ali ena dogovorjena sprememba velikosti | Odjava operaterja in seznam odprtih postavk |
Uporabite običajno formulacijo kupca, kadar je to praktično. Če je potreben nadomestni material, zabeležite razliko in omejite, kar dokaže test. Uspešen PE potek ne potrdi PVC formule in debelostenski nizkohitrostni izdelek ne dokaže tankostenskega visoke hitrosti.
Naš tovarniški pogled:raje imamo stabilno delovanje s sledljivimi meritvami kot kratek prikaz pri največji moči. Tlak se mora umiriti, odčitki na stenah morajo ostati nadzorovani, grelniki ne smejo nenormalno krožiti in ohlajena cev mora ustrezati dogovorjenemu pregledu. Ta rezultat daje obema stranema koristno točko predaje.


Pogosta vprašanja
Katere informacije so potrebne za ponudbo glave za iztiskanje cevi?
Pošljite razred polimera in formulo, standard cevi, celotno velikost in razpon sten, ciljni izhod in hitrost linije, tip ekstruderja, risbo vstopa taline in prirobnice, napetost grelnika, zahteve za senzorje, podrobnosti o kalibraciji v smeri toka, želene dele za spremembo in načrt prevzema. Fotografije in izmerjene risbe trenutnega priključka so uporabne tudi za nadomestne projekte.
Ali lahko ena cevna rezilna glava deluje s PVC, PE in PPR?
Skupno zunanje telo je lahko tehnično možno v ozko opredeljenem projektu, vendar PVC, PE in PPR ne ustvarjajo enakih pogojev pretoka, toplote ali velikosti. Najprej primerjamo celotno formulacijo, proizvodnjo, obseg velikosti, zahteve glede poti pretoka in metodo čiščenja. Ločeno orodje ali ločena glava sta lahko varnejša proizvodna izbira.
Ali je premer cevne matrice enak končnemu premeru cevi?
Ponavadi ne. Vroča cev se po izstopu iz matrice spremeni, ker talina nabrekne, potegne navzdol, vstopi v kalibrator in se ohladi. Zahtevane dimenzije matrice in trna je treba oblikovati z materialom, izhodom, hitrostjo linije, velikostjo vakuuma in hladilnim sistemom, namesto da bi jih kopirali neposredno iz nazivne velikosti cevi.
Ali lahko samo rezilna glava zagotovi debelino in ovalnost stene cevi?
Ne. Glava matrice določa obročasto porazdelitev taline, vendar sta končna debelina in ovalnost stene odvisna tudi od stabilnosti taline, centriranja, temperaturnega ravnovesja, stanja kalibratorja, vakuuma, hlajenja, poravnave izvleka in hitrosti linije. Prevzem mora preizkusiti celotno delovno linijo.
Kateri material Nanhaiya uporablja za ekstruzijske glave?
Nanhaiyina splošna stran z glavo glave ekstruderja navaja 38CrMoAl z nitriranjem in površinsko trdoto od HV950 do HV1000. Namenska rezilna glava za iztiskanje cevi je opisana kot legirano jeklo z utrjenimi površinami. Zahteve glede končnega materiala, toplotne obdelave in mokre površine je treba potrditi za smolo, dodatke in metodo čiščenja v odobreni specifikaciji.
Ali naj kupim eno rezilno glavo z več velikostnimi vložki ali več celih glav?
Uporabite spremenljive dele, ko obseg velikosti, proizvodnja in rutina čiščenja omogočajo, da eno telo opravi delo brez pretirane prilagoditve. Ločene glave so lahko smiselne, če se izdelki zelo razlikujejo po premeru, polimeru, izhodu, strukturi plasti ali pogostosti menjave. Primerjajte skupni čas menjave in proizvodno tveganje, ne samo cene orodja.
Kako je treba sprejeti glavo za iztiskanje cevi?
Začnite s preverjanjem risbe, materiala, obdelave, grelnika, senzorja, prirobnice in poti pretoka. Nato zaženite dogovorjeni proizvodni material pri določeni velikosti cevi, zmogljivosti in hitrosti linije. Zabeležite temperature, tlak taline, odčitke sten okoli oboda, zunanji premer, ovalnost, stanje površine, maso na dolžino in morebitne preskuse, ki jih zahteva ciljni standard cevi.
Kaj povzroča, da je ena stran stene ekstrudirane cevi debelejša?
Možni vzroki vključujejo napačno centriranje matrice ali trna, obodno temperaturno neuravnoteženost, neenakomeren tok taline, usedline ali poškodbe na poti toka, nestabilen izhod ekstrudorja, neusklajenost kalibratorja, neenakomeren vakuum ali hlajenje in neusklajenost izvleka. Preverite trend, preden uporabite centrirne vijake, da skrijete težavo v smeri toka.
Tehnična vsebina, pripravljena iz trenutnih informacij o izdelkih, opremi in storitvah družbe Nanhaiya, ki jih podpirajo samo uradne strani s standardom za cevi ISO. Končna geometrija matrice, material, obdelava, dimenzije in kriteriji sprejemljivosti so opredeljeni s potrjeno projektno specifikacijo.