Novice

Stožčasta cev z dvojnim vijakom: popoln vodnik po specifikacijah, aplikacijah in izbiri

2026-08-05 0 Pusti mi sporočilo


Hiter odgovor

Konični dvojni vijačni valj je stožčasta ekstruzijska komponenta z dvojno izvrtino, pri kateri se dva stožčasta vijaka vrtita znotraj ujemajočega se stožčastega cilindra. Stožčasta geometrija zagotavlja močno podajanje in visoko stiskanje na kratki dolžini, zato jestožčasti dvojni vijak in cevje standardna izbira za PVC cevi, profile, plošče in WPC ekstruzijo.

Če vodite PVC ali lesno-plastično linijo, jestožčasta dvojna vijačna cevje eden od delov, ki najbolj neposredno odloča o vaši proizvodnji, kakovosti taline in tekočih stroških. Izberite napačno velikost, material ali razdaljo in plačali boste v obliki obrabe, odpadkov in izpadov. V tem priročniku je opisano, kako deluje stožčasti navoj, specifikacije, ki so pomembne pri nakupu, kako se razlikuje odvzporedna cev z dvojnim vijakomin kako ga izbrati, namestiti in vzdrževati – napisano z vidika tovarne, ki te dele obdeluje vsak dan.

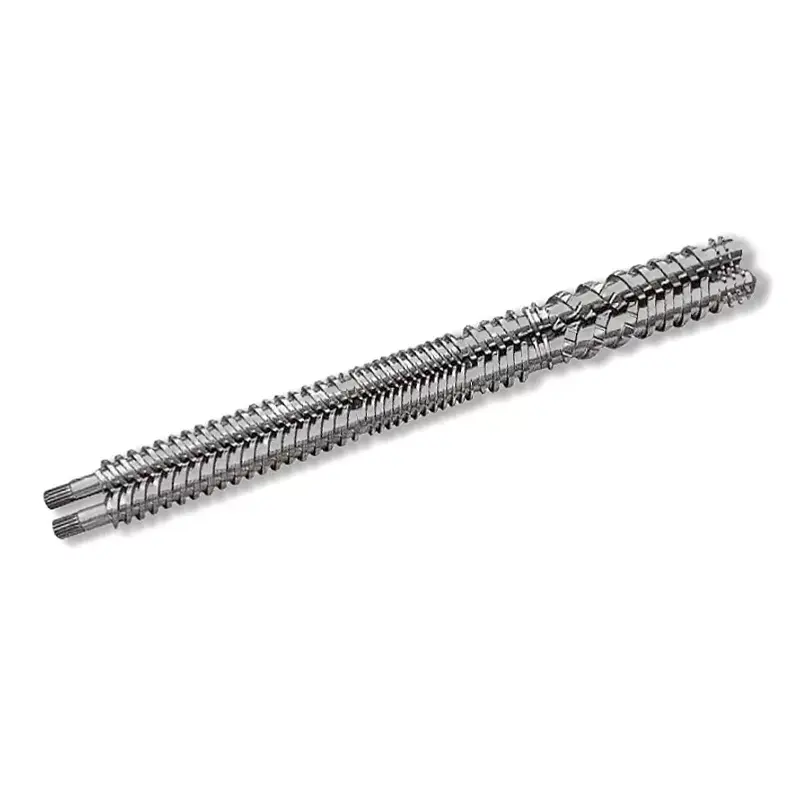
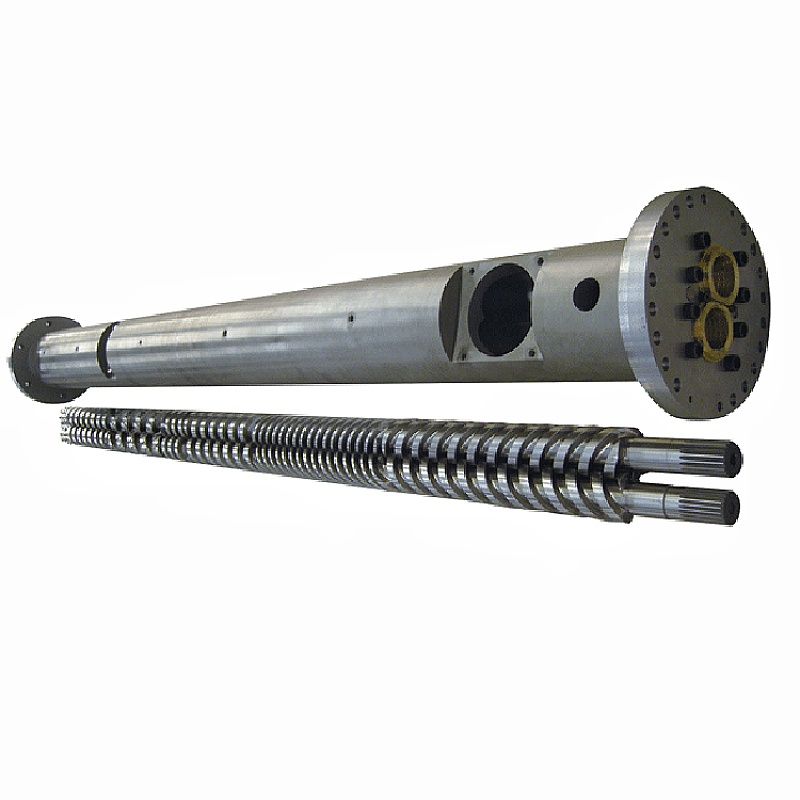
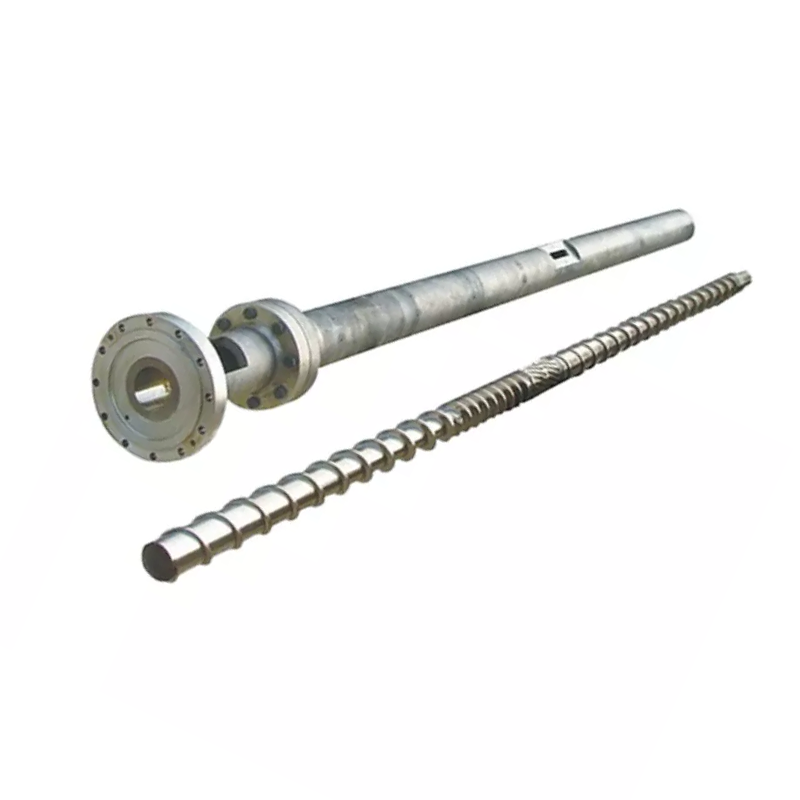
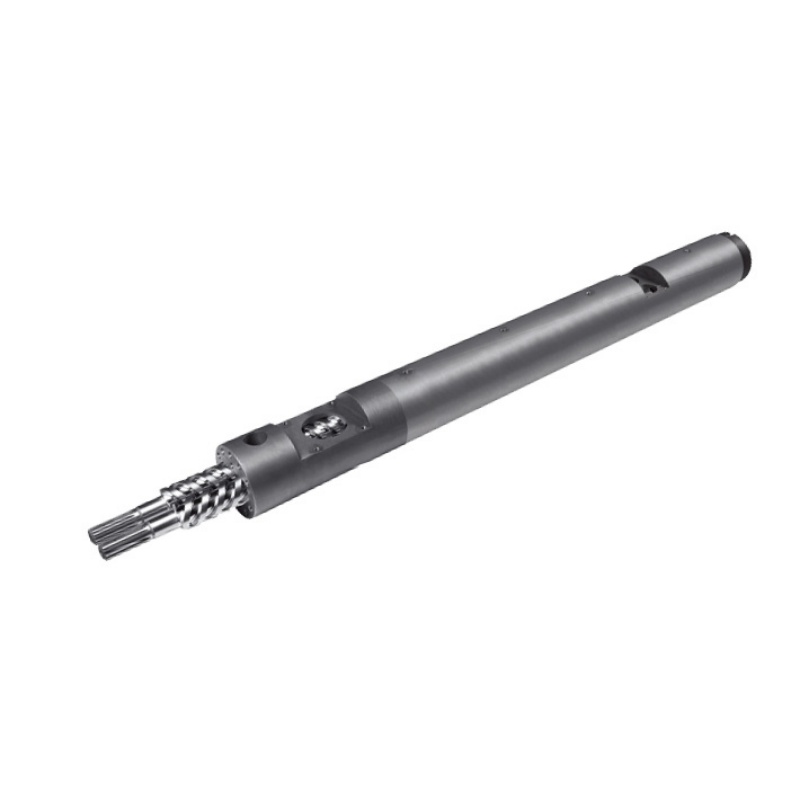
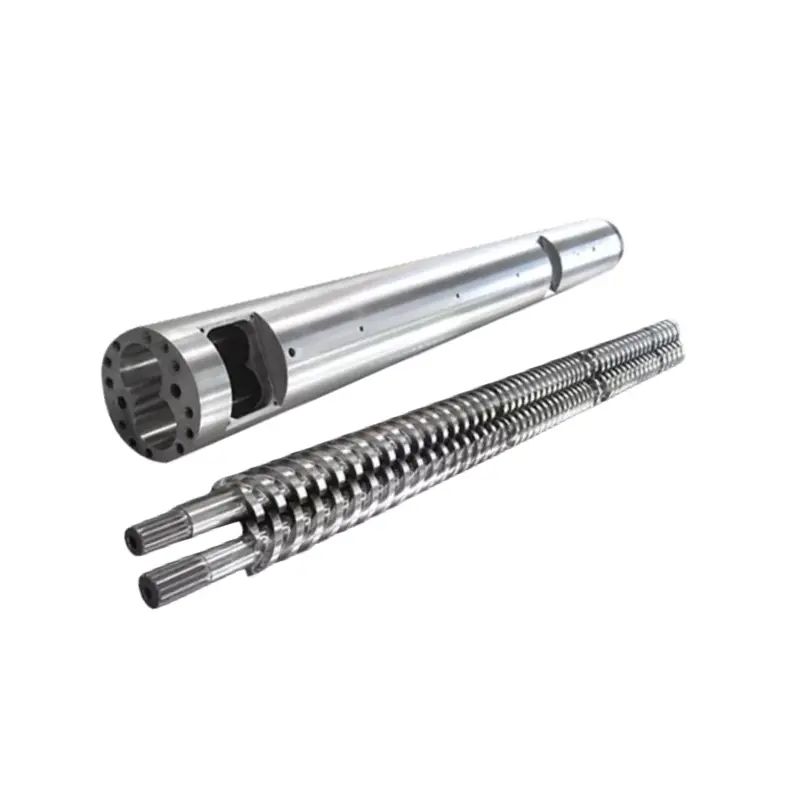
Conical twin screw barrel manufactured by Nanhaiya
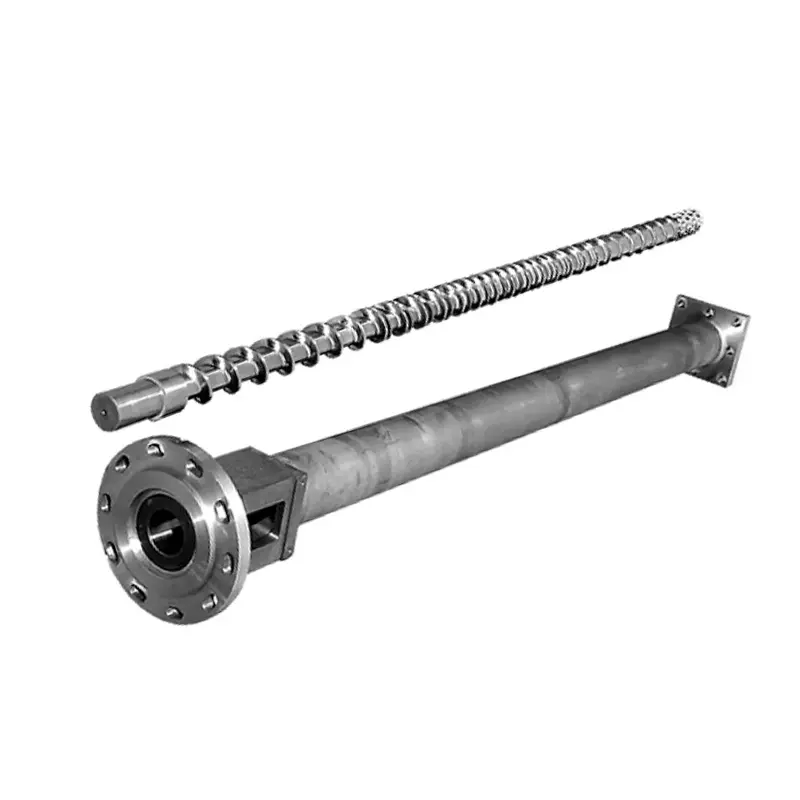
Stožčasti komplet dvojnega vijaka in cevi — stožčaste izvrtine omogočajo kompresijo kratke dolžine, ki je idealna za toplotno občutljiv PVC.

Kako deluje stožčasta cev z dvojnim vijakom

V akonični dvovijačni ekstruder, dva vijaka sedita drug ob drugem pod rahlim kotom, široka na podajalnem koncu in ozka na koncu matrice. Izvrtine cevi so zožene, da se ujemajo. Ko se surovina premakne iz dozirne cone velikega premera v dozirno cono majhnega premera, jo prostornina, ki se skrči, stisne in plastificira, medtem ko se medsebojno prepletene letve prenašajo in mešajo. Ker se dva vijaka vrtita v nasprotni smeri in se popolnoma prepletata, stožčasti dvojni vijak in cev delujeta skoraj kot črpalka s pozitivnim izpodrivom – enakomeren izhod pri nizkem, nežnem strigu, ki ščiti toplotno občutljive polimere, kot je PVC.

Postopek je razdeljen na tri stopnje:

  1. Krmljenje in transport— velik premer dovajalnega konca zagotavlja veliko vstopno prostornino, tako da se praškaste mešanice in material z nizko nasipno gostoto (kot je PVC suha mešanica) zanesljivo vlečejo noter brez premostitve.
  2. Stiskanje in plastificiranje— zožitev zmanjša prostornino kanala vzdolž dolžine, stisne material, izžene zrak in ga stopi s kombiniranim toplotnim in mehanskim delom.
  3. Merjenje in praznjenje— ozko dozirno območje ustvarja stabilen tlak in potiska enakomerno, homogeno talino skozi matrico z nadzorovano hitrostjo.

Cev je več kot samo vijaki. Nosi grelno in hladilno cono, ki vsako stopnjo vzdržuje na pravi temperaturi. Sodi Nanhaiya uporabljajo večconsko zasnovo ogrevanja in hlajenja - običajno cone dovajanja, stiskanja in homogenizacije - z neobveznim vakuumskim odzračevanjem, ki potegne vlago in hlapne snovi iz taline, kar je pomembno za polnjene in higroskopske spojine.

Ključne specifikacije, ki jih morate preveriti pred nakupom

Dva stožčasta soda sta lahko videti enaka in delujeta zelo različno. To so specifikacije, ki določajo prileganje, zmogljivost in življenjsko dobo – številke, ki jih morate potrditi pri vsaki ponudbi.

Spec. element Kaj to pomeni Zakaj je pomembno
Razmerje premera Premer dovajalnega konca / konca matrice, npr. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Nastavi razred stroja in izhodni pas — mora se natančno ujemati z modelom vašega ekstruderja
razmerje L/D Efektivna dolžina obdelave v primerjavi s premerom Daljša učinkovita dolžina = daljši čas zadrževanja za popolno zlitje in razplinjevanje
Razred materiala Nitrirano jeklo 38CrMoAlA, W6Mo5Cr4V2, prašno jeklo HIP ali bimetalno Neposredno povečuje življenjsko dobo proti obrabi in odpornost proti koroziji proti spojinam s polnilom/PVC
Površinska obdelava in trdota Nitriranje, kromiranje, bimetalna zlitina ali pršenje volframovega karbida Nanhaiya razprši plast zlitine z dodatkom volframa, da doseže62 HRCznotraj cevi v primerjavi s tipičnim 58 HRC
Globina plasti zlitine Debelina obrabno odporne notranje plasti Bimetalni sloj Nanhaiya je 2,5–3 mm — globlji sloj pomeni daljše uporabno servisno okno
Odmik vijaka/cevi Reža med konico letve in steno izvrtine Prevelik = izguba tlaka in nizka moč; tesen, natančen razmik ohranja visoko učinkovitost
Toleranca / naravnost Natančnost obdelave končnega dela Nanhaiya drži stožčaste dvojne cevi na ±0,0005 mm za dosledno, ponovljivo prileganje
Izhodna zmogljivost (kg/h) Nazivna zmogljivost za velikost Končna številka kupca – povežite jo s hitrostjo linije in izdelkom
Splošna panožna opomba:Oznake stožčaste velikosti, kot sta 45/90 ali 65/132 (premer podajalnika/matrice v mm), so običajne pri koničnih strojih tipa SJZ, tako da se lahko sod, določen na ta način, pogosto ujema z obstoječim ekstruderjem. Pred naročilom vedno preverite z risbo ali vzorcem. Standardne velikosti si lahko ogledate na našemstožčasta dvojna vijačna cevstrani.

Stožčasta ali vzporedna dvojna vijačna cev

Najpogostejše vprašanje kupcev je, ali potrebujejo stožčasto ali avzporedna cev z dvojnim vijakom. Oba sta dvovijačna, oba se med seboj povezujeta — vendar je geometrija primerna za različna dela. Na kratko: konični se odlikuje pri neposrednem iztiskanju PVC/WPC cevi, profilov in plošč; parallel je močnejši za mešanje, masterbatch in formulacije z zelo visoko vsebnostjo polnila.

Faktor Stožčasta cev z dvojnim navojem Vzporedna cev z dvojnim vijakom
Obnašanje pri krmi Velika odprtina za podajanje — boljši vnos prahu z nizko nasipno gostoto Bolj enakomerno hranjenje za krmne mešanice in pelete
Stiskanje Visoka kompresija, vgrajena v stožčasto geometrijo Bolj konstantno stiskanje vzdolž fiksnega premera
Toplota / striženje Nežnejša, nadzorovana obdelava — dobra za toplotno občutljiv PVC Večji strižni učinek — boljši za intenzivno mešanje in disperzijo
Tipična uporaba PVC cev, profil, pločevina, WPC, smolnate ploščice Masterbatch, mešanje, visoko vsebnost CaCO₃ in delo s steklom
Vzdrževanje Obrabo in zračnost je treba natančno spremljati pri stožcu Pogosto lažja standardizacija geometrije in zamenjava elementov

Uporabno pravilo: če je vaš končni izdelekjeekstrudat (cev ali plošča neposredno iz matrice), je običajno pravo orodje konični dvojni vijačni sod. Če izdelujete pelete ali razpršujete zahteven paket aditivov, si oglejte vzporedni sod z dvojnim vijakom — še posebej nasprotno vrteči se tip za zelo visoke obremenitve s karbonatom. Niste prepričani, katera ustreza vaši liniji? Našenojni vijak, stožčasti in vzporedni razponi so vsi prikazani nastran izdelkov.

Pogoste aplikacije

Ker združuje močno podajanje, visoko kompresijo in nežno striženje, je stožčasti dvojni vijak in cev delovni konj pri iztiskanju iz trdega PVC-ja in lesa-plastike. Najbolje se obnese za:

  • PVC cev— cevi za dovod vode, odvodnjavanje in cevovod iz suhe mešanice PVC.
  • PVC profil— okenski in vratni profili, robni trakovi in ​​obloge.
  • PVC plošča in plošča— penasta plošča, plošča v videzu marmorja in plošča brez pene (glejte našeKonični dvojni vijačni sod iz PVC plošče).
  • WPC (kompozit les-plastika)— talne obloge, stenske plošče in profili iz zmesi, polnjenih z lesnimi vlakni.
  • Izdelki na osnovi PE in smolnih ploščic— vključno s strešniki iz valovite smole in profili, polnjeni s PE.
  • PVC peletiranje— pretvarjanje suhe mešanice PVC v granule za nadaljnjo uporabo.
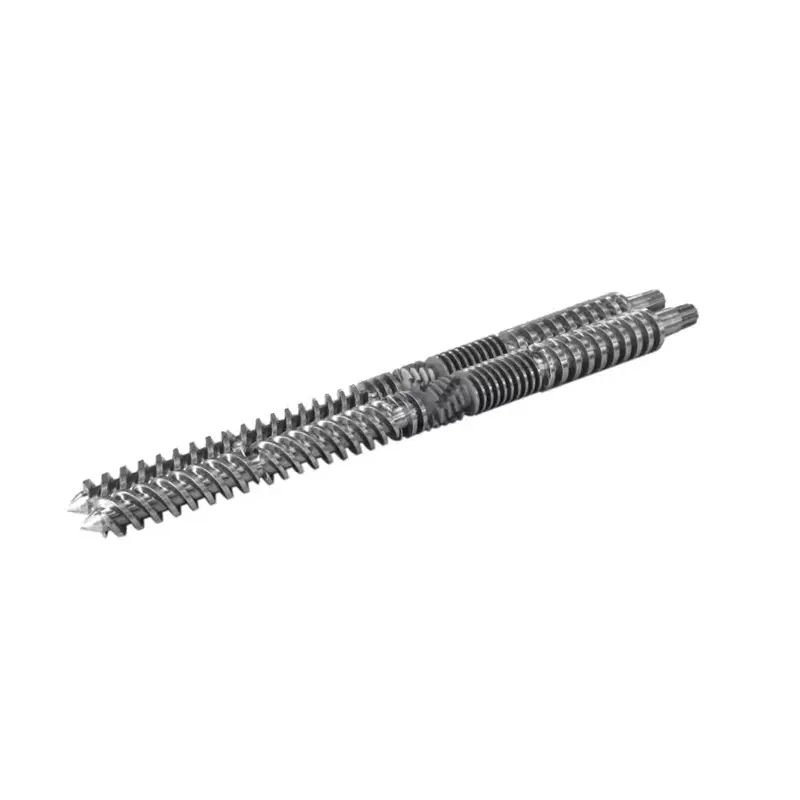
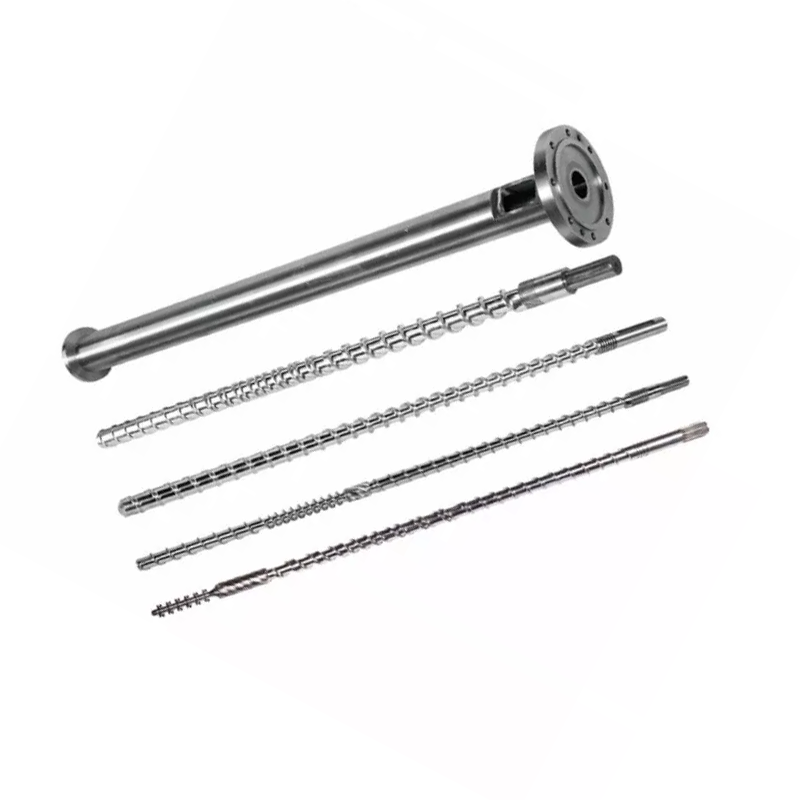
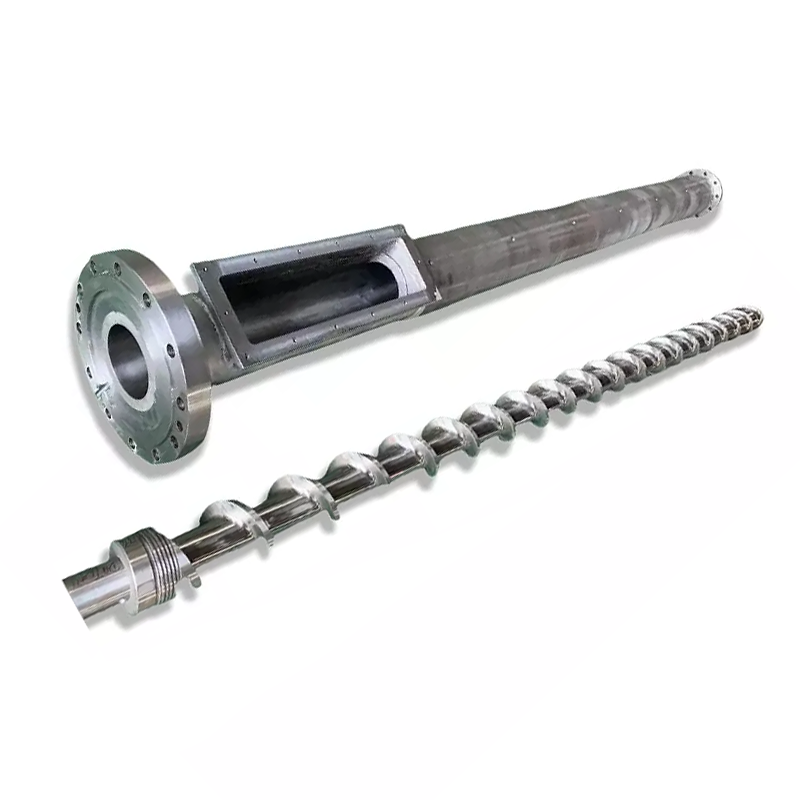
PVC board conical twin screw barrel for foam and marble sheet extrusion
Konični dvojni vijačni sod, konfiguriran za ekstrudiranje PVC plošč in penastih plošč.

Kako izbrati pravo stožčasto dvojno vijačno cev

Izbira se zmanjša na tri vprašanja: kateri material uporabljate, kakšen rezultat potrebujete in kako abrazivna je vaša formulacija? Uporabite spodnjo matriko kot izhodišče, nato pa potrdite natančno velikost glede na vaš stroj.

Vaš material / potreba Predlagana konfiguracija Izbira površine / materiala
Trda PVC cev in profil Standardna stožčasta geometrija velikosti vašega ekstruderja (npr. 55/110, 65/132) Nitriran 38CrMoAlA za čisti PVC z malo polnila
PVC + polnilo z visoko vsebnostjo CaCO₃ Stožčasto z ojačano obrabno cono ali stopničasto do vzporedno nasprotno vrtenje Bimetalni/volframov karbidni sloj (62 HRC) za obrabo
WPC / spojine lesnih vlaken Stožčasta z močnim odzračevanjem in zaščito pred obrabo Bimetalni — lesna vlakna + polnila so zelo abrazivna
PVC penasta plošča / list Stožčasto uglašen za nadzorovano temperaturo taline in stabilen tlak Nitriran ali bimetalni, odvisno od stopnje polnila
Visoka zmogljivost na enakem odtisu Večje razmerje premera in/ali daljša efektivna dolžina Uskladite trdoto z delovnimi urami in obremenitvijo polnila

Ne glede na odgovor je najpomembnejši korak ujemanje cevi z vašim obstoječim strojem. Stožčasti deli so dejansko prilagojeni ekstruderju, v katerem delujejo, zato nam risba — ali vzorec s ključnimi merami (premer podajalnika/matrice, sredinska razdalja, skupna dolžina in podrobnosti prirobnice) — omogoča, da navedemo natančno prilegajočo se zamenjavo namesto "dovolj blizu" dela. Če potrebujete celotno linijo in ne komponente, vam tudi izdelamokompletni ekstruderski stroji.

Osnove namestitve in ožičenja

Natančna cev deluje le, če je nameščena pravokotno, čista in pravilno ogrevana. Spodnji koraki so splošen pregled — vedno upoštevajte priročnik proizvajalca stroja in postopke za zaklepanje.

  1. Izklop in zaklepanje.Preden odstranite stari sod, izolirajte pogon in vse grelnike. Pred začetkom potrdite ničelno energijo.
  2. Očistite parne ploskve.Odstranite staro tesnilno maso, ogljik in robove s prirobnic in namestitvenih ploskev, tako da se novi sod brez popačenj usede.
  3. Namestite in poravnajte.Namestite stožčasto cev na ohišje menjalnika/dovoda, pri čemer preverite koncentričnost in ali se vijaki prosto vrtijo z roko, preden vključite napajanje.
  4. Povežite grelne cone.Ponovno priključite pasovne grelnike in hlajenje na cono (dovod → stiskanje → merjenje) in seznanite vsak termoelement s pravilnim kanalom krmilnika, tako da nobena cona ni prepletena.
  5. Nastavite profil namakanja.Počasi segrejte cev na temperaturo in pustite, da se namoči, da se jeklo in talina izenačita, preden začnete z vijaki – zagon na hladnem tvega poškodbe navora.
Nasvet za grelno območje:ohranite dovodno cono najhladnejšo in stopnjujte temperature proti matrici. Neenakomerna ali napačno preslikana območja so eden najpogostejših vzrokov za naraščajoče in črne proge – po vsaki menjavi cevi je vredno dvakrat preveriti.

Odpravljanje težav in obraba

Večina težav s stožčastim sodom se napove kot nestabilen izhod, pregrevanje ali degradacija izdelka. S to tabelo se hitro premaknite od simptoma do verjetnega vzroka, ki ga je treba odpraviti.

Simptom Verjeten vzrok Popravi
Izhod niha / narašča Neskladnost pri krmi, obrabljene letve ali nihanje temperature Preverite podajanje, preverite temperature območja, izmerite razdaljo med vijakom/cevjo
Pregrevanje Neuravnoteženost grelnika, čezmerno trenje ali blokirano hlajenje Preglejte vsako cono in hladilni krog; ponovno preslikati termočlene
Slabo plastificiranje Napačna nastavitev vijaka ali obrabljena izvrtina cevi Preverite konfiguracijo; preverite povečano oddaljenost od obrabe
Črne črte/proge Mrtve točke, ki zadržujejo degradiran material ali zarezane izvrtine Sperite in temeljito očistite; preglejte površino izvrtine in vijaka
Prekomerna / hitra obraba Abrazivno polnilo, slabo vzdrževanje ali trdota pod specifikacijami Nadgradnja na bimetalni/volframov karbidni sod; poostriti vzdrževanje

Obraba je normalna – cilj je, da je počasna in predvidljiva. Abrazivna polnila (CaCO₃, lesna vlakna, steklo) najhitreje napadejo izvrtino in lete, zato se globlji, trši notranji sloj poplača. Površina z dodanim volframom 62 HRC preprosto zdrži dlje glede na te spojine kot standardna končna obdelava 58 HRC, kar podaljša interval med obnovami.

Kontrolni seznam vzdrževanja

Kratki, redni pregledi preprečijo drage okvare. Vgradite to v svojo rutino:

Interval Preverite Akcija
Vsaka izmena Območne temperature in amperi Odčitki dnevnika; raziščite kakršen koli odmik od izhodišča
Tedensko Kakovost taljenja in površinska obdelava Bodite pozorni na nove proge, gele ali spremembe proizvodnje
Mesečno Čiščenje in vizualni pregled izvrtine/vijaka Očistite mrtve točke; poiščite zareze ali razbarvanje
Četrtletnik Odmik vijaka/cevi Izmerite vrzel; primerjajte s specifikacijami, da sledite stopnji obrabe
Po potrebi Celovitost grelnika in termočlena Zamenjajte okvarjene trakove/senzorje, preden povzročijo slab izdelek

Pogosta vprašanja

Kaj je stožčasta cev z dvojnim vijakom?

Je konična ekstrudijska komponenta z dvojno izvrtino, pri kateri se dva stožčasta vijaka vrtita znotraj ujemajočega se stožčastega soda. Konus stisne in plastificira material na kratki dolžini, zaradi česar je stožčasti vijačni valj idealen za ekstruzijo PVC cevi, profilov, plošč in WPC.

Za katere materiale se najbolje uporablja?

Trdi PVC (cevi, profili, plošče in plošče), lesno-plastični kompozit, profili na osnovi PE in smolne ploščice, plus peletiranje PVC-ja. Še posebej dobro obvladuje suhe mešanice praškov z nizko nasipno gostoto, zahvaljujoč velikemu dovodu na koncu.

Kako se razlikuje od vzporednega dvojnega vijačnega soda?

Stožčasti valj se zoži in ustvarja visoko stiskanje z nežnim striženjem, kar je primerno za neposredno ekstruzijo PVC/WPC. Avzporedna cev z dvojnim vijakomohranja konstanten premer in večji strig, kar ustreza mešanicam, masterbatchom in formulacijam z zelo visoko vsebnostjo polnila.

Kakšna je tipična razdalja med vijakom in cevjo?

Razdalja je majhna reža med konico in steno izvrtine. Na novem delu je nastavljen tesno in natančno; ker se odpre zaradi obrabe, moči in padca tlaka. Občasno merjenje je najjasnejši način za spremljanje obrabe cevi.

Kako namestim stožčasto cev z dvojnim vijakom?

Izklopite in zaklenite, očistite spojne ploskve, namestite in poravnajte, da se vijaki prosto vrtijo, pravilno povežite vsako grelno cono in termoelement, nato počasi segrejte cev na temperaturo in jo namočite, preden začnete privijati vijake.

Kaj povzroča obrabo koničnih dvojnih vijačnih sodov?

Predvsem abrazivna polnila, kot so kalcijev karbonat, lesna vlakna in steklo, ki jih poslabša korozija zaradi obdelave PVC-ja, slabo vzdrževanje in premajhna trdota. Globlja bimetalna plast ali plast volframovega karbida se veliko bolje upira vsem trem.

Kako pogosto je treba cev pregledati ali zamenjati?

Mesečno izvajajte vizualne preglede in preglede odpiranja ter vsako četrtletje merite čistino. Čas zamenjave je odvisen od obremenitve polnila in delovnih ur — sledite trendu obrabe, namesto da čakate na okvaro, in obnovite ali zamenjajte, ko se zračnost preseže specifikacije.

Kako izberem pravo velikost za svojo ekstruzijsko linijo?

Razmerje premera in dolžino uskladite z modelom ekstruderja in ciljnim izkoristkom, nato izberite površinsko obdelavo glede na to, kako abrazivna je vaša formulacija. Pošljite risbo ali vzorec s ključnimi dimenzijami, da bo cev natančno ustrezala, ne pa približek.

Potrebujete stožčasto cev z dvojnim vijakom, ki ustreza vašemu stroju?

Pošljite nam svojo risbo — ali vzorec s ključnimi merami — in naši inženirji bodo natančno določili stožčasti dvojni vijak in cev s pravo trdoto za vaš material. Z lastnim nitriranjem, bimetalno obdelavo in obdelavo volframovega karbida izdelujemo dele, ki dosegajo 62 HRC znotraj izvrtine za dolgo življenjsko dobo.

Pridobite ponudbo v 12 urah →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globalnih strank ·samski, stožčasti dvojček & vzporedni dvojčekvijačni sodi
Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi