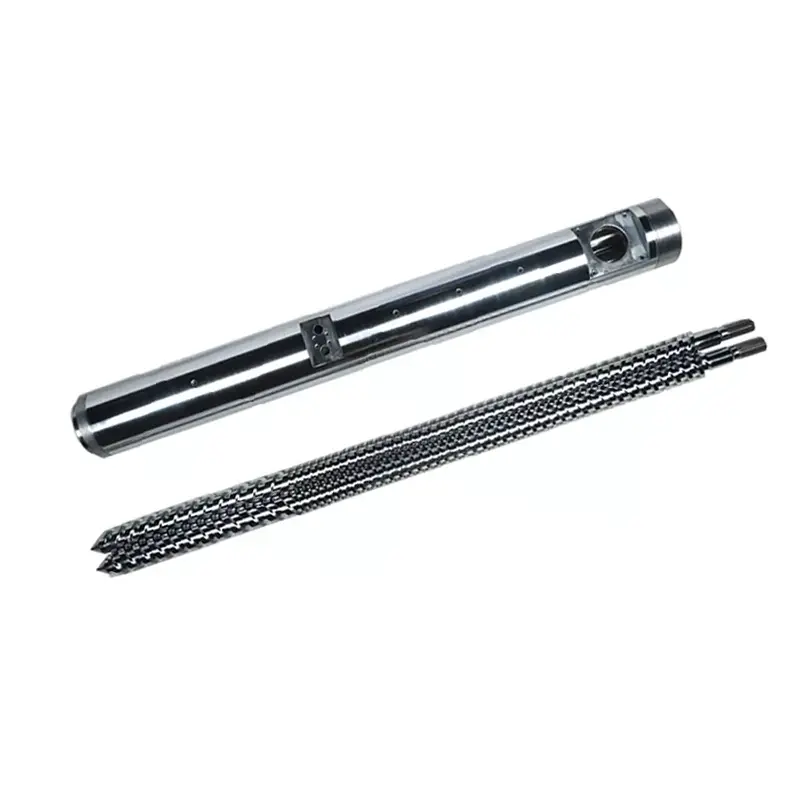
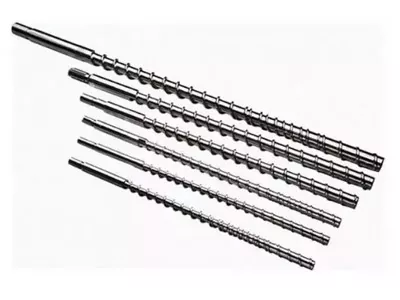
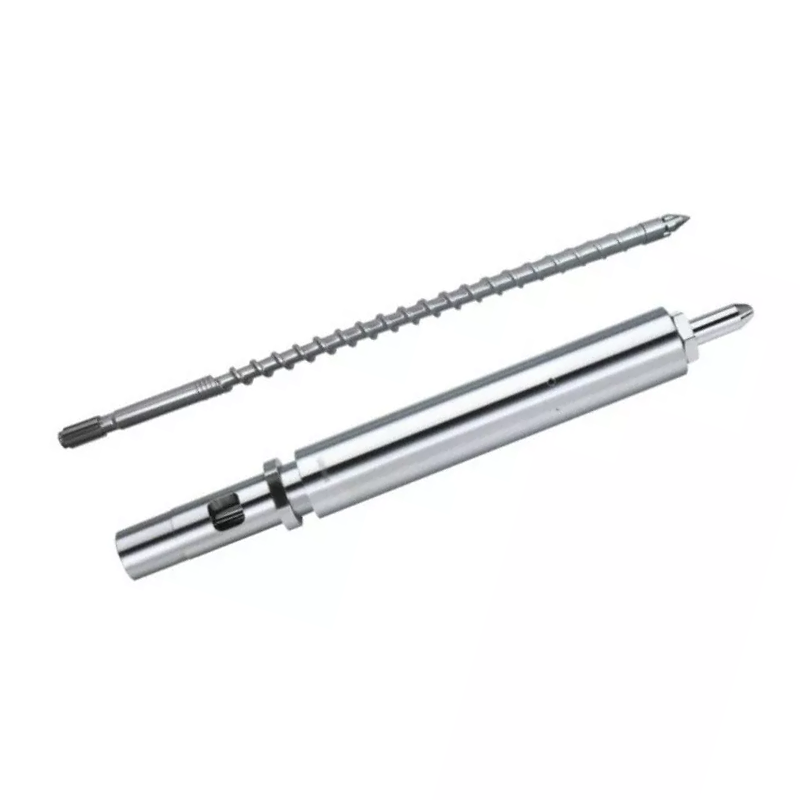
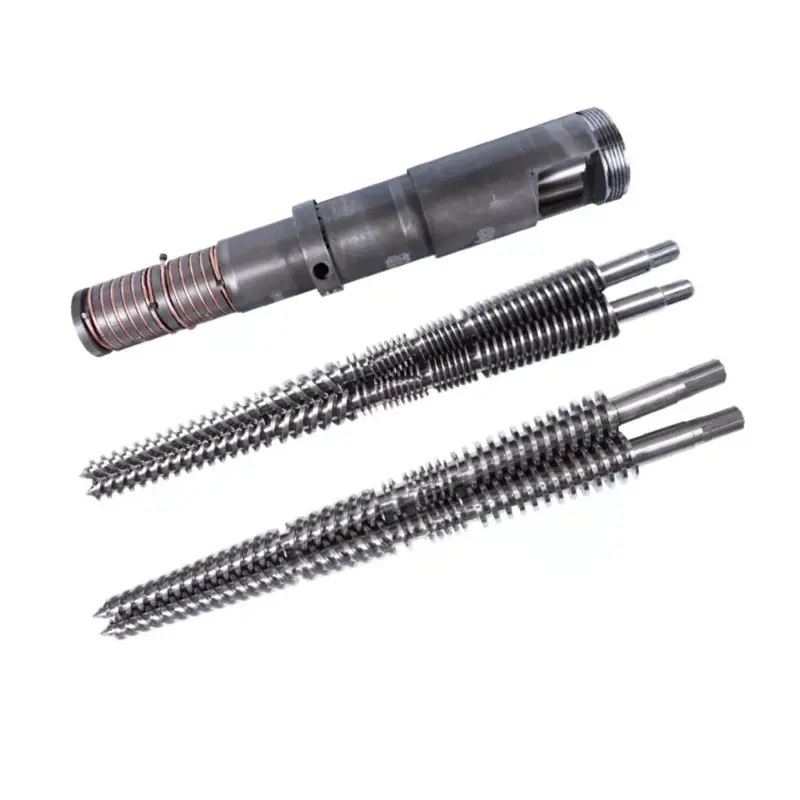
Anpolžni sod ekstruderjaje srce plastičnega ekstruderja – vrtljivi vijak v ogrevanem sodu, ki tali plastiko in jo pod enakomernim pritiskom potiska naprej. Izbira pravega je odvisna od treh stvari:vrsto(enojni vijak, dvojni vijak, stožčasti ali vzporedni),materialmora teči (kar določa površino – nitrirana za čiste smole, bimetalna za abrazivne ali jedke) in kako jedoločeno in zgrajeno. Poskrbite za to in bo trajalo leta. Ta vodnik se sprehodi skozi vse tri.
Karkoli ekstrudirate – cev, profil, film, ploščo, spojino ali pelete –polžni sod ekstruderjaje del, ki opravlja dejansko delo. Je tudi tisti del, ki se obrablja in tisti, ki bo najverjetneje odločil, ali bo vaša linija delovala čisto in v specifikacijah ali pa se bo borila z vami glede kakovosti in izpadov. Ta vodnik združuje celotno temo: kaj je vijačni valj, vrste, materiali, kako ga uskladiti z vašim materialom in kako določiti zamenjavo, ki traja. Vijake in sode izdelujemo že več kot 20 let, zato bomo ohranili naravnost in praktično ter vas usmerili na globlja vodila, kjer jih potrebujete.
Kaj je vijačni sod ekstruderja?
Anpolžni sod ekstruderjaje sestav jedra plastičnega ekstruderja: natančno strojno obdelan vijak, ki se vrti znotraj ogrevanega cilindričnega soda. Trdna plastika - peleti ali prah - gre noter na dovodnem koncu. Ko se vijak vrti, toplota iz cevi in striženje iz vijaka stopita material, geometrija vijaka pa ga prenaša in pritiska, tako da enakomerno talino potisne ven skozi matrico na skrajnem koncu.
Vijak in cev sta ujemajoč se par in ne dva ločena dela. Majhna razdalja med vretenami vijakov in izvrtino cevi je tista, ki nadzoruje izhod in kakovost taline – ta razdalja se odpre zaradi obrabe in stroj izgubi oboje. Zato sta oba zasnovana, izdelana in zamenjana skupaj in zato je cev vijaka v središču vsakega postopka ekstrudiranja ali brizganja.

Kako deluje cev z vijakom
Večina polžev ekstruderja opravlja svoje delo v treh območjih po dolžini polža. Thekrmno območjesprejme trden material in ga začne premikati naprej. Thekompresijsko območje— kjer postane vijačni kanal plitvejši — stisne in tali plastiko s toploto in striženjem. Themerilno območjenato črpa staljeno plastiko naprej z enakomernim, nadzorovanim pritiskom, pripravljeno za matrico.
Toplota prihaja iz dveh krajev: grelnikov cevi in mehanskega striženja vijaka, ki obdeluje polimer. Dobro jih uravnotežite in material se enakomerno plastificira brez pregrevanja. Celotna zadeva deluje samo zaradi tega tesnega razmika med vijakom in cevjo - to je tisto, kar ustavi zdrs taline nazaj čez lete. Toleranca gradnje in površinska trdota ohranjata ta razmik skozi čas, ravno zato sta izbira materiala in kakovost izdelave tako pomembni kot oblika vijaka.
Okoli soda se nahajajo grelni trakovi, združeni v cone, od katerih se vsako vzdržuje na nastavljeni temperaturi, s hlajenjem pri roki, tako da se talina nikoli ne pregreje. Na skrajnem koncu matrica daje talini končno obliko. Naloga sklopa je, da tej matri preda talino, ki je enakomerna po temperaturi in tlaku - ker se vsaka sprememba navzgor pokaže kot napaka v izdelku na koncu.
Vrste vijačnih cevi ekstruderja
"Cod vijaka" zajema več različnih strojev. Pravi je odvisen od tega, ali vaš postopek potrebuječrpalkamaterial ozmešatito.
Enojni vijak
A enojni vijakteče ena gred v okrogli izvrtini. Prenaša in črpa izjemno dobro, zaradi česar je ekonomičen delovni konj za ekstrudiranje velikih količin enega konsistentnega materiala – cevi, profila, pločevine, filma in prevleke za žice. Česar ne počne, je intenzivno mešanje.
Dvojni vijak
Dvojni vijak poganja dve prepleteni gredi v izvrtini v obliki osmice. To povezovanje je bistvo: omogoča intenzivno mešanje, pozitivno prenašanje in strog nadzor nad strižnim in zadrževalnim časom, zato dvojni vijaki obvladujejo mešanje, masterbatch, reaktivno ekstruzijo in težke ali polnjene materiale. Če tehtate oba, naš vodnik poekstrudorji z enim polžem v primerjavi z dvovijačnimi ekstrudorjigre globoko v kompromis.
Vzporedni ali stožčasti dvojni vijak
Dvojni vijaki so ponovno razdeljeni po obliki. Avzporedni dvojni vijakohranja konstanten premer in uporablja modularno,rekonfigurabilni elementi — vsestranska izbira za mešanje in visoko zmogljivost. Astožčasti dvojni vijakzožuje se od širokega podajalnega konca do ozkega izpusta, kar daje veliko podajalno grlo in visok navor pri nizki hitrosti — klasičen stroj za toge PVC cevi in profile. Podrobno jih primerjamo vkonični ali vzporedni dvovijačni ekstruderji.Dvojni vijaki se prav tako vrtijo sočasno (najboljše mešanje) ali nasprotno (visok tlak, običajno za PVC).

Cev vijaka za brizganje
Anbrizgalni vijak za brizganjedeluje po enakem principu taljenja in transporta, vendar je izdelan za izmenični cikel stroja za brizganje in ne za neprekinjeno ekstruzijo. Površinska in materialna logika spodaj velja zanj prav tako.
Na kratko si oglejte, kako se vrstijo glavne vrste:
| Vrsta | Najboljše za | Mešanje | Tipični izdelki |
|---|---|---|---|
| Enojni vijak | Ekstrudiranje velike količine enega materiala | Nizka | Cev, profil, plošča, film |
| Vzporedni dvojček | Sestavljanje, visoka učinkovitost, prilagodljivost | visoko | Spojine, masterbatch, peleti |
| Stožčasti dvojček | Kompaktna PVC cev in profil | visoko | UPVC cev, profil, WPC |
| Vijak za vbrizgavanje | Cikel brizganja | Različno | Oblikovani deli |
Kje se uporabljajo vijačni sodi ekstruderja
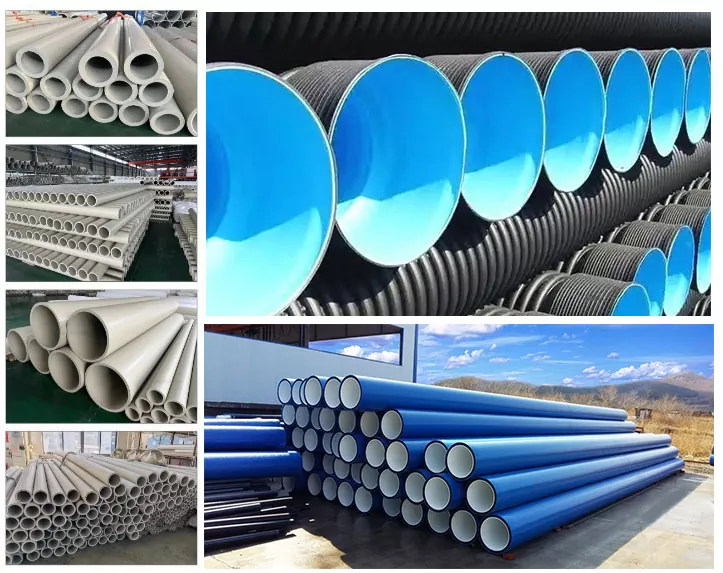
Ista osnovna komponenta se pojavi v celotni industriji plastike, konfigurirana za opravljeno delo. V cevnih in profilnih linijah oblikuje PVC, PE in PPR. Pri filmu in ploščah napaja matrico, ki izdeluje embalažo in karton. Pri mešanju zmeša polimere s polnili, pigmenti in dodatki v pelete, vodi pa tudi proizvodnjo masterbatchov. Poganja linije za recikliranje, ki predelujejo odpadke in ponovno mletje, prevleke za kable in žice ter batne cevi v strojih za brizganje. Kjerkoli se plastika tali in oblikuje, talita vijak in sod. Kar se spreminja od ene panoge do druge, je vrsta, površina in geometrija - ravno zaradi tega so natančne specifikacije pomembnejše od kataloške številke dela.
Materiali in obdelava površin vijakov
Cev vijaka živi v težkem okolju - vročina, pritisk, trenje in pogosto abrazivni ali jedki materiali. Osnovno jeklo mu daje moč; površinska obdelava mu daje odpornost proti obrabi in koroziji. Prevladujeta dve površini.
Osnovno jeklo in nitriranje
Skupna osnova je jeklo za nitriranje kot npr38CrMoAlA. Plinsko nitriranje utrdi tanko ohišje na površini, kar daje dobro odpornost proti obrabi za čiste smole brez polnila, kot so PE, PP in ABS, po razumni ceni. Nitriranvijačni sodje ekonomična in zanesljiva izbira, ko material ni posebej abraziven ali koroziven.
Bimetalni
Za abrazivno ali jedko delovanje bimetalni sod zlije veliko tršo, debelejšo plast zlitine v notranjosti izvrtine - na osnovi niklja za korozijo, bogato z volframovim karbidom za abrazijo - preko trdnega osnovnega jekla. Stane več, vendar traja veliko dlje, če bi se nitrirana površina obrabila. Na naših lastnih bimetalnih sodih dosežemo vrtino okoli 62 HRC, kjer se veliko trgovin ustavi pri 58. Celotna primerjava je v našem vodniku zabimetalni ali nitrirani vijačni sodi.
Tudi vijak je obdelan
Površinsko utrjevanje ni samo delo v sodu. Poleg nitriranja so tudi letve vijakov pogosto trdo navarjene – zlitina, odporna proti obrabi, privarjena na letev, ki je najvišja točka obrabe na vijaku – tako da vijak sledi izvrtini. Če se vijak in cev obrabljata različno hitro, se zračnost zmanjša in kakovost trpi, zato sta oba utrjena za delo in se obrabljata kot usklajen par, ne kot ločena dela.
Ujemanje cevi vijaka z vašim materialom
To je mesto, kjer se zmaga ali izgubi večina odločitev o vijačnem sodu. Material, ki ga uporabljate, določa površino, ki jo potrebujete - ne obratno. Hitri zemljevid:
| Material | Glavna nevarnost za sod | Priporočena površina |
|---|---|---|
| Čisti PE / PP / ABS | Blaga obraba | Nitriran |
| Trden PVC | Korozija + nekaj odrgnin | Bimetalni (na osnovi niklja) |
| Polnjeno s steklom / mineralno | Močna odrgnina | Bimetalni (bogati s karbidom) |
| WPC (les + polnilo) | Močna abrazija (+ korozija, če je na osnovi PVC-ja) | Bimetalni (bogati s karbidom) |
| Reciklirana/kontaminirana krma | Abrazija + neznanke | Bimetalni |
Dva materiala si zaslužita svojo knjižico.PVCje jedka, ker med procesom sprošča klorovodikovo kislino, zato potrebuje bimetalno površino, odporno proti koroziji.WPCje eden najbolj abrazivnih materialov pri iztiskanju, zahvaljujoč svojemu lesu in mineralnemu polnilu, zato potrebuje najtršo plast zlitine, ki jo lahko vstavite v izvrtino. Vsakič določite površino za material.
Ključne specifikacije: premer, L/D in kompresija
Poleg tipa in površine nekaj specifikacij oblikuje delovanje cevi za vijake. Ni vam treba biti oblikovalec vijakov, da bi ga pridobili, vendar je koristno vedeti, kaj pomenijo.
- Premer— velikost glede na vaš stroj in ciljni rezultat. Vijaki in sodi so izdelani v širokem razponu premerov, da ustrezajo vsem, od majhnih profilnih linij do velikih ekstruderjev.
- razmerje L/D— dolžina vijaka, deljena z njegovim premerom. Daljši L/D daje več časa za taljenje in mešanje; krajši je bolj kompakten. Prava vrednost je odvisna od materiala in postopka.
- Kompresijsko razmerje— koliko se poglobi vijačni kanal od podajanja do odmerjanja. Večja kompresija deluje težje na nekatere materiale; toplotno občutljivi polimeri, kot je PVC, dajejo prednost nežnejšemu razmerju.
Ti so nastavljeni glede na material in delo, zato je sod, narejen po specifikaciji, boljši od splošnega. Dajte svojemu izdelovalcu stroj, material in rezultat, od tam pa sledi geometrija.
Pogoste težave in na kaj kažejo
Ko vrvica zaide iz specifikacije, sled pogosto vodi nazaj do vijaka in cevi. Hitra diagnostika:
- Izhod pada pri enaki hitrosti vijaka— obrabljena zračnost, klasični prvi znak.
- Naraščajoči ali nestabilni tlak— obraba ali težava s podajanjem ali temperaturo.
- Črne lise in degradacija— material, ki se zadržuje v obrabljenih režah ali sedi na korodirani površini.
- Slabo mešanje ali nestopljen material— napačna vrsta vijaka za delo ali obrabljen vijak.
- Pitting na vijaku ali izvrtini— korozija, običajno napačna površina za material.
Vsak simptom ima lahko več vzrokov, vendar dva ali trije skupaj skoraj vedno kažejo na obrabljen ali napačno določen cev. Merjenje obrabe vam pove, kaj – in ali je popravilo popravilo ali zamenjava.
Obraba, vzdrževanje in zamenjava
Vsak cev vijaka se sčasoma obrabi - edino vprašanje je, kako hitro, to pa je odvisno od materiala in načina delovanja stroja. Obraba se kaže kot padajoča izhodna moč pri enaki hitrosti vijaka, valovi, slabo mešanje, črne lise ali naraščajoča temperatura taline. Vzrok je razdalja med vijakom in cevjo, ki se odpira čez toleranco.
Ko opazite te znake, izmerite, preden ukrepate: premer letve vijaka, izvrtino cevi in radialno zračnost glede na prvotne specifikacije. Včasih je vijak mogoče obnoviti, medtem ko je cev še dobra; ko je izvrtina obrabljena čez toleranco, je zamenjava običajno ekonomična rešitev. Naš vodnik pokdaj zamenjati obrabljeno cev vijakahodi skozi merjenje obrabe in odločanje o popravilu ali zamenjavi. Nekaj navad podaljšuje življenjsko dobo: uskladite površino z materialom, preprečite vstop kontaminantov v dovod, vzdržujte temperature v razponu in odčitke razmaka pri vsakem servisu.
Kako izbrati in določiti cev polža ekstruderja
Če potegnemo skupaj, izbira vijačnega soda vključuje tri odločitve v vrstnem redu:vrsto, potempovršino, potemspecifikacija. Preizkušajte jih in ne boste veliko zgrešili.
- Vrsta— ali vaš proces črpa en material (enojni polž) ali mešanico in spojino (dvojni polž)? Kompaktne PVC ali profilne delovne točke do stožčaste; visoka zmogljivost in prilagodljivost kažeta na vzporedno.
- Površina— nitriran za čiste smole, bimetalni za abrazivne ali jedke materiale. Če ste v dvomih glede polnjenega ali PVC materiala, izberite bimetalni material.
- Specifikacija— premer, L/D in stiskanje se ujemajo z vašim strojem, materialom in izhodom.
Če želite dobiti natančno ponudbo in sod, ki pade naravnost noter, svojemu izdelovalcu sporočite znamko in model stroja, premer vijaka in L/D (ali izvirno risbo), obremenitev materiala in polnila ter ciljno proizvodnjo. Brez risbe? Obrabljen vzorec zadostuje za obratno inženirstvo natančnega nadomestnega — ali nadgrajenega s tršo površino kot del, ki ga želite upokojiti.
Zakaj delati z Nanhaiyo
Več kot dvajset let smo porabili za izdelavo ekstrudorskih polžev in sodov vseh vrst —enojni vijak, vzporedni dvojni vijak, stožčasti dvojni vijak, inbrizganje— iz nitriranega jekla 38CrMoAlA in bimetalnih zlitin, s trdoto bimetalne izvrtine do 62 HRC, nadzorom tolerance in testiranjem dinamičnega ravnotežja na vsakem nizu. Z več kot 500 strankami in več kot dvema desetletjema izkušenj izdelujemo nadomestke, združljive z večjimi blagovnimi znamkami, kot so KraussMaffei, Cincinnati in Jwell, pri čemer delamo na podlagi vašega modela stroja, risbe ali vzorca. Povejte nam svoj material, stroj in rezultat in v dvanajstih urah boste prejeli prilagojeno priporočilo in ponudbo.
Potrebujete pravo vijačno cev ali zamenjavo za vašo vrvico? Pošljite svoj stroj, material in izhod — pridobite priporočilo in ponudbo v 12 urah.
Pridobite ponudboPogosto zastavljena vprašanja
Kaj je vijačni sod ekstruderja?
Je osrednji delovni del plastičnega ekstruderja - vrtljivi polž znotraj ogrevanega soda. Na enem koncu vzame trdno plastiko, jo stopi s toploto in striženjem, na drugem koncu pa pri enakomernem tlaku izčrpa enotno talino. Vijak in cev delujeta kot usklajen par, majhna razdalja med njima pa nadzira izhod in kakovost.
Iz česa je izdelan vijačni sod ekstruderja?
Osnova je običajno jeklo za nitriranje, kot je 38CrMoAlA, utrjeno s plinskim nitriranjem za čiste smole. Za abrazivne ali jedke materiale je bimetalni – trda, na obrabo in korozijo odporna zlitina, ki je v notranjosti izvrtine zlita na trdno osnovno jeklo. Površina je izbrana glede na material, ki ga izvajate.
Katere so glavne vrste vijačnih cevi?
Enojni vijak in dvojni vijak. Dvojni polž se deli na vzporednega in stožčastega ter na sovrtečega in nasprotno vrtečega se, poleg tega obstajajo tudi vijačni sodi za brizganje. Črpalka z enim vijakom za ekstruzijo velikih količin; mešanica in mešanica dvojnih vijakov; stožčasti dvojčki ustrezajo kompaktnim linijam PVC in profilov.
Kako dolgo zdrži vijačni sod ekstruderja?
Dobro vzdrževana običajno zdrži od 3 do 10 let. Odvisno od materiala, površinske obdelave, pogojev delovanja in vzdrževanja — abrazivni in korozivni materiali ga skrajšajo, čiste smole in bimetalna površina pa podaljšajo.
Kako naj izberem pravega?
Trije koraki: izberite vrsto, ki jo potrebuje vaš proces, izberite površino za svoj material, nato pa premer, L/D in stiskanje uskladite z delom. Izdelovalcu dajte svoj model stroja, material in rezultat – risba ali vzorec ga naredita natančnega.
Ali lahko naredite zamenjavo za katero koli znamko stroja?
ja Na podlagi vašega modela stroja, risbe ali vzorca izdelamo nadomestne vijake in cevi, ki ustrezajo glavnim znamkam ekstruderjev in injekcijskih strojev – KraussMaffei, Cincinnati, Jwell. Pošljite podrobnosti za ponudbo v 12 urah.