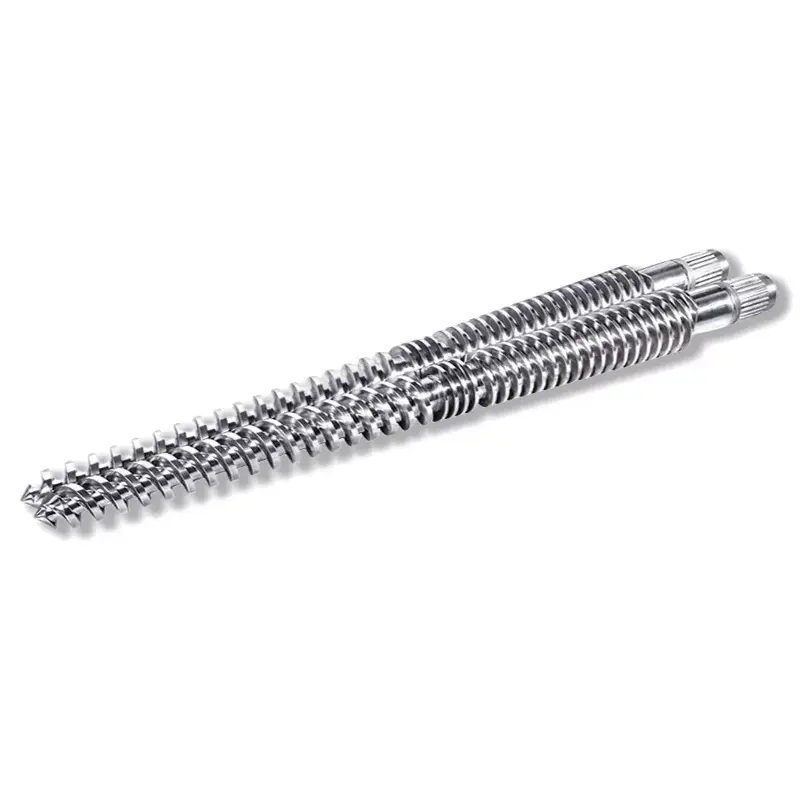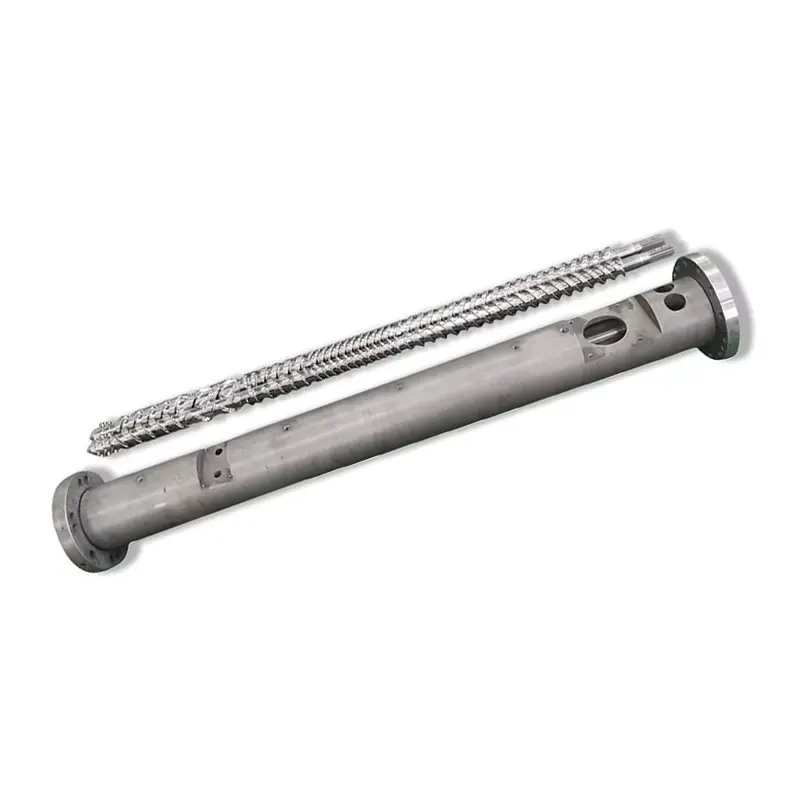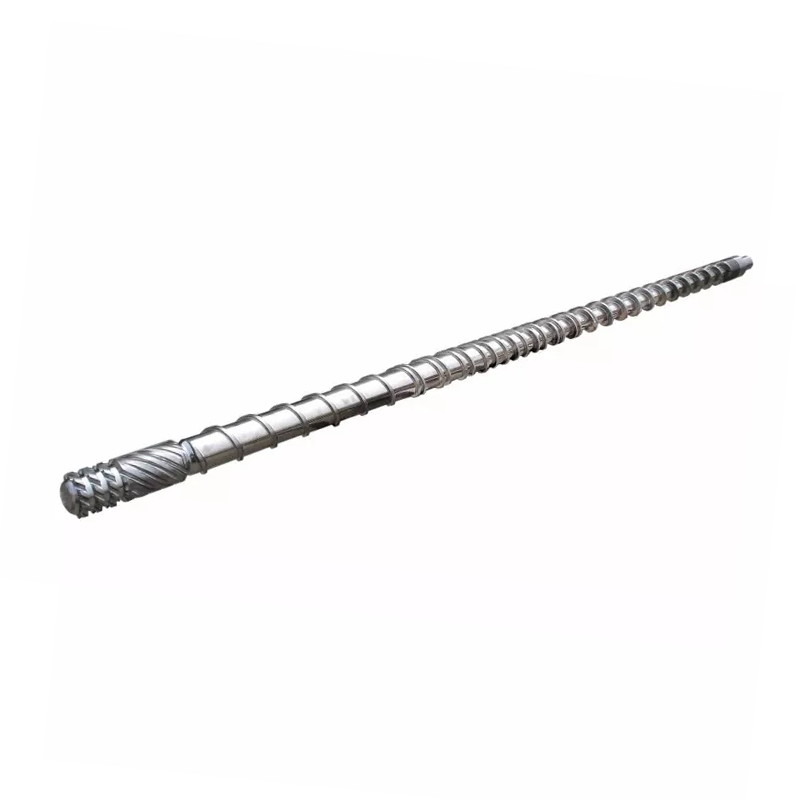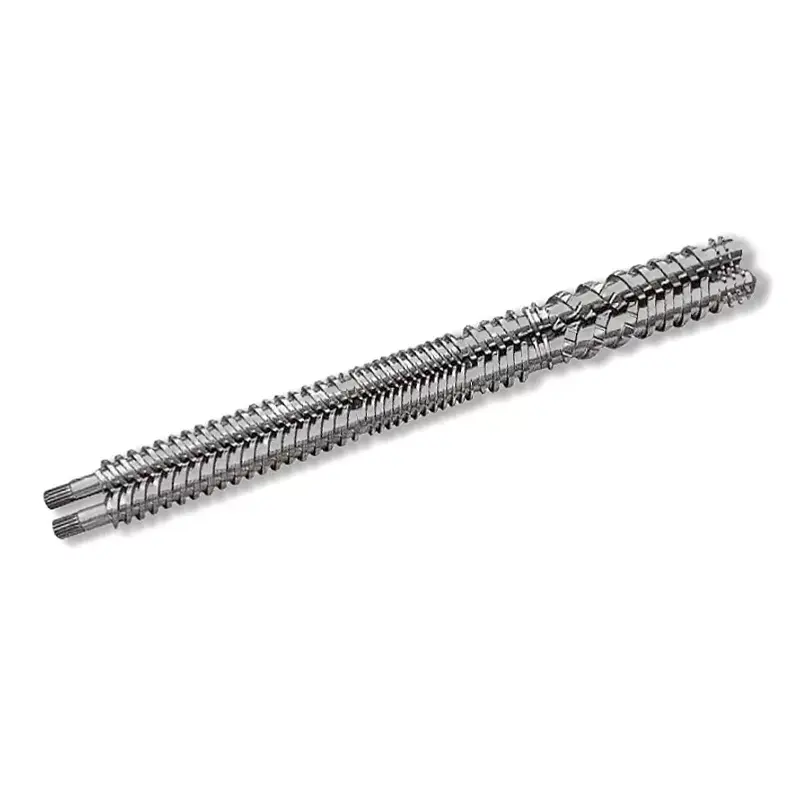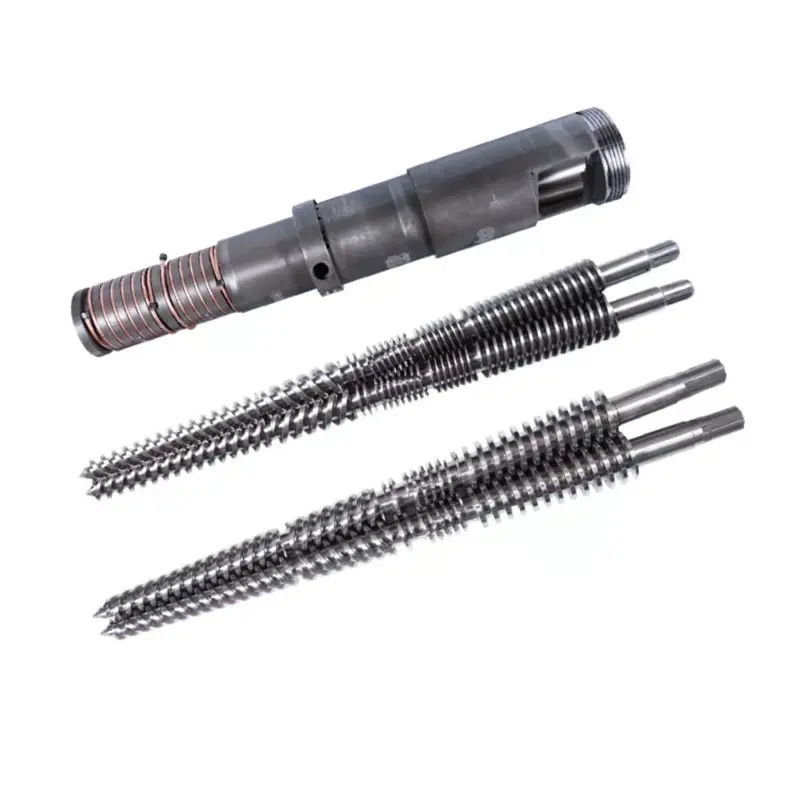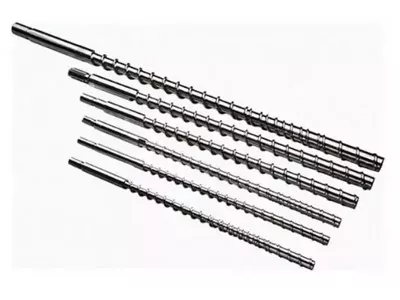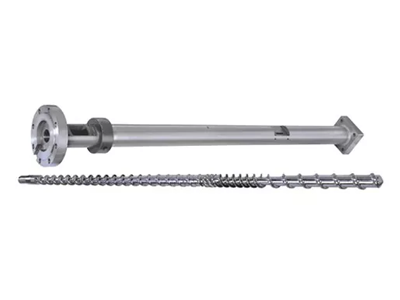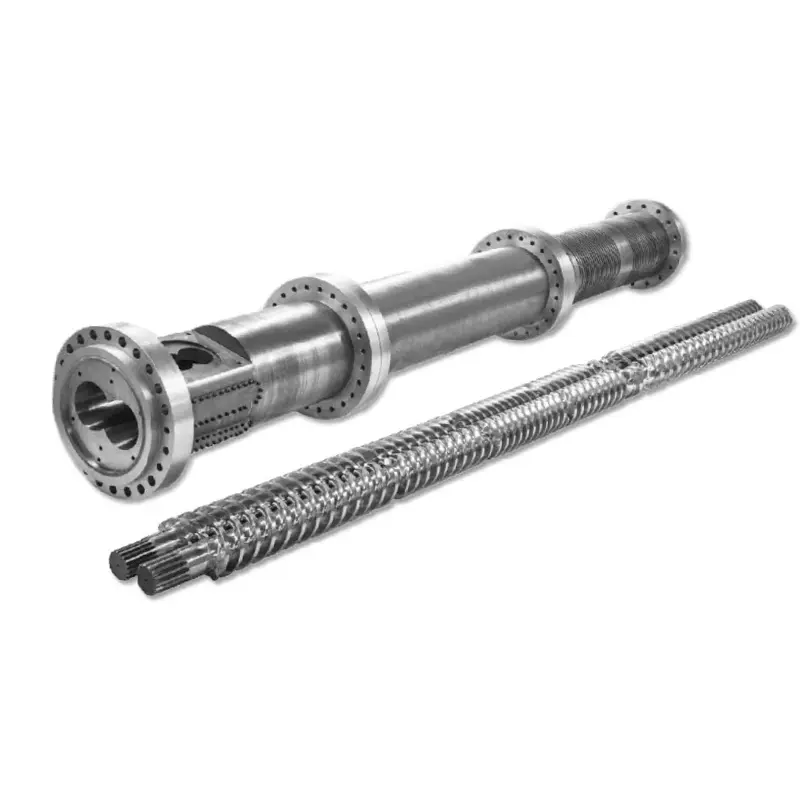
Vašbrizgalni vijak za brizganjedoloča kakovost taline, konsistenco brizganja in čas cikla. Spodaj: kako izbrati geometrijo in površinsko obdelavo za vašo smolo, kako vzdrževati komplet in kako izslediti napako nazaj do vijaka, tulca ali kontrolnega obroča, namesto da jo lovite skozi nastavitve stroja. Naši vijaki za vbrizgavanje iz nitriranega 38CrMoAlA nosijo 0,5–0,8 mm nitrirano plast pri 950–1050 HV, ustrezajo PE, PP, PS in ABS ter obdelajo steklena vlakna do 30 %. Čez to ali na jedko smolo je treba izvrtino razpršiti s trdimi zlitinami do 62 HRC. Če je izhod padel in so cikli raztegnjeni, preberite tabelo za odpravljanje težav, preden se dotaknete druge nastavljene vrednosti.

Kaj je vijačni sod za brizganje?
Vijak in cev tvorita plastifikacijsko enoto stroja za brizganje. Skupaj vzamejo trdne pelete iz zalogovnika, jih stopijo, zmešajo v enotno talino, odmerijo natančno količino in jo vbrizgajo v kalup. Vsak del, ki ga proizvede vaš stroj, gre skozi ta par.
Oblikovalci menjajo šobe, prilagajajo kalupe in prilagajajo temperature več tednov, preden pogledajo enoto za plastificiranje. Ta vrstni red je nazaj. Ko se vijak ali cev obrabi, nobena nastavljena točka na krmilniku ne vrne procesa nazaj.
Vloga vijaka pri plastificiranju
Večino stopi vijak in ne z grelnimi trakovi. Toplota soda prispeva, vendar prevladuje mehanizem taljenjastrižna toplota: vijak vleče polimer ob vročo steno cevi, trenje pa ustvarja toploto v samem materialu. Zato geometrija vijaka spremeni temperaturo taline, tudi ko se vaše nastavitve ne premaknejo.
Vijak tudi meri udarec. Vrti se, da plastificira, umakne, ko se talina nabere pred konico, nato pa se ustavi. Razdalja, na katero se umakne, je velikost vašega strela. Kakršna koli talina, ki pušča nazaj čez letve ali mimo kontrolnega obroča, pokvari to meritev.
Nazadnje se vijak vbrizga. Neha se vrteti in se poganja naprej kot bat, ki potiska talino skozi šobo. Ta dvojna vloga, rotacijska in recipročna, ločuje injekcijski vijak od ekstruzijskega vijaka.
Vloga soda pri prenosu toplote in zadrževanju
Cev je natančna tlačna posoda z ogrevano izvrtino. Vsebuje tlak vbrizgavanja, prenaša toploto iz trakov v polimer in zagotavlja trdo steno, ob katero vijačne škarje režejo material.
Njegova izvrtina mora ostati okrogla, ravna in dimenzijsko tesna. Ko se izvrtina obrabi, se razdalja med vijakom in steno cevi poveča. Talina nato pušča nazaj čez letve, namesto da bi se premaknila naprej, stopnja plastificiranja pade.
Ogrevanje cevi je consko, običajno dovod, stiskanje in odmerjanje, vsak s svojim krmilnikom in termočlenom. Odmaknjeni termočlen v eni coni lahko kuha material več mesecev, medtem ko na zaslonu piše normalno.
Kako vijak in cev delujeta skupaj kot sistem
Dela delujeta kot ujemajoči se par, številka, ki opisuje par, pa jeradialni odmik: polovica razlike med premerom izvrtine cevi in premerom letve vijaka.
Odmik je po zasnovi majhen. Industrijsko pravilo za nov komplet je približno 0,001 palca razmika na stran za vsak palec premera vijaka. Na 60 mm (približno 2,36 in) vijaku ta pristane blizu 0,06 mm na stran. Vaša gradbena risba je avtoriteta in vedno mora biti številka, s katero preverjate.
Ta majhna vrzel resnično deluje. Polimer prisili, da se striže ob steno cevi, namesto da zdrsne mimo. Podvojite razdaljo in striženje oslabi, taljenje se upočasni, proizvodnja pade in stroj poskuša kompenzirati s toploto, ki je ne bi smel potrebujeti.
Zamenjava samo enega dela le redko popravi obrabljen par. Nov vijak v obrabljenem tulcu povrne le polovico izgubljene zračnosti, neusklajenost pa obrabi novi del hitreje, kot bi se smelo.
Anatomija vijaka za brizganje
Standardni injekcijski vijak je razdeljen na tri cone in sklop konice. Vsako območje ima nalogo in vsako spodleti na način, ki ga lahko prepoznate.
| Cona | Globina kanala | delo | Kako izgleda neuspeh |
|---|---|---|---|
| Krma | Globoko | Vzemite pelete in jih prenesite naprej | Premostitev, stradanje, neredno hranjenje, nedosledno okrevanje |
| Stiskanje (prehod) | plitvitev | Stisnite in stopite polimer ob steno cevi | Ne topi se, slabo meša, ta cona se najprej obrabi |
| Merjenje | Plitvo | Homogenizirajte in načrpajte konsistentno talino | Sprememba strela, skoki temperature |
| Prstan za napitnine in čeke | — | Med injiciranjem zaprite proti povratnemu toku | Odmik velikosti strela, kratki udarci, izguba blazine |
Feed Zone
Globoki kanali zgrabijo pelete iz grla lijaka in jih premikajo naprej kot trdne snovi. To območje se ne topi veliko. Prenaša.
Težave s krmo se prikrivajo kot težave s taljenjem. Če se peleti premostijo v grlu ali je dovodni del prevroč in se peleti zmehčajo in zgodaj zlepijo, polž strada. Čas okrevanja niha in temu sledi velikost udarca. Preverite hlajenje dovodnega grla, preden krivite geometrijo.
Kompresijsko (prehodno) območje
Na tem delu se struga plitvi. Ta plitva stisne polimer ob vročo steno soda in ustvari strižno toploto, ki povzroči taljenje.
Območje stiskanja je tisto, kjer se koncentrira obraba. Tu je tlak najvišji, abrazivna polnila tu najmočneje brusijo. Ko merite obrabljen vijak, tukaj najprej najdete številke.
Območje merjenja
Plitvi kanali s konstantno globino homogenizirajo talino in jo črpajo naprej pri enakomernem tlaku. To območje določa doslednost strela do strela.
Obraba merilnega območja se kaže kot variacija vbrizganja in naraščajoča temperatura taline pri istih nastavljenih točkah. Vijak deluje močneje, da premakne isti material.
Vijačna konica, povratni obroč in nepovratni ventil
Sklop povratnega obroča, včasih imenovan nepovratni ventil, si zasluži več pozornosti, kot jo dobi. Nahaja se na konici vijaka in opravlja eno nalogo: med brizganjem tesni, tako da gre talina v kalup namesto nazaj čez vijak.
Ko preneha tesniti, dobite variacijo velikosti posnetka, kratke posnetke in izginjajočo blazino. Oblikovalci porabijo tedne za prilagajanje tlaka vbrizgavanja, časa zadrževanja in temperature, da bi to lovili. Nič od tega ne deluje, ker talina uhaja nazaj mimo obrabljenega obroča.
Trije signali kažejo posebej na kontrolni obroč. Blazina se spreminja od posnetka do posnetka, namesto da bi ostala konstantna. Teža strela se spreminja, medtem ko stroj poroča o normalnem okrevanju. In ponovljiv postopek nenadoma postane nepravilen brez spremembe smole ali nastavitve.
Parametri geometrije ključnega vijaka
Štiri številke opisujejo injekcijski vijak. Razumite jih in ponudba dobavitelja ne bo več črna skrinjica.
Razmerje L/D: definicija, formula in priporočene vrednosti glede na smolo
razmerje L/Dje delovna dolžina vijaka, deljena z njegovim zunanjim premerom. Vijak, ki je 22-krat daljši od širine, ima L/D 22:1. Formula je preprosto L deljeno z D, razmerje pa je odvisno od velikosti: 50 mm vijak pri 22:1 ima delovno dolžino 1.100 mm.
L/D nadzira, koliko prostora ima vijak za taljenje, mešanje in homogenizacijo. Daljša omogoča večjo zmogljivost taljenja in boljše mešanje. Krajši daje krajši čas zadrževanja, kar ščiti toplotno občutljive smole.
Vijaki za brizganje so krajši od vijakov za ekstrudiranje. Vijak pripravi en strel naenkrat, namesto da bi neprekinjeno črpal, material pa sedi v cevi med streli. noterBrizganje v razmerju L/DV praksi je večina strojev med 18:1 in 25:1, pri čemer je 20:1 do 22:1 običajno pri strojih za splošno uporabo.
Toplotno občutljive smole, kot je PVC, dajejo prednost krajšemu koncu, zato je material manj časa vroč. Tehnična plastika, ki potrebuje temeljito taljenje, daje prednost daljšemu koncu. Naš vodnik po razmerju L/D poglobljeno obravnava kompromise.
Kompresijsko razmerje: kako vpliva na strižno toploto in kakovost taline
Kompresijsko razmerjeprimerja globino kanala v dovodnem območju z globino kanala v merilnem območju. Polž s trikrat globljim dozirnim kanalom od dozirnega kanala ima kompresijsko razmerje 3:1.
Kompresijsko razmerje določa, kako močno vijak obdeluje material. Večja kompresija pomeni več striga, več mehanske toplote in bolj agresivno taljenje. Nižja kompresija nežno obravnava polimer.
Uskladite ga s smolo, ne z željo po večjem številu. Poliolefini z nizko viskoznostjo potrebujejo pozitivni strig, da se čisto stopijo. Toplotno občutljive smole, kot so PVC, PC in POM, se pod striženjem razgradijo, da bi PE zavrnil. Naš vodnik po kompresijskem razmerju deluje skozi razpone.
Globina leta, širina kanala in njihov vpliv na izhod
Kompresijsko razmerje je razmerje in dva vijaka z enakim razmerjem se lahko obnašata različno. Pomembne so absolutne globine.
Globok dozirni kanal premakne več materiala na vrtljaj, kar poveča stopnjo plastificiranja, vendar meša manj temeljito in zagotavlja manj enotno talino. Plitek dozirni kanal bolje meša in zagotavlja bolj dosledno temperaturo pri nižji moči na obrat.
Širina letenja in kot vijačnice vplivata na učinkovitost transporta in strig, ki ga material opazi pri pristanku letenja. To so podrobnosti zasnove, ki jih določite tako, da svoj postopek opišete oblikovalcu vijakov, ne številke, ki bi jih morali izbrati iz tabele.
Razmerje med premerom vijaka in velikostjo naboja
Premer vijaka določa zmogljivost strela stroja. Večji vijak premakne več volumna na milimeter hoda naprej, zato zagotavlja večji udarec.
Praktično pravilo je udoben pas, ne stroga omejitev. Izvedite strel, ki porabi majhen delček zmogljivosti cevi, material pa ostane v cevi predolgo, kroži skozi toploto in se razgradi. Delujte s skoraj polno zmogljivostjo in izgubili boste blazino, ki je potrebna za dosledno pakiranje.
Večina oblikovalcev cilja strel nekje na sredini uporabnega dometa cevi. Če je vaš del zunaj tega pasu, je pravilna pritrditev drugačen premer vijaka in ne trša nastavitev stroja.
Tukaj je naša objavljena tabela dimenzij, ki prikazuje, kako zmogljivost strela sledi velikosti vijaka in cevi v obsegu, ki ga izdelamo. Uporabite ga, da poiščete svoj stroj ali preverite razumnost premera, ki vam ga navaja dobavitelj.
| Strel (g) | Vijak Ø × dolžina (mm) | Ø cevi × dolžina (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Iz tega je treba prebrati dve stvari. Kapaciteta strela narašča s premerom, kot zahteva fizika. S tem raste tudi zunanji premer cevi, zato večji vijak nikoli ni brezplačna nadgradnja: gre za drug velikostni razred stroja.
Vrste vijakov za brizganje: katerega potrebujete?
Pet družin vijakov pokriva skoraj vsako aplikacijo brizganja. Pravi je odvisen od vaše smole in od tega, kaj vaš del zahteva.
| Vrsta vijaka | Kaj počne | Najboljše za | šibkost |
|---|---|---|---|
| Splošni namen (GP) | En let, tri standardne cone | PE, PP, PS, ABS, večina osnovnih smol | Kompromisna geometrija; bori z zahtevnimi smolami |
| Pregrada | Drugi let ločuje trdno dno od bazena taline | Boljše taljenje, večji izkoristek, deli, neobčutljivi na taljenje | Stane več; pretiravanje z enostavnimi smolami |
| Mešanje / mešanje | Doda Maddock ali mešalne dele | Barvna masterbatch, polnjene spojine, deli, občutljivi na črte | Dodatno striženje; napačno za toplotno občutljive smole |
| Ventilirana (dvostopenjska) | Dekompresijsko območje in odprtina za odzračevanje odvajajo hlapne snovi | Higroskopske smole, kjer je sušenje nepraktično | Kompleks; zračnik se lahko slini, če ni usklajen |
| specifično za PVC | Nizka kompresija, polirane površine, brez mrtvih točk | Trden in fleksibilen PVC | Namensko zgrajena; ni univerzalni vijak |
Vijak za splošne namene (GP): Najpogostejši, najboljši za?
Vijak GP je kompromis in dober. Sprejemljivo deluje s PE, PP, PS in ABS, kar pokriva večino oblikovanja blaga. Proizvajalci strojev ga pošiljajo kot standard, ker je to najvarnejša privzeta vrednost, ko ne vedo, kaj boste zagnali.
Kompromis vas stane, ko smola postane zahtevna. Vijak GP na najlonu, polnjenem s steklom, se hitro obrabi. Vijak GP na trdi PVC razgradi material. Vijak GP, potisnjen za največjo moč na tankostenskem delu, zagotavlja netaljenje. Ko kar koli od tega opisuje vaš postopek, se namensko izdelan vijak povrne samo v odpadu.
Pregradni vijak: boljše ločevanje taline in homogenost
Pregradni vijak doda drugi let skozi območje taljenja. Ta let fizično loči preostale trdne pelete od že nastale taline in drži trdne snovi pritisnjene ob vročo steno soda, kjer se še naprej topijo.
Brez pregrade se trdni delci skrijejo v talilni bazen, izoliran od stene, in lahko preživijo do šobe kot netaljeni. Pri enem se taljenje konča bolj popolno in dosledneje.
Izplačilo je boljša enakomernost taljenja pri enakem ali višjem izkoristku, kar se kaže kot manj netaljenja, strožji nadzor udarcev in širše procesno okno. Oblikovalci, ki izdelujejo tankostensko embalažo, optične dele ali karkoli, kar ni občutljivo na taljenje, bi morali zahtevati enega po imenu.
Vijak za mešanje/kompaundiranje: za polnjene in barvne masterbatch materiale
Mešalni vijaki dodajo namenski mešalni del, običajno blizu konice. Maddock (nagubani) deli potiskajo talino skozi ozke reže in s strigom razbijejo nestaljene delce. Pin mešalniki razdelijo in rekombinirajo tok, porazdelijo barvo in polnilo.
Uporabite ga, ko so barvne proge problem kakovosti, ko je disperzija masterbatch pomembna ali ko porazdelitev polnila vpliva na učinkovitost dela. Kompromis je dodano striženje, zaradi česar so mešalne sekcije napačna izbira za toplotno občutljive smole, ki so že blizu meje razgradnje.
Odzračevalni/odplinjevalni vijak: za higroskopske smole
Odzračevalni vijak poteka v dveh stopnjah. Prva stopnja se stopi, nato pa se kanal nenadoma poglobi, pri čemer pade tlak taline skoraj na nič na odzračevalni odprtini, vrezani v cev. Tam uhajajo vlaga in hlapne snovi, pogosto pod vakuumom. Druga stopnja nato ponovno poveča tlak v talini za vbrizgavanje.
To deluje pri higroskopskih smolah, kjer je sušenje nepraktično ali nezanesljivo. Prinaša tudi tveganje: če sta stopnji neusklajeni, iz odzračevalne odprtine potisne talina namesto plina. Odzračevalni vijak in odzračevalni valj morata biti zasnovana skupaj, zato sta določena kot komplet in nista naknadno vgrajena mimogrede.
Zasnova vijakov, specifična za PVC: zakaj standardni vijaki ne uspejo s PVC
Trdi PVC kaznuje standardni vijak na dva načina hkrati. Pod striženjem se razgradi, pri čemer se sprosti vodikov klorid, ki nato razjeda jeklo, na katerega sedi. Škoda se začne, preden operater opazi napako.
PVC vijak odgovarja na obe grožnji. Nizka kompresija ohranja nežno striženje. Polirane površine in geometrija brez mrtvih točk preprečujejo stagnacijo in kuhanje materiala. Komplet skoraj vedno potrebuje odpornost proti koroziji pri površinski obdelavi, ne le odpornost proti obrabi. NašPVC vijačno vodilozajema kemijo in našestožčasti dvojni vijačni sodiservirajte PVC na strani iztiskanja.
Kako izbrati pravo cev vijaka za vašo smolo
Izbira smole poganja vse druge odločitve na strani: geometrija, jeklo in površina. Preberi tabelo, nato preberi opombe pod njo, ker opombe vsebujejo opozorila.
| Smola | Tipičen L/D | Tipično kompresijsko razmerje | Vrsta vijaka | Posebne opombe |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP ali zapora | Odpuščanje. Za čisto taljenje potrebuje pozitivni strig |
| PS / BOKI | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Nizka viskoznost, zlahka se topi. Nežno mešanje na BOKIH |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP ali zapora | Amorfen. Oglejte si strižno vročino, proge so zlahka vidne |
| PC in inženirska plastika | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barrier ali GP, nizek strig | Visoka temperatura taline, ozko okno. Daljši L/D, nežno stiskanje |
| PVC trda | 18:1 – 20:1 | 1,6:1 – 2,5:1 | specifično za PVC | Odpornost proti koroziji ni neobvezna. Kratek čas bivanja |
| PVC fleksibilen | 18:1 – 20:1 | 2,0:1 – 2,8:1 | specifično za PVC | Bolj prizanesljiva kot toga, še vedno jedka |
| PET (predoblika) | 20:1 – 24:1 | Nizko, natančno merjenje | Namenski PET | Posušite ali degradirajte. Nizek strig, minimalno zadrževanje, polirane površine |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, nizek strig | Pri pregrevanju se močno poslabša. Natančen nadzor temperature |
| Polnjeno s steklom/abraziv | Na osnovno smolo | Na osnovno smolo | Vrsta podlage + trda površina | Geometrija sledi osnovni smoli. Thepovršinoje tisto, kar se spremeni: pojdite na bimetalno |
Kako uporabljati to tabelo:to so tipični objavljeni razponi in izhodišča, ne specifikacije. Vaš stroj, vaša ocena, vaš del in vaš rezultat spreminjajo številke. Oblikovalec vijakov potrdi končno geometrijo glede na vaš dejanski proces. Nikoli ne naročajte pri splošni mizi brez tega pogovora.
PP in PE: polkristaliničen, zmeren strig
Poliolefini so lahek primer. Prenesejo striženje, stopijo se čez široko okno in odpustijo vijak GP. Zmerna do višja kompresija deluje dobro, ker te smole z nizko viskoznostjo potrebujejo pozitiven strig, da se čisto stopijo, namesto da zdrsnejo skozi napol staljene.
Močno potisnite izhod na tanke stene in pregradni vijak si prisluži svoj strošek z zagotavljanjem popolnejše taline pri enaki hitrosti.
ABS in PS: amorfen, opazujte strižno toploto
Amorfne smole se mehčajo v razponu, namesto da bi se stopile na ostri točki. PS deluje pri nizki kompresiji, ker se tako zlahka stopi. ABS potrebuje več nege: na njem so proge in razpoke, ko se razgradi, in strižna vročina je običajno razlog.
Če so na delih ABS proge in so vaše nastavljene vrednosti videti pravilne, posumite na striženje, preden posumite na sušilni stroj. Agresivno kompresijsko razmerje na toplotno občutljivi amorfni smoli povzroča lastne napake.
PC in inženirska plastika: visoka temperatura, daljši L/D
PC, najlon, PBT in njihovi sorodniki se topijo visoko in razgradijo blizu tega. Potrebujejo temeljito taljenje, kar govori o daljšem L/D, vendar tudi kaznujejo čas zadrževanja, kar nasprotuje zadrževanju taline v velikem sodu.
Ločljivost je daljša L/D z nežnim stiskanjem in pravilno velikim posnetkom. Na osebnem računalniku naredite napačno velikost posnetka in material kroži skozi toploto, dokler ne porumeni, ne glede na to, kako dober je vijak.
Trden in fleksibilen PVC: kritična odpornost proti koroziji
Vse zgoraj o PVC-ju velja za izbiro. Trdi PVC je na nižjem koncu L/D in kompresije, ker sta čas in strig oba sovražnika. Površinska obdelava mora biti odporna proti koroziji, ne le obrabi, kar spremeni izbiro zlitine v bimetalnem sodu.
PET in POM: nizek strig, natančen nadzor temperature
PET je higroskopičen. Voda v talini hidrolizira polimerne verige, zmanjša intrinzično viskoznost in pusti predoblike krhke in meglene, medtem ko je videti, da stroj deluje dobro. Ustrezno posušite smolo, uporabljajte nizko strižno silo, ohranite kratko bivanje in določite polirane površine, da se usedline ne tvorijo.
POM prenaša običajno stiskanje, vendar se ob pregretju močno razgradi, njegovi razgradni produkti pa so nevarni. Kontrola temperature in disciplina časa zadrževanja sta pomembnejša od pametne geometrije.
Steklopolnjeni in abrazivni materiali: Linija 30 %
Tukaj je najjasnejše pravilo na strani in je številka, ne občutek.Steklena vlakna do 30 %: nitriran komplet 38CrMoAlA to obvlada.Naše nitrirane brizgalne vijake izdelujemo in ocenjujemo točno za to, kaljene in popuščene, nato plinsko nitrirane v ohišje 0,5–0,8 mm pri 950–1050 HV.
Nad 30% stekla ali z mineralnim polnilom in zaviralcem gorenja na vrhu je treba površino spremeniti.Nitrirano ohišje je difuzijska plast, abrazivno polnilo pa ga prereže veliko prej, kot si jeklo pod njim zasluži.
Takrat je abimetalni vijačni valjpreneha biti nadgradnja in postane pravilna specifikacija: trda zlitina je poškropila celoten krog okoli območja obrabe izvrtine, s čimer se je notranja trdota povečala na 62 HRC. Geometrija še vedno sledi osnovni smoli. Spremeni se samo površina. Našbimetalno ali nitrirano vodilodeluje skozi stroškovno logiko.
Vrste sodov, materiali in površinske obdelave
Cev se ne pokvari dramatično. Tiho se odpre in s seboj odnese vaš rezultat. Material in površina določata, koliko časa bo trajalo.
Standardni nitrirani jekleni sod: aplikacije in omejitve
Nitriranje difundira dušik v jekleno površino in tvori trdo ohišje. Naše injekcijske vijake 38CrMoAlA plinsko nitriramo pri 500–560 °C, pri čemer proizvedemo nitriran sloj debeline 0,5–0,8 mm pri 950–1050 HV. To poveča odpornost proti obrabi za 30–40 % v primerjavi z neobdelanim jeklom.
Osnovno jeklo je najprej kaljeno in popuščeno, kar samo po sebi poveča strižno odpornost proti obrabi za 50 %. Ta dva koraka skupaj zagotavljata življenjsko dobo približno 10.000–20.000 ur na nekorozivnih smolah, kot sta PE in PP.
Njegova meja je globina ohišja. Ko abrazija prereže nitrirano plast, se mehkejše jedro pod njo hitro obrabi. Naše nitrirane brizgalne vijake ocenjujemo za spojine, ojačane s steklenimi vlakni, do 30 % (na primer PA in steklena vlakna). Nad tem ali na jedkih smolah je nitrirano ohišje premagano in površino je treba spremeniti.
Bimetalni sod: izdelava, stroški in kdaj se izplača
Bimetalni sod ohranja ohišje iz legiranega jekla in zlije ločeno obrabno zlitino v izvrtino. Na naše sode razpršimo trdo zlitino po celotnem krogu območja obrabe izvrtine, s čimer dosežemo notranjo trdoto na 62 HRC.
To je druga vrsta zaščite pred nitriranjem. Nitrirano ohišje je difuzijska plast, merjena v delčkih milimetra. Vrtina iz brizgane ali taljene zlitine je plast različne kovine in abrazivno polnilo mora priti skozi vse to.
Za grožnjo je izbrana zlitina. Karbidno bogate površine in površine iz volframovega karbida so odporne proti obrabi zaradi stekla in mineralnih polnil. Zlitine, ki vsebujejo nikelj, so odporne proti koroziji zaradi PVC-ja in ognjevarnih spojin. Izberite napačno zlitino in plačali ste za bimetalni sod, ki rešuje napačen problem.
Izplača se, kadar je vaša krma abrazivna ali jedka. Aritmetika je preprosta: če bimetalni komplet zdrži večkrat dlje kot nitriran na vašem materialu, se višja nabavna cena razdeli na nižji letni strošek, preden štejete ostanke in izpade, ki se jim izognete.
Segmentiran proti monolitnemu sodu: Fleksibilnost proti natančnosti
Monolitna (enodelna) cev je izdelana iz enega samega telesa. Najbolje ohranja naravnost in koncentričnost in je norma za brizganje, kjer natančnost poganja doslednost brizganja.
Segmentirani sodi so povezani z vijaki iz odsekov, kar omogoča zamenjavo obrabljenega dela, ne da bi razrezali celoten sod, in omogoča prilagodljivo namestitev zračnikov. Trgovina je poravnava: vsak spoj je priložnost za neusklajenost in stroji za brizganje so manj prizanesljivi do tega kot mešalni ekstruderji.
Osnovno jeklo in možnosti površine, ki ležijo na njem
38CrMoAlAje osnovno jeklo, iz katerega obdelujemo naše brizgalne vijake, in je z razlogom privzeto v industriji. Njegova kemija krom-molibden-aluminij je zasnovana za nitriranje: aluminij tvori trde, stabilne nitride v ohišju, medtem ko jedro ostane žilavo.
Osnovno jeklo nosi mehansko obremenitev. Površina na vrhu prevzame obrabo in tu je prava izbira. Kot aproizvajalec cevi za vijakenudimo celotno paleto površin in vsaka odgovarja na drugačno grožnjo:
- Nitriranje— plast 0,5–0,8 mm pri 950–1050 HV. Čiste smole, steklena vlakna do 30%.
- Bimetalna površina— trda zlitina, zlita okoli območja obrabe izvrtine, izvrtina do 62 HRC. Abrazivna in korozivna obremenitev.
- Pršenje volframovega karbida— za najtežje primere obrabe.
- Kromiranje— gladka površina, prijazna do sproščanja. Pomaga pri spremembah barve in lepljenju, ne pa pri močnih odrgninah.
- Nerjaveče jeklo— kadar je korozijska odpornost ali čistost materiala glavna zahteva, ne pa obraba.
Naš vodnik po materialih za cevi za vijake v celoti primerja osnovna jekla.
Primerjava površinskih obdelav
| Material / obdelava | Trdota | Odpornost proti obrabi | Odpornost proti koroziji | Najboljše za |
|---|---|---|---|---|
| 38CrMoAlA, nitriran | 950–1050 HV, sloj 0,5–0,8 mm | Dobro | Zmerno | PE, PP, PS, ABS; steklena vlakna do 30%. Ekonomsko privzeto |
| Bimetalna površina | Vrtina do 62 HRC | Odlično | Dobro | Steklo polnjeno nad 30%, mineralno polnjeno, ponovno brušeno, abrazivno |
| Pršenje volframovega karbida | Zelo visoko | Odlično | Dobro | Najtežji primeri obrabe |
| Navarjanje iz zlitine na osnovi niklja | Izbrano glede na formulacijo | Dobro | Odlično | PVC, fluoropolimeri, zaviralci gorenja |
| Trdo kromiranje | Trd, zelo tanek | Zmerno | Dobro | Gladko sprostitev, lažje menjave barve, proti sprijemanju |
| Nerjaveče jeklo | Na razred | Zmerno | Odlično | Uporaba, ki temelji na koroziji ali čistosti |
Določite površino za najbolj umazan dovod, ki ga bo linija dejansko izvajala, ne za najčistejšo. Določanje čistega ohišja je najpogostejši način, da nov niz predčasno umre.
Vzdrževanje: Kako doseči vsako uro, ki jo komplet lahko da
Vzdrževanje ne odpravi obrabe. Preprečuje vam dodajanje obrabe, ki se ji je mogoče izogniti, k neizogibni vrsti in vam daje podatke za načrtovanje zamenjave, namesto da bi se nanjo odzvali.
Kontrolni seznam za rutinske preglede
| Pogostost | Kaj preveriti | zakaj |
|---|---|---|
| Vsaka izmena | Temperatura taline v primerjavi z normalno, čas okrevanja, konsistenca blazine, obremenitev motorja | Te se umaknejo, preden se pojavijo napake |
| Vsaka sprememba materiala ali barve | Popolnoma očistite; preglejte čistilno napravo za črne madeže ali degradiran material | Pege pomenijo mrtve točke ali nekje degradacijo |
| Mesečno | Preverite termoelemente in grelne trakove; preverite hlajenje dovodnega grla | Odmaknjeni senzor kuha material več mesecev neopažen |
| Kadarkoli je vijak zunaj | Izmerite OD in ID izvrtine cevi na označenih mestih; preglejte kontrolni obroč | Vijak je že zunaj. Deset minut merjenja je brezplačen podatek |
| Vsaj enkrat letno (abrazivno ali jedko) | Načrtovana poteg: merjenje popolne obrabe, preverjanje poravnave, beleženje odčitkov | Polnjeni, PVC in ponovno brušeni materiali se obrabijo veliko hitreje kot čista smola |
Ustrezen postopek čiščenja pri menjavi smol ali barv
Čiščenje pred vsakim postankom in vsako menjavo, brez izjeme za obremenjene dni. Material, ki ga pustimo, da se ohladi v sodu, se razgradi, zapeče na površine in se kasneje vrne kot črne lise v delu stranke.
Uporabite komercialno čistilno mešanico za spremembe barve, za izklope in preden preklopite na toplotno občutljiv polimer. Virgin PE ali PP skrbi za rutinske prehode med združljivimi materiali. Visokotemperaturne smole, kot sta PC in PMMA, se težje držijo in potrebujejo bolj agresivno čiščenje.
Očistite pred zaustavitvijo, ne le pred zagonom. Kar pustite v hladilnem sodu, postane problem, s katerim se borite ob naslednjem zagonu.
Kako izmeriti razdaljo med vijakom in cevjo
To je meritev, ki mnenje spremeni v dejstva, večina trgovin pa jo preskoči.
- Potegnite in očistite vijak.Vroče, z medeninastimi ali bakrenimi orodji. Nikoli ne jeklenih strgal, ki odrežejo obdelano površino, od katere je odvisen vijak.
- Označite merilne položajevzdolž delovne dolžine: podajanje, prehod in odmerjanje najmanj.
- Izmeri OD letaz zunanjim mikrometrom na vsakem mestu, ki odčitava na več točkah po obodu, da ujame neenakomerno obrabo.
- Izmerite ID izvrtine ceviz merilnikom izvrtine na ustreznih položajih in globinah.
- Izračunajte radialno zračnost:od ID vrtine odštejte OD letve in delite z dva.
- Primerjajte z gradbeno risboin zabeležite vsak odčitek z datumom in urami.
Razlagajte rezultat glede na prvotno razdaljo, ne glede na univerzalno število. Koristno pravilo trgovine: ko se zračnost poveča na približno dvakratno vrednost vgradnje ali ko se proizvodnja opazno zmanjša pri isti hitrosti vijaka, začnite načrtovati zamenjavo. Naš vodnik za merjenje po korakih podrobno opisuje metodo.
Razpored čiščenja in vrste čistilnih sredstev
Povežite spojino z delom. Mehansko čistilno sredstvo (brez abraziva) z visoko viskoznostjo. Kemična čiščenja napadajo razgrajen material in ogljik. Peneči se čistilci razširijo, da dosežejo mrtve točke, ki jih laminarni tok zgreši.
Intervali globinskega čiščenja so odvisni od smole. Visokotemperaturni polimeri hitreje tvorijo ogljik in potrebujejo pogostejše globinsko čiščenje. Ne glede na to, kaj tečete, imejte interval na urniku, namesto da čakate na črne lise, da ga načrtujejo namesto vas.
Kdaj popraviti in kdaj zamenjati
Primerjajte stroške na leto storitve, ne obeh cenovnih oznak. Obnova, ki stane polovico manj, vendar povrne tretjino let, je prikrita draga možnost.
Popravilo se nagiba desnoko je obraba dimenzionalna in zmerna, je osnovna kovina zdrava, je to prva obnova in geometrija še vedno ustreza vaši smoli.
Zamenjava se nagiba desnoko je korozija globoko vdrla, ko je bil vijak že obnovljen, ko se je vaš material spremenil in stara geometrija ne ustreza več ali ko je komplet običajne velikosti, katere cena zamenjave je blizu ponudbe za popravilo.
Naš vodnik za popravilo v primerjavi z zamenjavo prikazuje celotno tabelo odločitev.
Pravilno shranjevanje in ravnanje z rezervnimi vijačnimi sodi
Rezervni komplet je uporaben le, če je raven in čist, ko ga potrebujete. Vijake shranjujte vodoravno s podporo po dolžini, nikoli ne naslonite na konico. Premažite jih proti rji, naj bodo pokrite in shranite list s specifikacijami in izmerjene vrednosti trdote skupaj z delom.
Strategija rotacije rezervnih kompletovje vreden več kot katera koli provizija za hitre storitve in skoraj noben dobavitelj vam tega ne bo povedal. Kupite zamenjavo, preden trenutni komplet odpove. Zaženite nov komplet, pošljite starega v obnovo, medtem ko se proizvodnja nadaljuje, obnovljeni komplet pa hranite na polici kot rezervo.
Zdaj imate rotacijo brez nenačrtovanih izpadov in vsaka prihodnja zamenjava se zgodi po vašem urniku namesto ob 2. uri zjutraj v soboto. Strategija stane en sklop obratnega kapitala in ga povrne, ko se prvič ne zgodi okvara.
Je to proces ali stroj? Vrata za odločitev
Tukaj je razdelek, ki ga ne piše noben konkurent, in vam bo prihranil več časa kot ostali deli tega vodnika skupaj.
Ko se pojavi napaka pri oblikovanju, večina ekip poseže po nastavitvah stroja. Temperatura, protitlak, hitrost vbrizgavanja, čas zadrževanja. Včasih je tako prav. Toda ko je enota za plastificiranje obrabljena, nobena nastavitev ne obnovi postopka in tedni izginejo v iskanju, ki nikoli ne bi moglo uspeti.
Zaženite ta vrata, preden se dotaknete druge nastavitvene točke.
1. Se je kaj spremenilo?Nova serija smole, novo barvilo, novo razmerje ponovnega mletja, nov kalup, nastavitev, ki jo je nekdo prilagodil? Če je odgovor pritrdilen, sledite spremembi. To je procesna težava, dokler se ne dokaže nasprotno.
2. Ali se je napaka pojavila nenadoma ali se je prikradla čez tedne?Nenadne točke na spremembo ali pokvarjeno komponento. Postopne točke ob obrabi. Obraba ne pride čez noč.
3. Ali je blazina skladna od strela do strela?Nekonsistentna blazina je govorni prstan. Preglejte ga pred vsem drugim.
4. Ali je proizvodnja padla pri enaki hitrosti vijaka ali se je čas okrevanja podaljšal?Oba kažeta na zračnost, kar pomeni obrabo vijaka ali cevi. Nastavitve ne morejo obnoviti izgubljenega prostora.
5. Ali temperatura taline narašča pri nespremenjenih nastavljenih točkah?Vijak ustvarja dodatno strižno toploto, običajno zato, ker deluje močneje proti obrabljeni zračnosti.
6. Ali se črne lise vrnejo po vsakem čiščenju?Material se usede v mrtvo točko. Pri starejšem kompletu je ta mrtva točka pogosto obrabljena, kjer se skriva degradirana talina.
Tri ali več odgovorov »da« na vprašanja od 3 do 6 pomeni, da vam stroj sporoča, da je enota za plastificiranje obrabljena. Nehajte uglaševati. Potegnite vijak in ga izmerite.
Meritev traja eno uro. Preganjanje mehanske napake skozi nastavitve traja tedne in se nikoli ne konvergira, ker odgovor nikoli ni bil v krmilniku.
Vodnik za odpravljanje težav s tabelo vzrokov
Vsaka spodnja napaka je lahko posledica postopka ali mehanske obrabe. Tabela poimenujevijak in sodglavni vzrok, ker je to polovica, ki jo vsi drugi izpustijo.
| Problem | Simptom | Glavni vzrok za vijak/cev | Korektivni ukrep |
|---|---|---|---|
| Črne proge / sledi opeklin | Temne lise ali črte na delu; slabše po postanku | Degradiran material, zataknjen v obrabljenem prostoru ali mrtvi točki; izvrtina z zarezo; poškodovana površina vijaka | Globoko čiščenje. Če se madeži vrnejo, potegnite in preglejte. Preverite zareze in obrabljeno zračnost. Zamenjajte, če je v kompletu material |
| Nedosledna velikost posnetka/kratki posnetki | Premiki teže strela; blazina se razlikuje od posnetka do posnetka | Preverite, ali obroč ne tesni(najpogostejši); obrabljene letve, ki omogočajo uhajanje taline nazaj; prevelika izvrtina cevi | Najprej preglejte kontrolni obroč. Nato izmerite razdaljo. Nastavitve ne bodo odpravile puščanja protipovratnega ventila |
| Visoka temperatura taline | Dejanska temperatura taline nad nastavljenimi vrednostmi; razbarvanje materiala | Prekomerno striženje zaradi napačnega kompresijskega razmerja; obrabljena zračnost, zaradi katere je vijak težje delovati; driftni termočlen | Preverite termoelemente. Preverite hitrost vijaka in protitlak. Če je geometrija smole napačna, je rešitev vijak |
| Počasno obnavljanje / dolgo plastificiranje | Čas okrevanja se razteza; čas cikla raste | Obrabljena zračnost zmanjšuje učinkovitost črpanja; vprašanje razdelka krme; napačna geometrija za smolo | Najprej preverite hlajenje dovodnega grla in dovajanje peletov. Nato izmerite razdaljo glede na risbo |
| Naraščajoča obremenitev motorja / protitlak | Motorni ojačevalci naraščajo pri konstantnem izhodu; alarmi navora | Vlečenje vijaka v izvrtini (neporavnanost, upognjen vijak); prekomerno striženje; zmanjšana gradbena odpornost materiala | Preverite poravnavo in ravnost vijakov. Upognjen vijak obrabi eno stran izvrtine in uniči tudi novo cev |
| Razgradnja/razbarvanje materiala | Porumenelost, razpok, krhkost, vonj | Predolg čas bivanja (strel premajhen za cev); striženje preveč agresivno; mrtve točke, ki zadržujejo material | Preverite razmerje med velikostjo strela in prostornino cevi. Zmanjšajte striženje. Pri toplotno občutljivih smolah je morda edina prava rešitev vijak z nižjim stiskanjem |
| Ne tali se / delno trdni delci | Trde lise; lečam podobne napake; šibke točke | Nezadostna talilna zmogljivost: L/D prekratek, kompresija napačna, izhod potisnjen čez tisto, kar lahko vijak stopi, ali obrabljena zračnost | Zmanjšajte izhod ali nadgradite na pregradni vijak. Če je komplet obrabljen, nobena nastavitev ne povrne taljenja |
| Barvne proge/slaba disperzija | Neenakomerna barva; masterbatch se ne razprši | Brez mešalnega dela; obrabljen vijak se slabo meša; napačen vijak za polnjeno ali barvno maso | Določite mešalni del (Maddock ali pin). Najprej se prepričajte, da vijak ni preprosto obrabljen |
Črne proge ali opekline
Razgrajen polimer se nekje usede in razpade na koščke. Klasična skrivališča so obrabljena zračnost, zarezana izvrtina, poškodovan kontrolni obroč in morebitna mrtva točka, kjer pretok stagnira.
Najprej globoko čiščenje. Če se madeži po temeljitem čiščenju vrnejo, material ni le ostanek. Nenehno ga proizvaja točka v vašem stroju, zato morate potegniti vijak in ga najti.
Nedosledna velikost posnetka ali kratki posnetki
Preverite obroček, preden se dotaknete nastavitve. Ko nepovratni ventil preneha tesniti, talina med brizganjem uhaja nazaj in brizga, za katero je stroj mislil, da jo meri, ni brizga, ki jo prejme kalup.
Darilna igra je blazina. Dosleden proces ohranja stabilno blazino. Ko blazina tava od posnetka do posnetka, gre talina nekam, kamor ne bi smela.
Temperatura taline skokovito ali previsoka
Izmerite dejansko talino s sondo, namesto da zaupate nastavljenim točkam. Če dejanska talina teče precej nad conami, dodatna toplota prihaja zaradi striženja, ne od trakov.
Strižna toplota se poveča, ko je stiskanje preveč agresivno za smolo, ko je hitrost vijaka previsoka, ko je protitlak prevelik in ko mora obrabljeni vijak delati več, da premakne isti material.
Počasno okrevanje vijaka / dolg čas plastificiranja
Začnite pri lijaku. Premostitveni peleti, pregreto dovodno grlo in neustrezno hlajenje dovoda ovirajo regeneracijo vijaka in raztezanja in nobena od njih ni napaka vijaka.
Če je krma zdrava in je okrevanje še vedno počasno, izmerite očistek. Vijak, ki je zaradi obrabe izgubil svojo učinkovitost črpanja, potrebuje dlje časa, da zapolni isti strel, čas cikla pa to odraža.
Naraščajoča obremenitev motorja ali protitlak
Naraščanje amperov pri konstantnem izhodu pomeni, da se nekaj upira. Upognjen vijak, ki se vleče v izvrtini, je nevaren primer: obrabi eno stran cevi in nov vijak, nameščen proti tej neusklajenosti, se obrabi na enak način po istem urniku.
Preverite naravnost in poravnavo, preden karkoli naročite. Enostranska obraba izvrtine je prstni odtis.
Razgradnja ali razbarvanje materiala
Prevladujeta dva vzroka: material je prevroč ali pa je že predolgo vroč. Drugi je tisti, ki ga ljudje pogrešajo.
Naboj, ki je veliko premajhen za cev, pušča taljenje skozi cikel za ciklom in nežno kuha, dokler ne porumeni. Noben dizajn vijaka ne popravi premajhnega strela v preveliki cevi. Popravite premer vijaka ali prestavite delo na manjši stroj.
Kako naročiti nadomestni vijak
Tega ne pokriva noben konkurent in to je del, ki ga kupci dejansko potrebujejo. Ne glede na to, ali naročate pri proizvajalcu originalne opreme ali pri neodvisnem prodajalcutovarna vijakov, iste informacije vodijo ponudbo.
Mere in specifikacije, ki jih morate navesti
- Znamka in model stroja.Za potrditev montažnih in pogonskih mer zadostuje fotografija tablice z imenom.
- Premer vijaka in razmerje L/D,iz risbe ali neposredno izmerjeno.
- Smola z vsebnostjo polnila.To poganja osnovno jeklo in površinsko obdelavo bolj kot karkoli drugega na seznamu.
- Velikost strela in ciljni cikel,tako da je mogoče geometrijo optimizirati in ne kopirati.
- Risba ali nošen vzorec.Bodisi deluje. Obrabljen del je mogoče izmeriti in rekonstruirati celotno geometrijo.
- Kaj je šlo zadnjič narobe.Pošljite vzorec obrabe skupaj z delom. Gladka izguba dimenzij pomeni odrgnino. Pitting pravi korozija. Enostranska obraba pomeni poravnavo, ki je nov vijak ne bo popravil.
To zadnjo postavko kupci pozabijo in je tista, zaradi katere ne kupite zveste kopije neuspešnega.
OEM-Match vs Custom Design: prednosti in slabosti
Ujemanje OEMreproducira originalno geometrijo. To je prava odločitev, ko je originalni vijak ustrezal vašemu procesu in se je preprosto obrabil. Predvidljivo, preverljivo glede na risbo, brez ponovne validacije postopka.
Dizajn po merispremeni geometrijo, da ustreza temu, kar danes dejansko izvajate. To je prava odločitev, ko se je postopek premaknil, polž pa ne: dodali ste ponovno brušenje, preklopili na kvaliteto s polnilom, spremenili ciljne rezultate ali pa originalni polž ni dobro obdelal vaše smole.
Naročanje ujemanja OEM, ko se je postopek spremenil, reproducira težavo v novem jeklu. Naročanje dizajna po meri, ko je bil original v redu, poveča stroške in ponovno preverjanje za nič. Vzorec nošenja vam pove, v kakšni situaciji ste.
Kaj pričakovati pri nakupu iz Kitajske
Čas izvedbe je odvisen od geometrije, površinske obdelave in obstoja risbe. Zaprosite za to pisno s svojo ponudbo in vprašajte, kdaj začne ura: potrditev žrebanja ali naročilnice. Nista istega datuma, razlika pa je pogosto en teden.
Tri stvari, ki si jih je vredno zapisati, preden se zavežete:
- Ko se proizvodnja začne.Povratni inženiring obrabljenega vzorca doda čas, preden se odreže en sam čip. Risba odstrani ta korak.
- Kaj doda površinska obdelava.Bimetalno navarjanje in brizganje karbida sta ločeni stopnji postopka s svojo čakalno vrsto.
- Pomorski prevoz, ločeno.Ni v času izdelave in to je številka, ki preseneti tiste, ki kupujejo prvič.
Naše lastne ponudbe so že po zasnovi pregledne: navedemo ocenjene stroške, ki pokrivajo izdelek, pošiljanje in tekoče vzdrževanje, tako da pozneje ni ničesar, kar bi lahko odkrili. To ponudbo dobite v 12 urah.
Načrtujte približno dobavni rok z rotacijo rezervnih kompletov, opisano prej. Komplet, naročen iz dnevnika obrabe, se odpremi po vašem urniku. Komplet, naročen iz okvarjenega vozila, se odpošlje sproti, po zraku, po ceni, ki je nihče ne razlaga.
Merila sprejemljivosti kakovosti in inšpekcijske točke
To so pregledi, ki ločijo pravega dobavitelja od poceni. Zahtevajte jih pisno, preden oddate naročilo, in jih preverite, ko komplet prispe:
- Zunanji premer na več točkah vzdolž vsakega letala
- Premer izvrtine in cilindričnost
- Trdota površine kot aizmerjena vrednost(HV ali HRC), ni kataloška specifikacija
- Nitrirana globina ohišja ali globina plasti zlitine na bimetalni izvrtini
- Koncentričnost in naravnost
- Hrapavost površine (Ra)
- Vrsta osnovnega jekla, potrjena
Trdota in globina ohišja sta najpomembnejši in najpogosteje tiho znižani. Nitrirana plast pri 950–1050 HV in globini 0,5–0,8 mm je specifikacija, ki jo lahko držite pri dobavitelju. Samo po sebi "nitrirano" ni.
Če citat pristane dramatično pod drugimi, vprašajte, kaj je jeklo in kako globoko poteka zdravljenje. To je skoraj vedno tisto, kjer se skriva razlika, ki jo povrnete v zgodnji uporabi.
Naš celoten potek nabave je v vodniku za naročanje cevi za vijake po meri.
Potrebujete nadomestni ali brizgalni vijak po meri? Pošljite svoj model stroja, risbo ali obrabljen vzorec. Ponudimo v roku 12 ur.
Pridobite ponudbo za cev za vijakePogosto zastavljena vprašanja
V: Kako dolgo traja cev vijaka za brizganje?
O: Na nekorozivnih smolah, kot sta PE in PP, naši nitrirani vijaki za vbrizgavanje 38CrMoAlA delujejo približno 10.000–20.000 ur. Zmesi, polnjene s steklom, PVC in močno ponovno mletje, to zmanjšajo, koliko pa je odvisno od vsebnosti polnila in proizvodnje. Ne vodite ure in upajte: izmerite. Vsaj enkrat letno preverite OD letve in ID izvrtine glede na gradbeno risbo pri brušenju in zabeležite trend. Trend, ne število ur, vam pove, kdaj naročiti naslednji komplet.
V: Kakšna je standardna razdalja med vijakom in cevjo?
O: Ni ene same številke, ker se razmik meri s premerom vijaka. Industrijsko pravilo za nov komplet je približno 0,001 palca radialne zračnosti na stran za vsak palec premera vijaka, tako da 60 mm vijak pristane blizu 0,06 mm na stran. Vaša gradbena risba je avtoriteta. Kot praktična servisna omejitev načrtujte zamenjavo, ko izmerjena zračnost naraste na približno dvakratno gradbeno vrednost ali ko je izhod opazno padel pri isti hitrosti vijaka.
V: Ali lahko uporabim en vijak za več različnih smol?
A: V družini, da. Vijak za splošno uporabo sprejemljivo ravna s PE, PP, PS in ABS, zato ga izdelovalci strojev pošiljajo kot standard. V družinah ne. Vijak GP na trdi PVC razgradi material in razjeda jeklo. GP vijak na najlonu, polnjenem s steklom, se hitro obrabi. In vijak velikosti za en strelni volumen ne more opravljati dela, ki uporablja majhen del cevi brez kuhanja materiala. Če vaše smole pokrivajo te vrzeli, potrebujete več kot en vijak ali vijak, zasnovan za najtežji primer.
V: Kako lahko vem, ali je moj vijak za brizganje obrabljen?
O: Stroj vam najprej pove, mikrometer pa potrdi. Bodite pozorni na padec proizvodnje pri enaki hitrosti vijaka, raztezanje časa okrevanja, dvigovanje temperature taline pri nespremenjenih nastavljenih točkah, črne lise, ki se vrnejo po čiščenju, in nihanje velikosti injekcije. Kar koli od tega upravičuje vlečenje vijaka. Nato izmerite OD letve z mikrometrom in ID izvrtine z merilnikom izvrtin na ujemajočih se položajih in primerjajte radialno zračnost z risbo. Simptomi kažejo; meritev potrdi.
V: Kaj je bimetalni navojni nastavek in kdaj ga potrebujem?
O: Bimetalni sod ohranja ohišje iz legiranega jekla in zlije tršo zlitino v izvrtino. Na naše sode razpršimo trdo zlitino po celotnem krogu okoli območja obrabe izvrtine, s čimer dosežemo notranjo trdoto na 62 HRC. Črto je enostavno narisati:steklena vlakna do 30 % dobro delujejo na nizu 38CrMoAlA. Več kot 30 % stekla, z mineralnim polnilom ali zaviralcem gorenja ali na jedki smoli, pojdi na bimetalno. Nitrirano ohišje je 0,5–0,8 mm debela difuzijska plast, težko polnilo pa ga prereže veliko preden je jeklo pod njim končano.
V: Ali oblika vijaka vpliva na kakovost delov pri brizganju?
O: Neposredno in več kot večina nastavitev procesa. Geometrija vijaka določa, kako popolnoma se material stopi, kako enakomerna je temperatura taline, kako dobro se barva in polnilo razpršita in kako dosleden je udarec. Netaljenje, proge, razpok, degradacija in variacije v obliki udarcev se vse odražajo v zasnovi vijaka ali obrabi vijaka vsaj tako pogosto, kot sledijo krmilniku. Ko se napaka upira vsaki spremembi nastavitve, ki jo naredite, je običajno vzrok geometrija ali obraba.
V: Kakšna je razlika med vijakom za vbrizgavanje in vijakom za iztiskanje?
O: Ekstruzijski vijak se neprekinjeno vrti in črpalke se talijo naprej, ne da bi se ustavile. Injekcijski vijak opravlja dve nalogi: vrti se, da plastificira strel, nato se neha vrteti in se požene naprej kot bat, da ga vbrizga. To recipročno delovanje je razlog, zakaj imajo brizgalni vijaki kontrolni obroč na konici in zakaj imajo krajša razmerja L/D, običajno 18:1 do 25:1, kot ekstrudijski vijaki. Material sedi tudi v cevi za vbrizgavanje med streli, zaradi česar sta čas zadrževanja in velikost krogle kritična.
V: Ali lahko proizvajalec cevi za vijake kopira moj vijak brez risbe?
O: Da. Pošljite obrabljen del in geometrijo je mogoče izmeriti in rekonstruirati: premer, razmerje stranic, globino kanala in dimenzije prileganja na koncu pogona. Brizgalne vijake držimo na ±0,001 mm. Eno opozorilo, ki ga je vredno navesti: obrabljeni vijak je manjši od tistega, ki je zapustil tovarno, zato je treba zamenjavo izdelati v skladu s prvotnim načrtom in ne v skladu z obrabljenimi dimenzijami. Pošljite vzorec obrabe skupaj z delom in novi vijak bo določen glede na napako, namesto da bi ga podedoval.
Zaključek
Tri ideje nosijo celoten vodnik.
Izbor sledi smoli.Geometrija (L/D, kompresijsko razmerje, tip vijaka) se ujema s tem, kako se vaš polimer tali. Površinska obdelava se ujema s tem, kako umazana je vaša krma. Čiste smole se dobro obnesejo na nitriranem 38CrMoAlA. Abrazivni in korozivni dovajalniki potrebujejo bimetalno izvrtino, navedba čistega ohišja pa je najpogostejši način, da nov komplet zgodaj umre.
Vzdrževanje kupi leta, podatki pa načrtovanje.Očistite pred vsakim postankom, očistite z medenino namesto z jeklom in izmerite zračnost vsakič, ko je vijak izvit. Dnevnik obrabe se obrne na "ali je obrabljen?" v "kdaj bo prečkal mejo?", kar je razlika med načrtovanim prehodom in zaustavitvijo.
Diagnosticirajte stroj, preden nastavite postopek.Ko proizvodnja pade, se cikli raztegnejo, blazina lebdi ali se po čiščenju vrnejo madeži, govori enota za plastificiranje. Nastavitve ne morejo obnoviti izgubljene zračnosti ali znova zatesniti obrabljenega kontrolnega obroča. Potegnite vijak in ga izmerite.
Nanhaiya izdeluje vijake in sode že več kot dvajset let in služi več kot 500 strankam po vsem svetu. Naši brizgalni vijaki so strojno obdelani iz 38CrMoAlA, kaljeni in temperirani, nato plinsko nitrirani pri 500–560 °C v ohišje 0,5–0,8 mm pri 950–1050 HV, držani pri toleranci ±0,001 mm in ocenjeni na 10.000–20.000 ur na nerjavnem smole. Kjer je podajanje trše, razpršimo trdo zlitino po celotnem krogu okoli območja obrabe izvrtine in dosežemo notranjo trdoto na 62 HRC.
Preden naročite, naši inženirji skupaj z vami pregledajo parametre: premer, razmerje stranic, globino kanala za vijake in izbiro materiala med 38CrMoAlA in dupleksno zlitino. To posvetovanje je brezplačno in ponudba, ki sledi, vključuje izdelek, dostavo in pričakovane stroške vzdrževanja, tako da se pozneje ne pojavi nič, kar ni bilo na strani.
Po dostavi naši tehniki podpirajo namestitev in zagon, garancija traja do pogodbe (običajno eno do dve leti), na morebitne poprodajne težave pa odgovorimo v 24 urah, rešitev pa v 48 urah.
Pošljite nam svoj model stroja, smolo in težavo, ki jo poskušate rešiti. Specifikacijo in ponudbo boste imeli v dvanajstih urah.
Povejte nam svoj stroj, smolo in kaj je šlo zadnjič narobe. Določili bomo niz, ki ga popravlja, ne tistega, ki ga ponavlja.
Obrnite se na Nanhaiya za ponudbo